Med Bambu Lab H3C kommer du godt i gang ved at lægge almindelige 1,75 mm-materialer i plads 1-7 og 9, bruge plads 8 med det medfølgende 2,85 mm PrintTool til blød TPU og lade fugtfølsomme materialer som PVA ligge i tørrekammeret. Resten handler om at vælge den rigtige indføring til hvert materiale og at matche filament og dyse i Bambu Studio, før du trykker print.
Kort fortalt
- H3C leveres med 8 PrintTools til 1,75 mm filament og 1 PrintTool til 2,85 mm filament i position 8.
- 2,85 mm PrintTool kan kun printe fleksibelt 2,85 mm filament, fx Bambu TPU 75A (2.85mm).
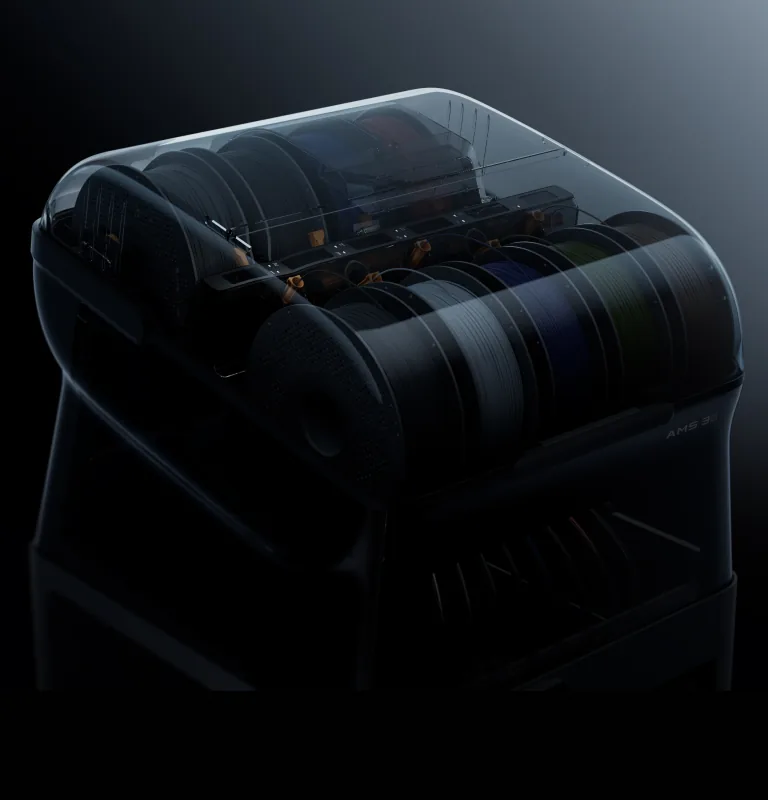
- AMS 3H har 9 pladser. Plads 6 og 8 sidder i tørrekammeret og kan tørre og printe på samme tid.
- PVA skal fortørres ved 85 °C i 18 timer og holdes tørt under hele printet.
- Understøttede dysediametre er 0,2, 0,4, 0,6 og 0,8 mm, og de kan blandes i samme print.
Indlægget her er en praktisk startplan. Vil du have overblikket over selve printeren, så læs Bambu Lab H3C: alt vi ved om printeren med ni værktøjer. Alle trin-for-trin-vejledninger på dansk finder du samlet under Bambu Lab H3C guides.
Før det første print: tjek opsætningen
Inden du lægger filament i, skal tre ting være på plads:
- Alle PrintTools sidder korrekt i SwapTek-reolen, og de hvide indikatorlamper på reolen lyser.
- Skumpuden under printpladen er fjernet efter den første kalibrering.
- HMS-assistenten viser ingen fejl. Får du besked om et løst PrintTool, så sæt det korrekt i holderen igen.
Rengør pladeunderlaget før du lægger printpladen på, og undgå at røre printpladens overflade med fingrene, da fedt giver dårligere vedhæftning. Bambu anbefaler også at sætte et USB-drev i printeren, så arbejdsvideoer og printhistorik kan gemmes. Hele forløbet står i guiden Dit første print med H3C.
Hvilke materialer i hvilke pladser?
Hver af de ni pladser i AMS 3H hører til sit eget PrintTool. Det betyder, at pladsen bestemmer, hvilken dyse materialet printes med. Planlæg derfor pladserne ud fra både materiale og dyse.
Almindelige materialer som PLA Basic, PETG, ABS og ASA lægger du i fødetragten i en af pladserne med et 1,75 mm PrintTool. Før filamentet mindst 70 mm ind, så registrerer AMS 3H det og fører det automatisk frem. Når den hvide lampe ved fødetragten lyser, er pladsen klar.
| Materiale | PrintTool og dyse | Indføring |
|---|---|---|
| PLA, PETG, ABS, ASA | 1,75 mm, 0,2-0,8 mm | Fødetragt med automatisk indføring |
| PVA | 1,75 mm, 0,4-0,8 mm (ikke 0,2 mm standard) | Fødetragt, gerne i tørrekammeret |
| TPU for AMS | 1,75 mm, 0,4-0,8 mm | Fødetragt med automatisk indføring |
| TPU 95A, 90A, 85A (1,75 mm) | 1,75 mm, 0,4-0,8 mm | Bypass-indføring |
| TPU 75A (2,85 mm) | 2,85 mm PrintTool i position 8 | Bypass-indføring |
| Kul- og glasfiberfyldte filamenter | 1,75 mm, 0,4-0,8 mm (ikke 0,2 mm standard) | Ekstern spole anbefales |
Tabellen bygger på Bambus kompatibilitetsoversigt. Den fulde liste pr. filamenttype og hotend står i H3C filamentkompatibilitet. Fiberfyldte filamenter og ru filamenter som PLA Glow giver mere modstand i fødetragten, og derfor anbefaler Bambu at føre dem ind fra en ekstern spole. Se Print med ekstern spole på H3C.
Plads 8: 2,85 mm PrintTool og TPU 75A
Position 8 er speciel på to måder. Den sidder i tørrekammeret, og den har som standard det PrintTool, der er bygget til 2,85 mm filament. Det bruger bypass-fødning, så filamentet går direkte ind i PrintTool uden om røret. I Bambu Studio findes to forudindstillinger til hotenden: Bambu TPU 75A (2.85mm) og Generic TPU (2.85mm).
Sådan kommer du i gang med TPU 75A:
- Tør filamentet først. Bambu angiver 75 °C i 18 timer i AMS 3H.
- Rens hotenden for rester af hårdt filament. 2,85 mm hotenden understøtter ikke den automatiske cold pull-funktion.
- Gå til Filament, vælg Ilæg eksternt, vælg pladsen og indstil type og farve.
- Vend spolen, så filamentet kommer ud under spolen. Retningen er omvendt af den automatiske indføring.
- Ved plads 8 føres filamentet ud mellem materialerør 8 og 9 og til venstre for kabel 9.
Med 2,85 mm hotenden behøver du ikke det korte PTFE-hjælperør. Du kan skubbe TPU 75A direkte ind i PrintTool. Skal du printe 1,75 mm TPU som TPU 85A eller TPU 90A, bruger du bypass-indføringen på en af de andre pladser, helst 3, 5 eller 7. Plads 6 anbefales kun til enkeltfarvet TPU. TPU for AMS er hårdere og kan lægges direkte i fødetragten. Detaljerne står i H3C: guide til print med TPU-filament.
PVA-support: tør først, og hold det tørt
PVA optager hurtigt fugt. Bambu skriver, at PVA i et almindeligt miljø med omkring 55 % luftfugtighed kan nå sin kritiske grænse efter 1 til 3 timer. Derfor er tørringen en del af selve printforløbet på H3C.
- Fortør Bambu PVA ved 85 °C i 18 timer. Tjek først, at spolen tåler varmen.
- Hold tørringen aktiv under hele printet. PVA alene eller med TPU, ABS eller PC: 70 °C.
- Deler PVA tørrekammer med PLA, så sænk til 55 °C. Med PETG er grænsen 65 °C.
- I Bambu Studio aktiverer du Support og vælger PVA til både support- og grænsefladelaget.
- Tag PVA ud af hotenden straks efter printet, og kør automatisk cold pull for at fjerne rester.
Med standardopsætningen er plads 6 den af de to tørrepladser, der har et 1,75 mm PrintTool. Læs hele forløbet i Guide til print med PVA på H3C og de generelle råd i Tørring og opbevaring af filament.
Blandede dysestørrelser i samme print
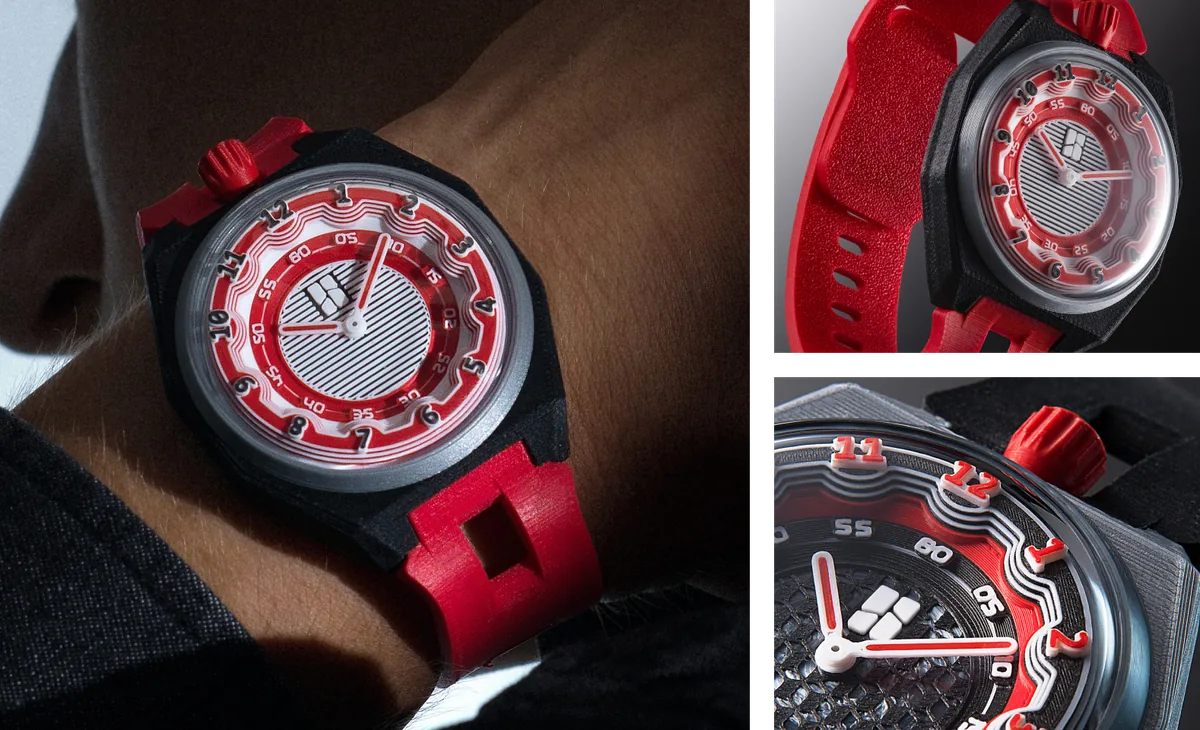
H3C kan have forskellige dysestørrelser monteret på én gang, og Bambu Studio lader hver dyse printe med sin egen laghøjde. Bambus eget eksempel er Maker Watch: 0,2 mm dyse til urskiven, 0,4 mm til urkassen og 0,4 mm dysen til 2,85 mm filament til en rem i TPU 75A.
- Læg filamentet i den plads, hvor den dyse sidder, du vil printe det med.
- Vil du printe en ensfarvet model med fine detaljer, så læg to spoler i samme farve i pladserne med 0,2 mm og 0,4 mm dyse.
- Printeren genkender dysetypen selv. Har du skiftet hotend, så tryk Refresh på skærmen eller i Bambu Studio.
- Områderne til hver dyse vælger du manuelt, fx med farvemalingsværktøjet.
Funktionen giver mest mening på modeller med en stor hovedkrop og små, samlede detaljeområder. Kontrollér overgangene mellem områderne i forhåndsvisningen. Se H3C: print med blandede dysestørrelser.
Dit første print, trin for trin
- Tryk på Printfiler på startsiden. Bambu anbefaler skraberhåndtaget som første print.
- Bekræft printplade og hotend-konfiguration, og indstil Timelapse efter behov.
- Match filamentet til pladserne, og tryk Print.
- Vent til printplade og model er kølet ned til stuetemperatur, før du tager printet af.
Du kan også sende jobbet fra Bambu Studio eller Bambu Handy, når printeren er bundet til din konto. Har du brug for flere end ni materialer, kan H3C tilsluttes op til fire ekstra AMS-enheder via PrintTool nr. 1 og nå op til 24 farver. Det kræver firmware 01.01.00.00 eller nyere. Se H3C: sådan tilslutter du flere AMS-enheder.
Ofte stillede spørgsmål
Kan jeg printe almindelig PLA med PrintTool 8?
Ikke med det medfølgende 2,85 mm PrintTool. Det kan kun printe fleksibelt 2,85 mm filament. Vil du bruge position 8 til 1,75 mm filament, skal du skifte PrintTool efter Bambus guide til udskiftning af PrintTool.
Hvilke pladser i AMS 3H kan tørre under print?
Plads 6 og 8 sidder i tørrekammeret og understøtter tørring og print samtidig. Tørreren kan nå op på 85 °C.
Hvor lægger jeg blød TPU i 1,75 mm?
TPU 95A og blødere føres ind via bypass-indføringen. Bambu anbefaler helst plads 3, 5, 6, 7 og 8, og plads 6 kun til enkeltfarvet TPU. TPU for AMS kan lægges direkte i fødetragten.
Kan PVA printes med 0,2 mm dysen?
Nej. Ifølge Bambus kompatibilitetsoversigt er PVA ikke kompatibel med standard-hotenden i 0,2 mm. Brug 0,4, 0,6 eller 0,8 mm.
Skal jeg bruge Bambu Studio?
Bambu Studio er den slicer, Bambu understøtter, og det er her, du sætter print med blandede dysestørrelser op. Tredjeparts slicere, der eksporterer standard G-code, virker også, men visse avancerede funktioner understøttes muligvis ikke.
Køb og support hos ODINTEK
ODINTEK er officiel Bambu Lab-forhandler. Du får dansk telefonsupport på +45 35 95 36 96, og vi har lager i Odense. Se aktuel pris og lagerstatus på produktsiden for Bambu Lab H3C.
Kilder: Bambu Lab Wiki: H3C, H3C First Print, H3C Filament Compatibility Guide, H3C TPU Printing Guide, PVA Printing Guide for the H3C, H3C Mixed Nozzle Size Printing Guide