Guide til print med PVA på Bambu Lab H3C
Før print: fortørring af filament
Når PVA er åbnet første gang eller har været udsat for luft i et stykke tid, skal det fortørres grundigt.
-
Anbefalet udstyr: AMS 3H eller AMS HT
-
Tørreparametre:
-
Temperatur: 85°C
-
Varighed: 18 timer
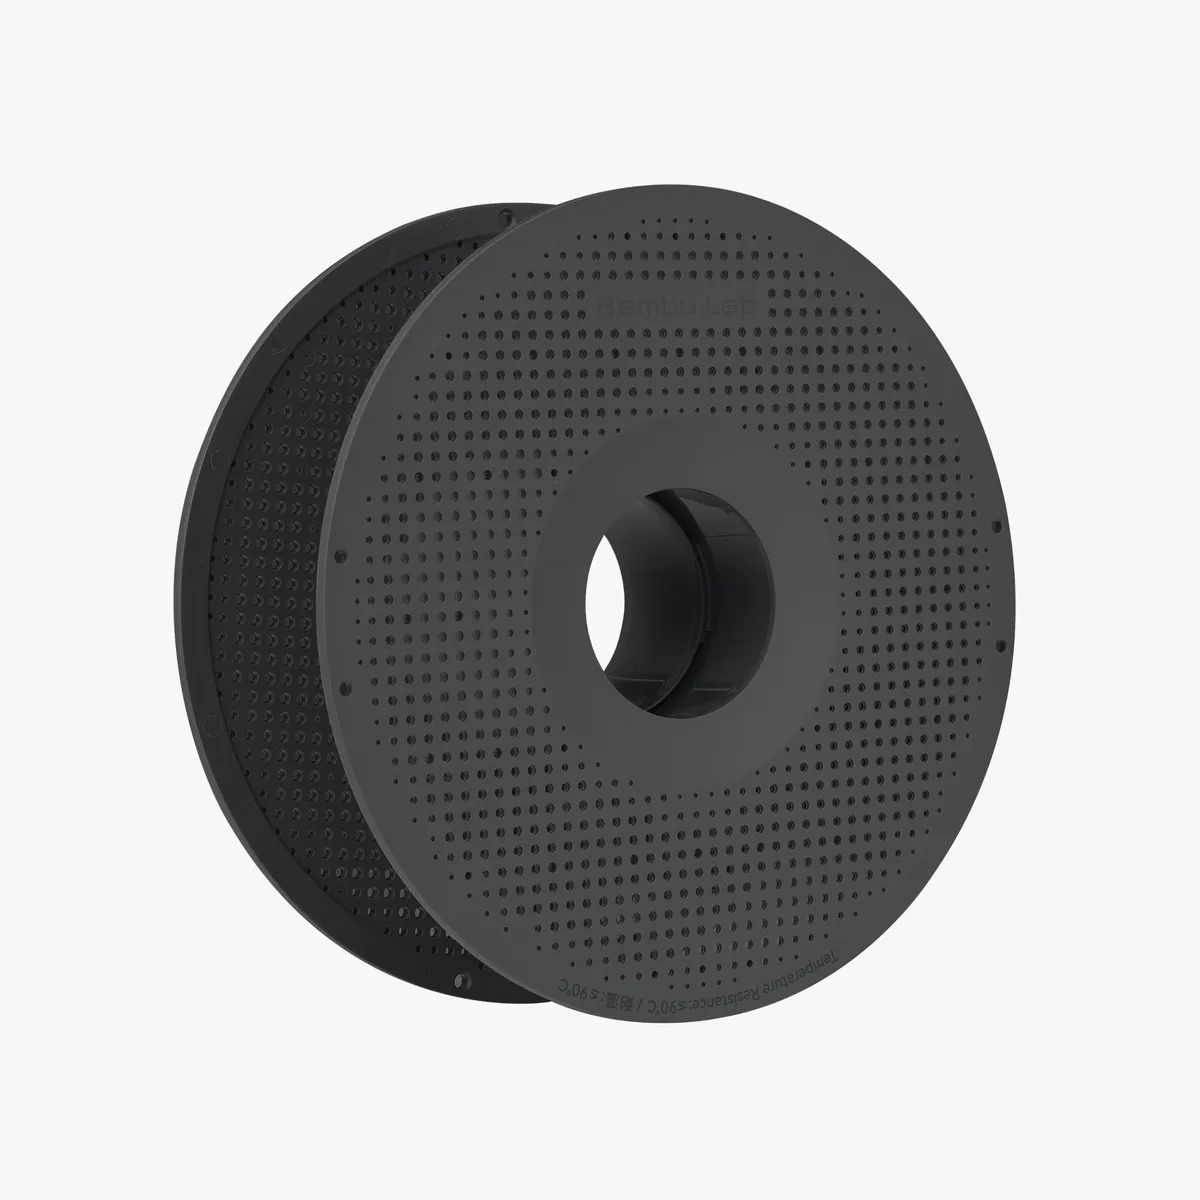
Bemærk: Før du tørrer ved høj temperatur på 85°C, skal du bekræfte, at PVA-spolen er lavet af et varmebestandigt materiale (som vist nedenfor), så almindelige spoler til lave temperaturer (f.eks. visse papspoler eller andre spoler til lave temperaturer) ikke deformeres af varmen.
Under print: aktivér tørring under print
Når fortørringen er færdig, skal du holde tørringen aktiveret under hele printet for at holde fugtniveauet i filamentet lavt.
Parametre for ét filament / ingen temperaturkonflikter
-
Tørretemperatur: Justér manuelt til 70°C
-
Tørretid: Det anbefales at sætte den til ≥ den forventede printtid (eller sætte en længere varighed, der dækker hele printet).
Når flere filamenter deler tørrekammeret
Hvis der ligger andre filamenter i tørrekammeret, som ikke skal bruges til printopgaven, anbefales det at fjerne dem. Hvis flere filamenter skal printes samtidig, skal tørretemperaturen fastsættes ud fra temperaturen for tørring under print for hver filamenttype. Det er strengt forbudt at overskride denne tørretemperatur, da det kan få filamenter til lave temperaturer til at blive bløde og sætte sig fast.
| Filamentkombination i kammeret | Anbefalet tørretemperatur | Forklaring |
|---|---|---|
| PVA alene / kombineret med TPU eller højtemperaturfilamenter (f.eks. ABS/PC osv.) | 70°C | Optimal temperatur for tørring under print af PVA |
| PVA + PLA | 55°C | Over 55°C bliver PLA blødt, hvilket fører til, at ekstruderen sætter sig fast og sliber filamentet. |
| PVA + PETG | 65°C | PETG tåler lidt højere temperatur end PLA, men grænsen ligger stadig under 70°C. |
Tørremiddel: ekstra fugtkontrol
Hvis luftfugtigheden omkring printeren er høj, anbefales det at lægge tørremiddel i AMS'en for at holde fugt ude og forlænge filamentets brugstid.
-
Mål: Det anbefales at holde den relative luftfugtighed i kammeret under 25% på længere sigt.
-
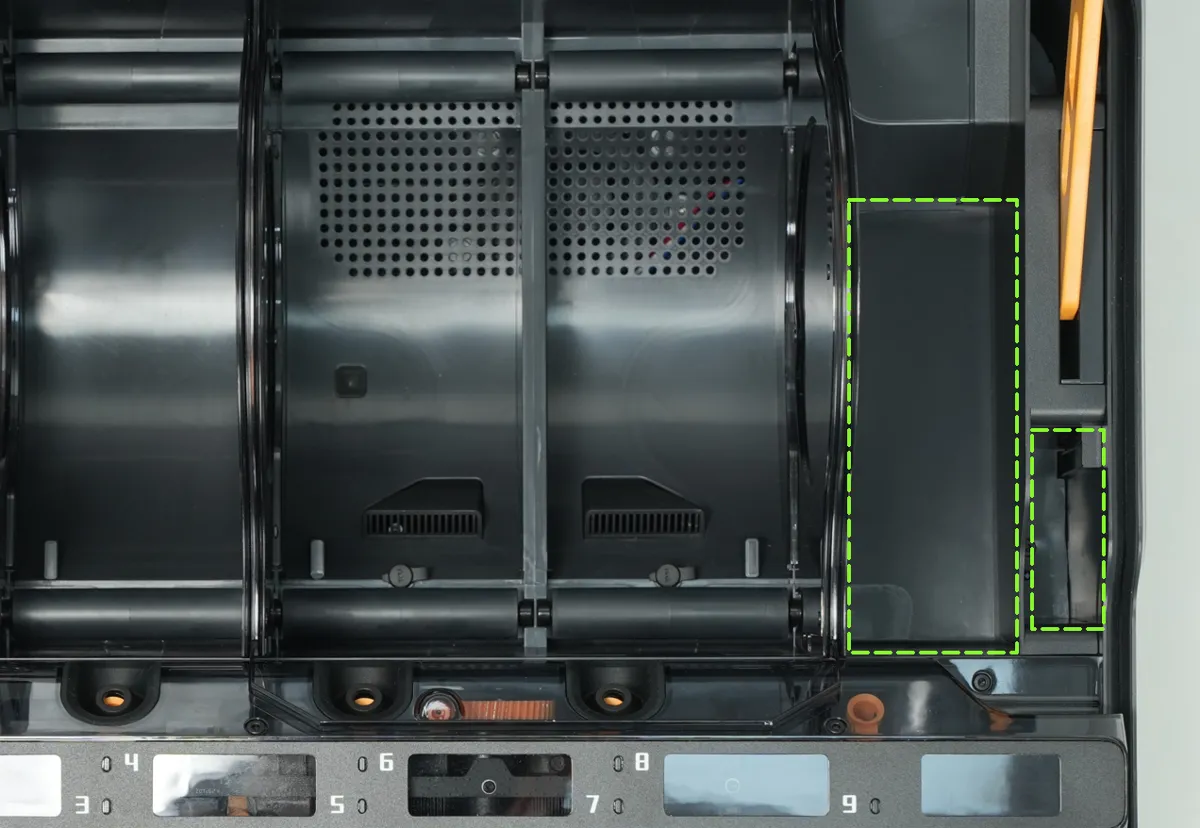
Placering: En lille mængde tørremiddel kan placeres i den lille holder længst til højre, mens en større mængde tørremiddel skal placeres i holderen til højre for tørreplads 8.
-
Anbefalet specifikation: 500g ~ 1000g silicagel-tørremiddel eller molekylsigte
-
Vejledende udskiftningsintervaller i forskellige miljøer:
| Miljøtype | Relativ luftfugtighed (RH) | Anbefalet mængde tørremiddel | Effektiv virkningstid |
|---|---|---|---|
| Miljø med høj luftfugtighed | Ca. 70% | 1000g | Ca. 10 ~ 15 dage |
| Almindeligt miljø (normalt indendørs / affugtet med aircondition) | 40% til 50% | 500g | Ca. 15 ~ 20 dage |
Tip: Når hygrometeret i kammeret viser over 25%, eller når du kan se, at silicagel-tørremidlet skifter farve og er mættet, skal du straks udskifte tørremidlet.
Indstilling af printparametre
Grundindstillinger
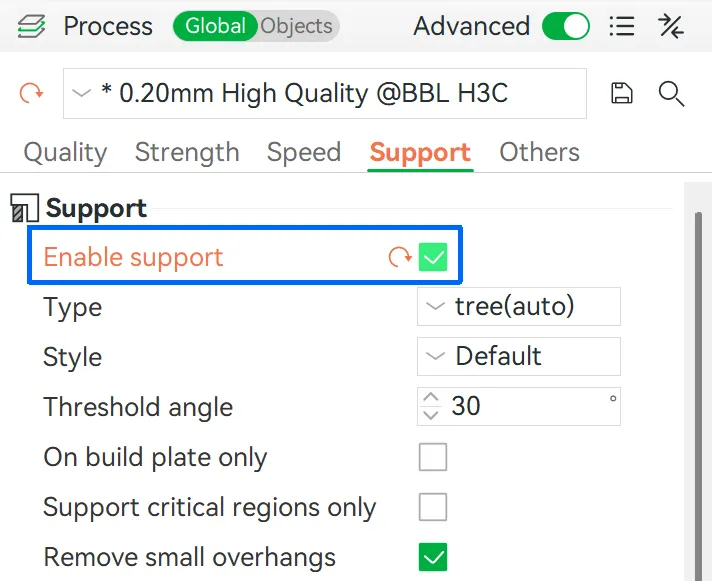
- Fanen Support: Aktivér funktionen "Support";
- Fanen Support: Vælg PVA-filament til support-/raft-krop og grænseflade.
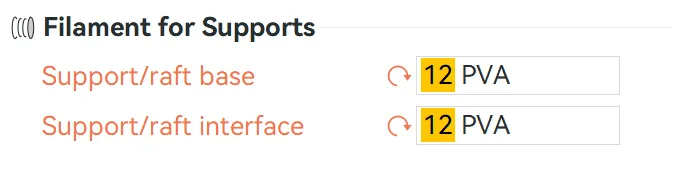
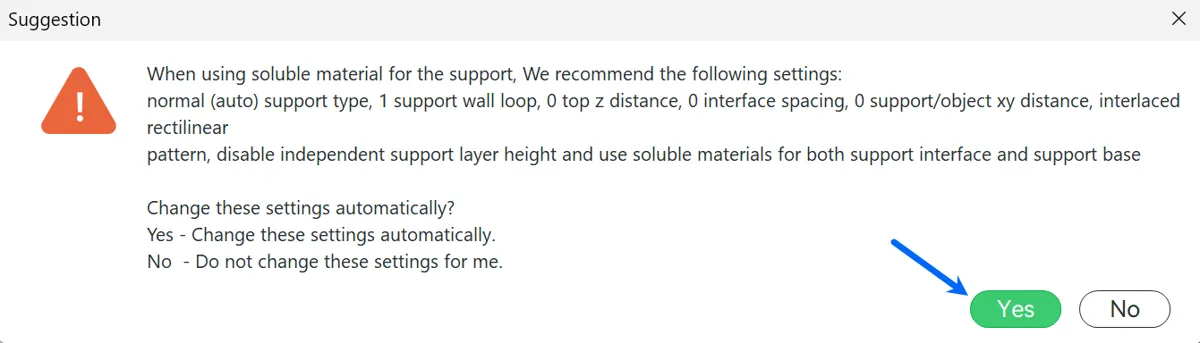
Når du bliver bedt om at justere indstillingerne, skal du vælge "Ja".
Avancerede parameterindstillinger
Ud fra grundindstillingerne kan du justere procesparametrene efter modellens faktiske printforhold for at øge chancen for et vellykket print.
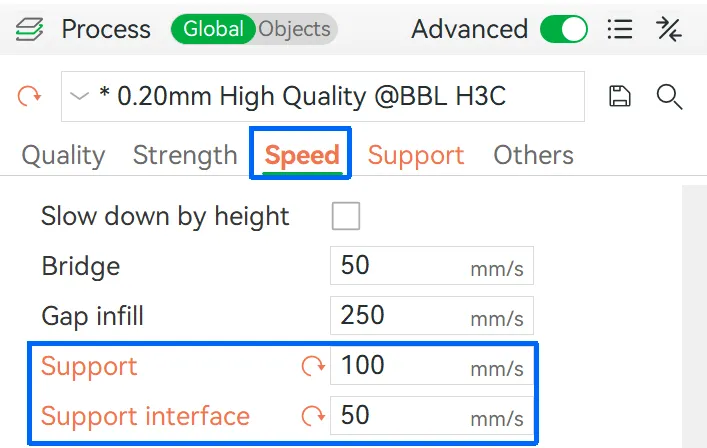
- Fanen Speed: Ved at justere printhastigheden for supports og supportgrænseflader kan du forbedre vedhæftningen til materialet og mindske risikoen for spaghetti-fejl.
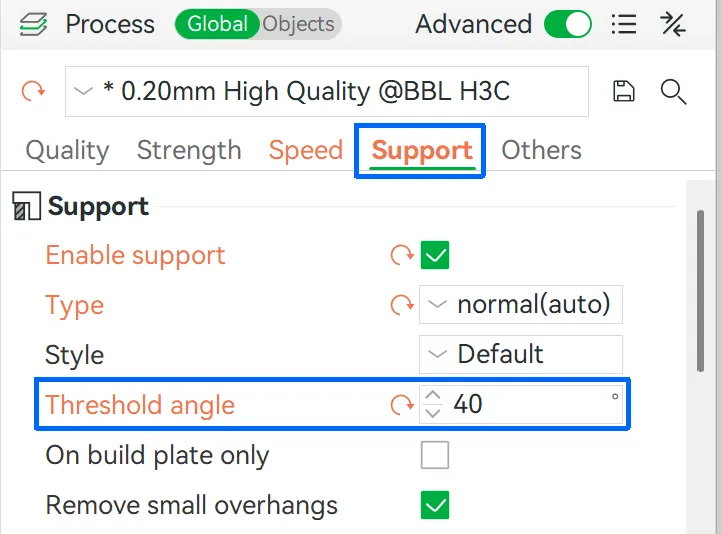
- Fanen Support: Ved at øge tærskelvinklen (Threshold angle) kan du udvide supportområdet og få supportstrukturer over et større område.
Efter print: udtagning og langtidsopbevaring
PVA, der udsættes for et almindeligt miljø (ca. 55% luftfugtighed) i 1 til 3 timer, kan nå sin kritiske grænse for fugtoptagelse, hvilket i høj grad påvirker næste brug.
Udtagning
-
Når printet er færdigt, skal du straks tage PVA ud af hotenden og spole det tilbage i tørreboksen, så filamentet ikke optager fugt på spoleholderen.
-
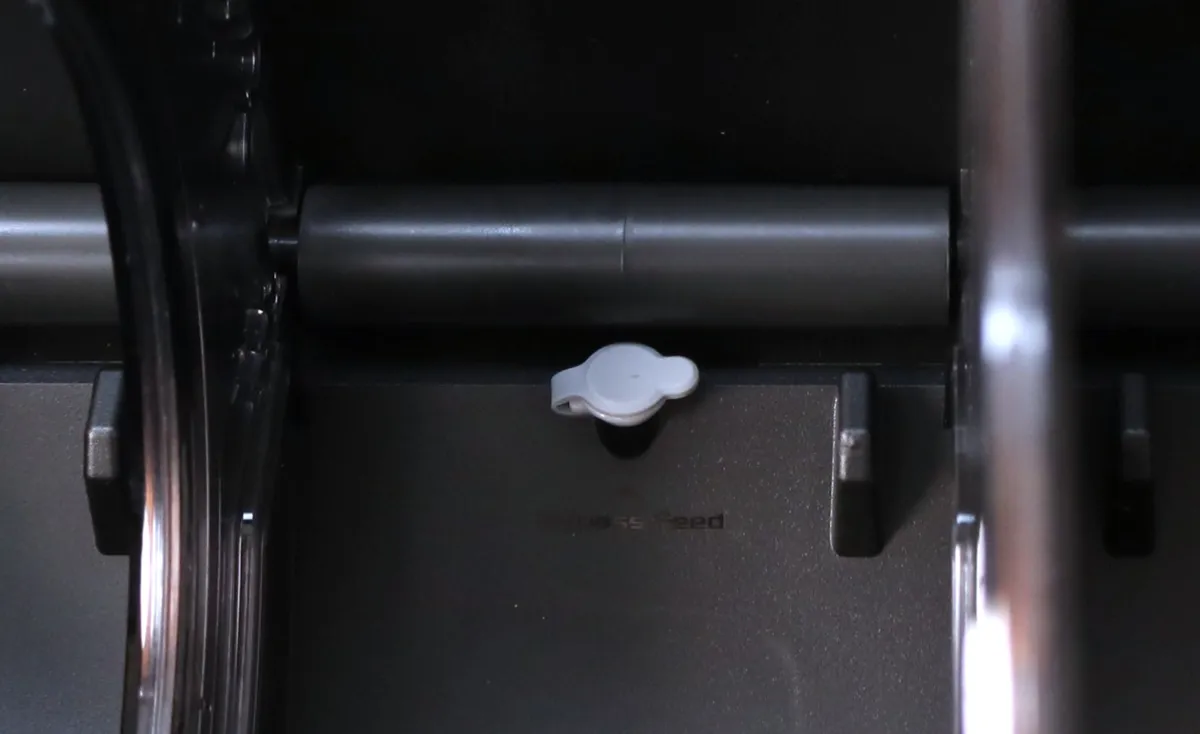
Hvis du ikke bruger tørreboksens bypass-indføring til filament, skal du lukke gummitætningshætten på bypass-indføringen tæt for at holde boksen lufttæt.
Automatisk cold pull
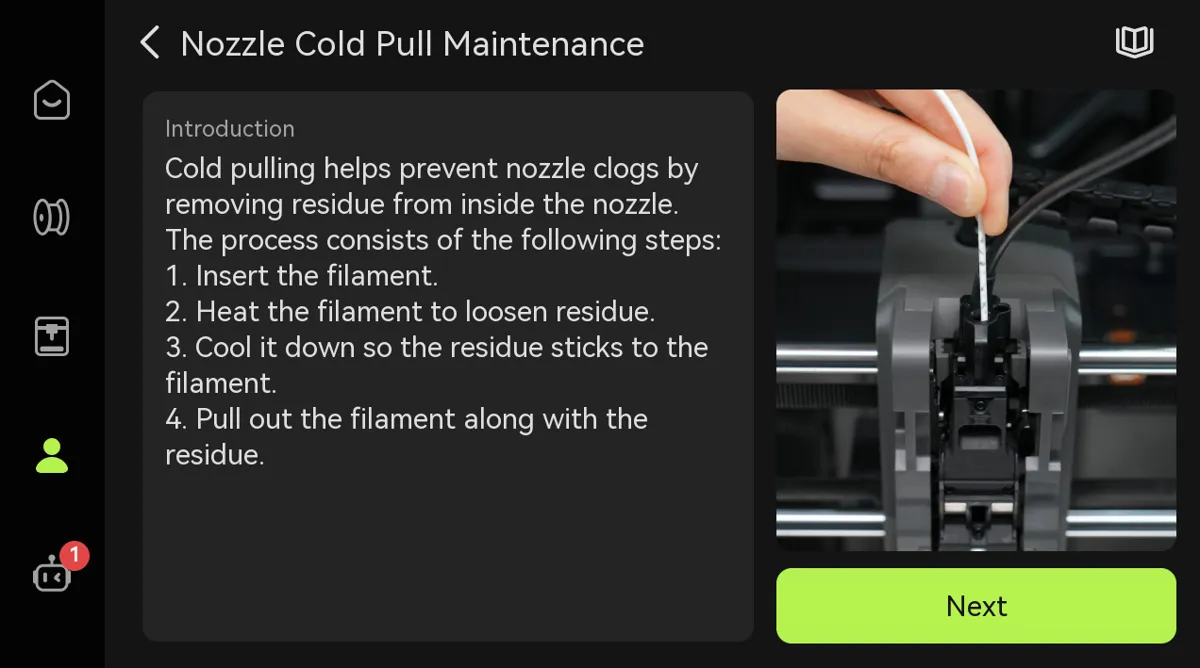
Efter normal udtagning kan der stadig sidde et lille stykke PVA-filament i hotenden. PVA optager let fugt og bliver blødt i luft, hvilket kan forhindre korrekt ilægning af filament næste gang. Efter udtagning af filamentet anbefales det at bruge den automatiske cold pull-funktion til at fjerne eventuelle PVA-rester:
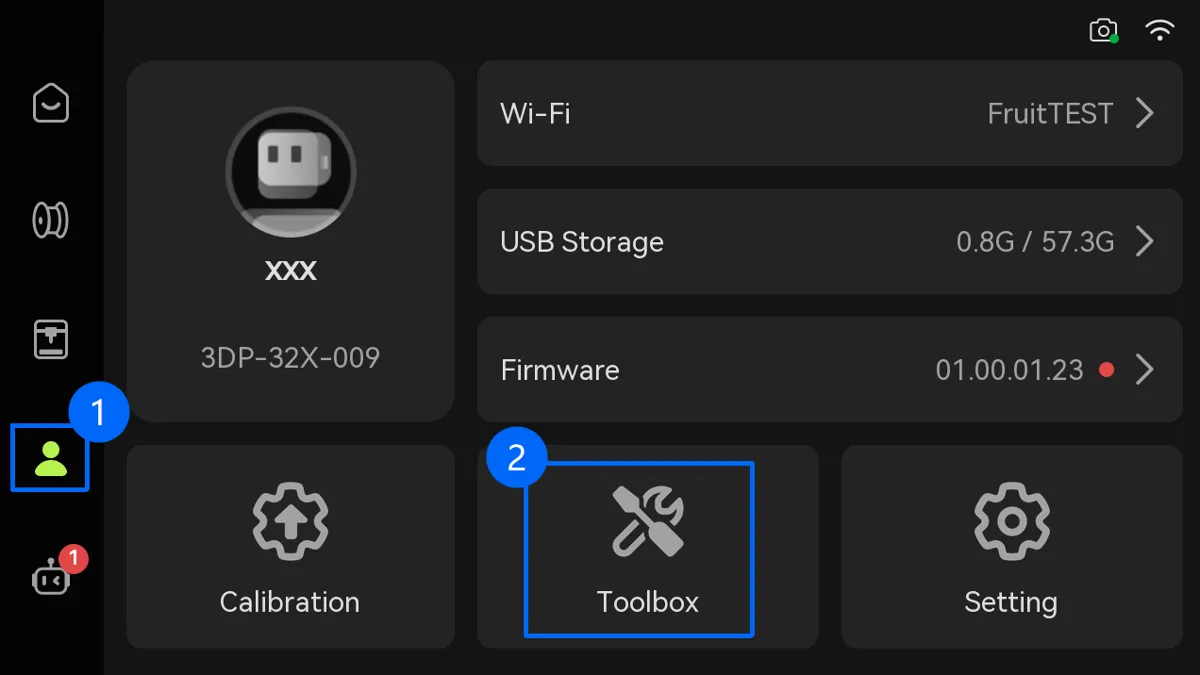
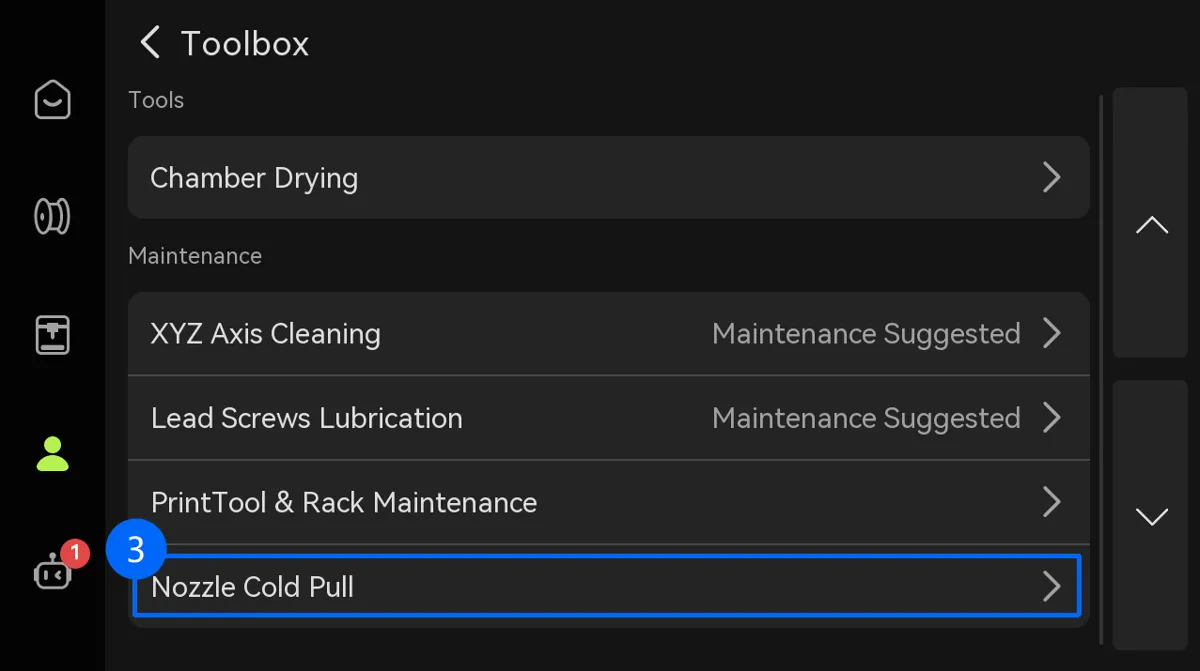
Gå til siden "①Settings" på skærmen, og klik på "②Toolbox > ③Nozzle Cold Pull Maintenance". Når hotenden er varmet op, udfører du cold pull 2-3 gange med PLA / PETG. Brug ikke fiberforstærkede filamenter (f.eks. -CF og -GF) til cold pull.
 |
 |
 |
Anbefalinger til opbevaring
-
Ved hyppig brug: Det anbefales at opbevare PVA i en lukket tørreboks med tørrefunktionen konstant aktiv.
-
Ved langtidsopbevaring: Tag PVA-filamentet ud, og opbevar det i en lukket pose med tørremiddel (silicagel-tørremiddel/molekylsigte) eller i en dedikeret tørreboks.
Opløsning af supports efter print
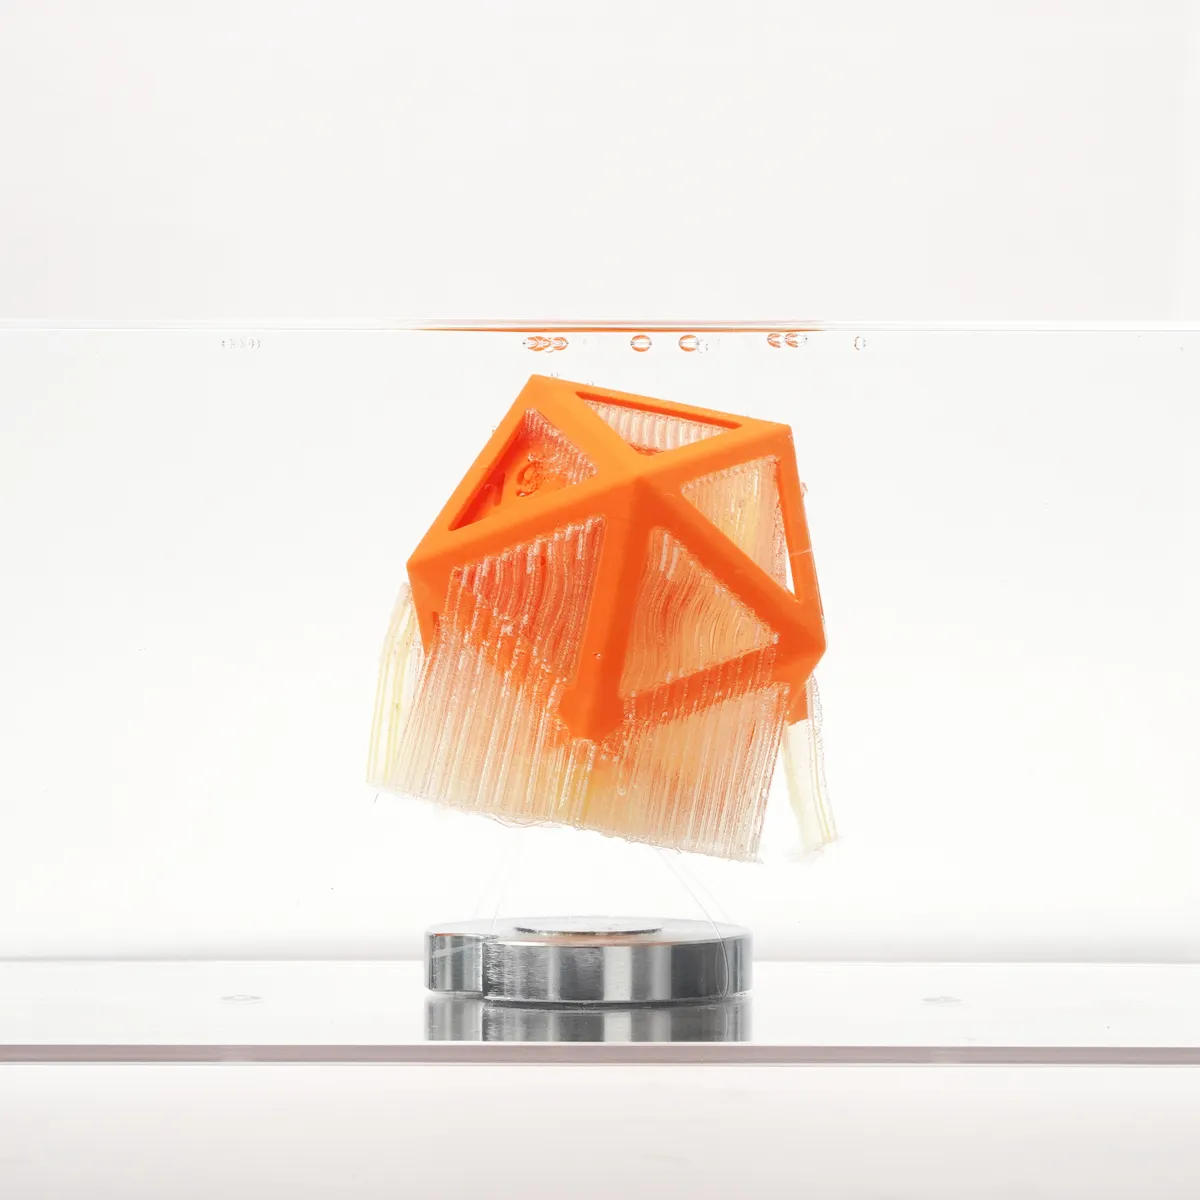
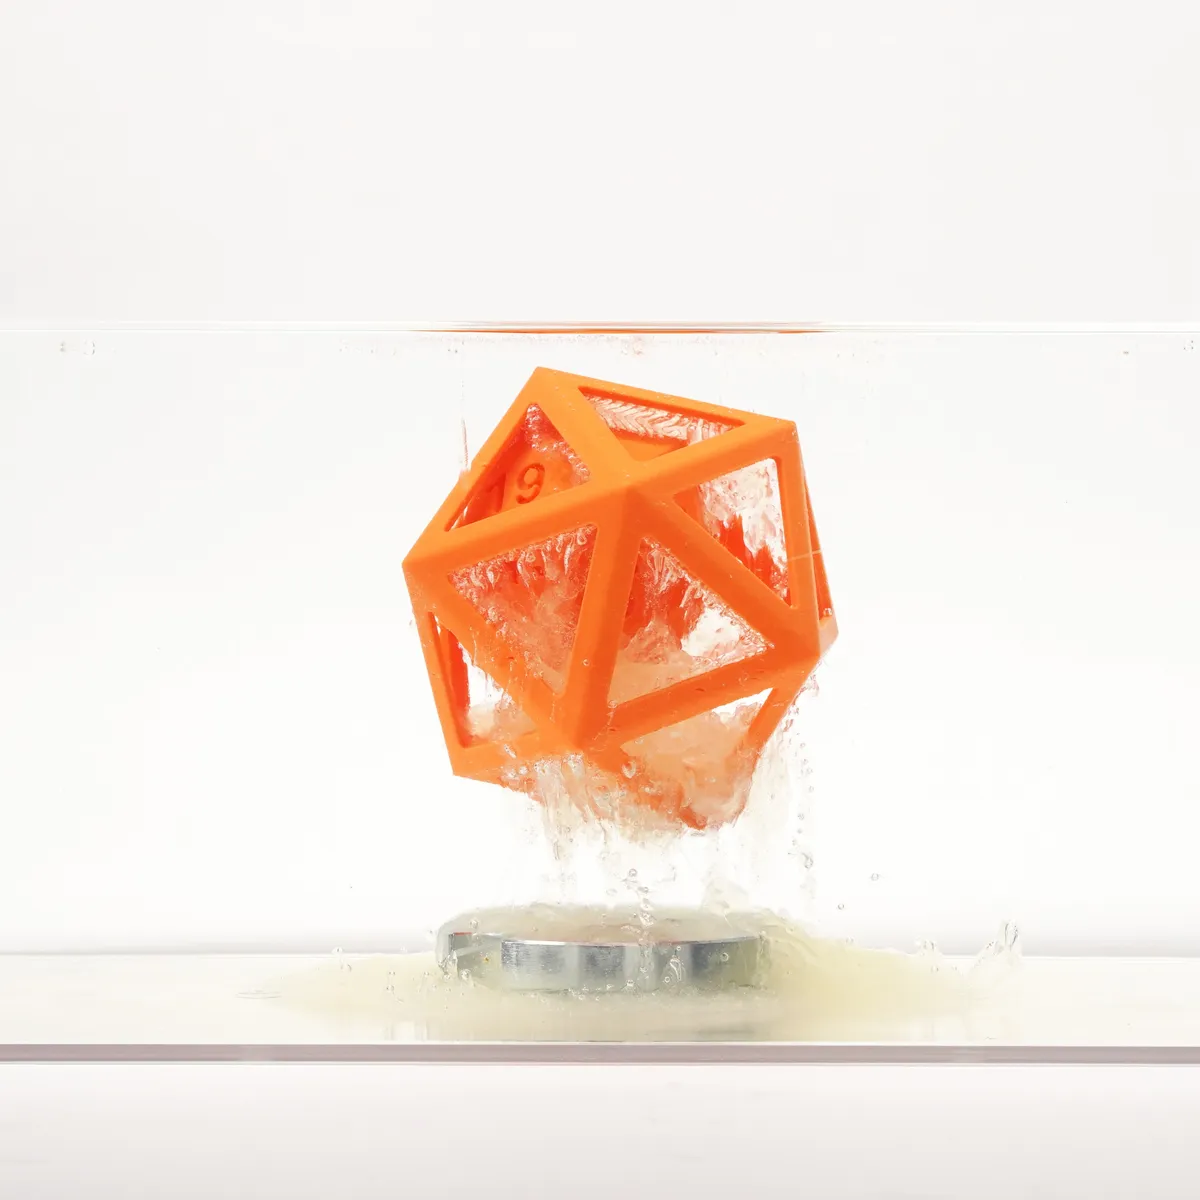
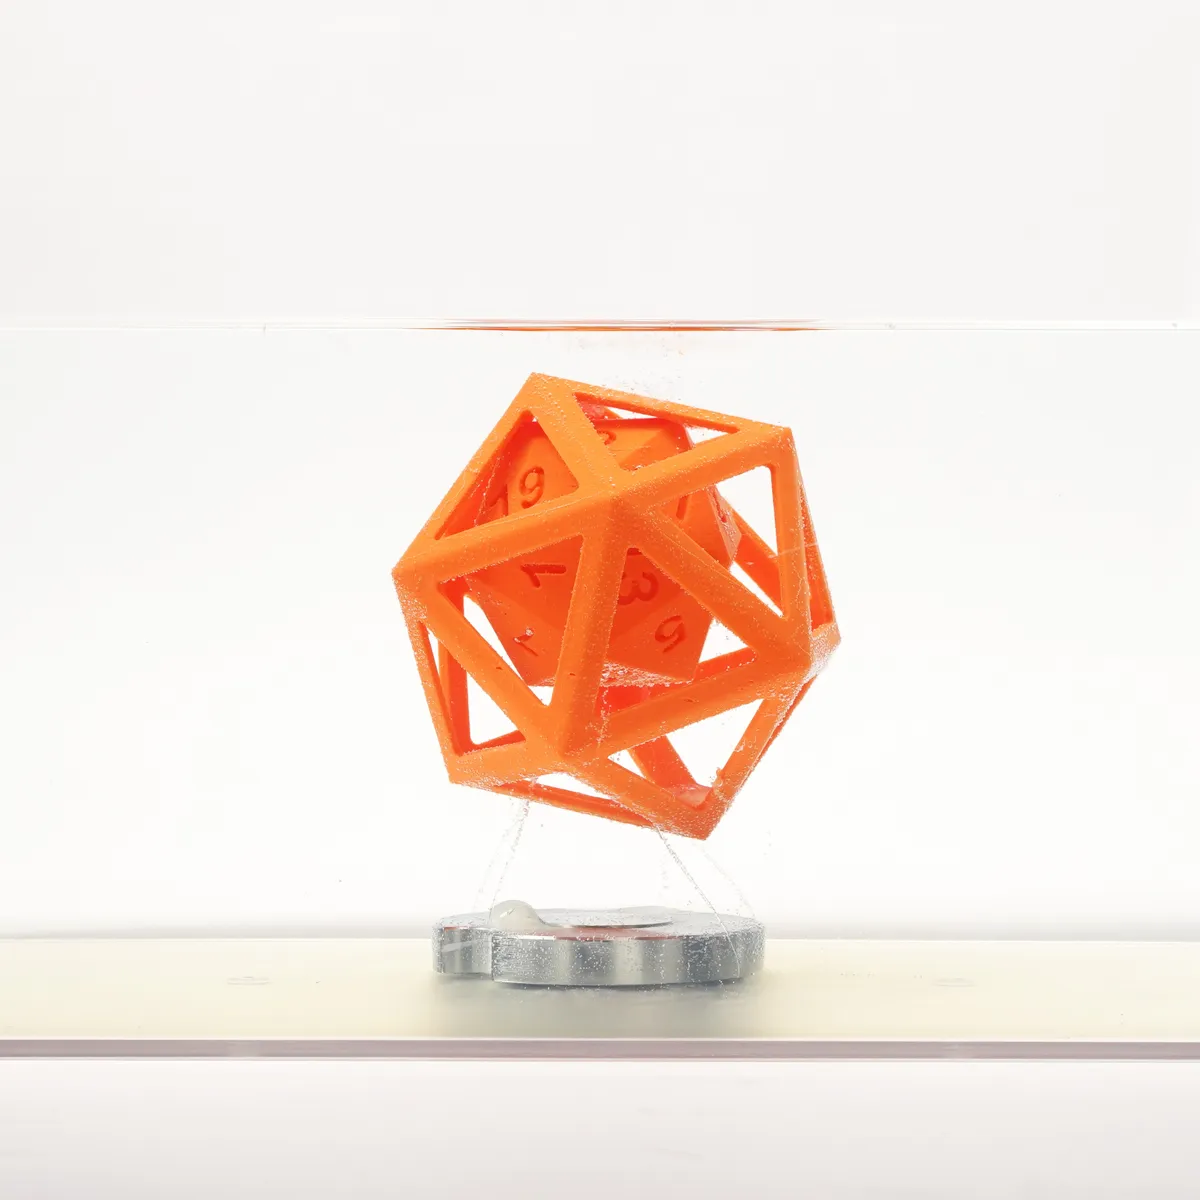
Efter print kan du lægge modellen i vand, så PVA-supporterne nemt opløses og fjernes. Opløsningen kan tage fra flere timer til over ti timer. Omrøring i varmt vand kan fremskynde opløsningen af PVA, men hvis selve modellen er af PLA, som har lav varmebestandighed, må vandtemperaturen ikke overstige 50 ℃, så modellen ikke deformeres.
| Før iblødsætning | Efter flere timers iblødsætning (delvist opløst) | Efter fuld opløsning (lufttørres derefter) |
|---|---|---|
 |
 |
 |
Bemærk: Da de fleste FDM-3D-printede modeller har mange porer indvendigt, kan nogle modeller optage vand, når de ligger i vand for at opløse supports. For at mindske risikoen for, at der trænger vand ind i modellen, kan du se nogle af parameterindstillingerne i denne wiki-artikel: Guide til at mindske risikoen for utætte prints.
Bilag: fugtregistrering og typiske fejl
- Tegn på fugtoptagelse: Filamentet bøjer let uden at knække og er for elastisk, dysen laver en "poppende" lyd af bobler, der brister under print, og der er kraftig trådtrækning (stringing) på overfladen.
| Tørret PVA | PVA efter 15 minutter i luften |
|---|---|
- Akut håndtering: Hvis ovenstående tegn opstår, skal du stoppe printet og prøve igen efter at have udført fortørringen ved 85°C / 18 timer.
Afsluttende bemærkninger
Vi håber, denne vejledning var nyttig. Hvis den ikke løser dit problem, kan du oprette en supportsag direkte hos Bambu Lab, så hjælper de dig videre.
Denne guide er oversat og bearbejdet til dansk fra Bambu Labs officielle vejledning. Se den originale guide hos Bambu Lab →
← Tilbage til H3C-guidesRelaterede guider
Flere H3C-guides om udpakning og manual
- Guide til H3C-skærmen: menuer, knapper og funktioner
- SwapTek-systemet på H3C: homing, kalibrering og værktøjsskift
- H3C: guide til print med TPU-filament
- Montering af CraftTool (CutTool og DrawTool) på H3C
- Udpakning af H3C AMS Combo: trin for trin
- H3C pakkeliste: det følger med i kassen
- H3C: sådan tilslutter du flere AMS-enheder
- Bambu Station L Frame til H3C: udpakning og samling
