H3C: guide til print med TPU-filament
Introduktion
TPU (termoplastisk polyuretan) er et fleksibelt filament, der er elastisk, kan strækkes og vender tilbage til sin oprindelige form. Det kan inddeles efter hårdhed i TPU for AMS, TPU 95A HF, TPU 90A, TPU 85A, TPU 75A. Materialet har fremragende egenskaber og mange anvendelser, og de forskellige hårdhedsgrader dækker behovene i mange forskellige anvendelsesscenarier.
TPU optager let fugt, og fugt påvirker printkvaliteten. For at undgå det anbefaler vi at:
-
Opbevare spolen i et miljø med en luftfugtighed under 20 % RH;
-
Bruge en opbevaringsboks eller tørrepladserne i AMS 3H/AMS HT til opbevaring;
-
Lægge tørremiddel i opbevaringsboksen.
TPU-typer som H3C understøtter
| Hotend-specifikationer | Understøttede TPU-typer |
|---|---|
| 1,75 mm filament | 1,75 mm 95A / 90A / 85A |
| 2,85 mm filament | 2,85 mm 90A / 85A / 75A |
Bemærk: Når du printer 2,85 mm TPU, skal du skifte til den dedikerede 2,85 mm hotend. Ved udskiftning skal du sikre, at kabler og rør på den nye hotend føres ad den oprindelige vej, uden at de vrides, trækkes eller kommer i klemme, så bevægelsen er jævn og printningen sikker.
Bypass-indføringsporte på AMS 3H
AMS 3H har i alt 7 bypass-indføringsporte, nemlig plads 1, 3, 5, 6, 7, 8 og 9. Af disse sidder plads 6 og 8 inde i tørrekammeret og understøtter tørring og printning samtidig.
Tip: Når du printer TPU via bypass-indføringsporten på plads 6, anbefales enkeltfarvet print. Hvis TPU fra denne gennemføringsport blandes med andre materialer i flerfarvet print eller print med flere materialer, er der risiko for, at TPU-filamentet slipper, hvilket let kan føre til et mislykket print.
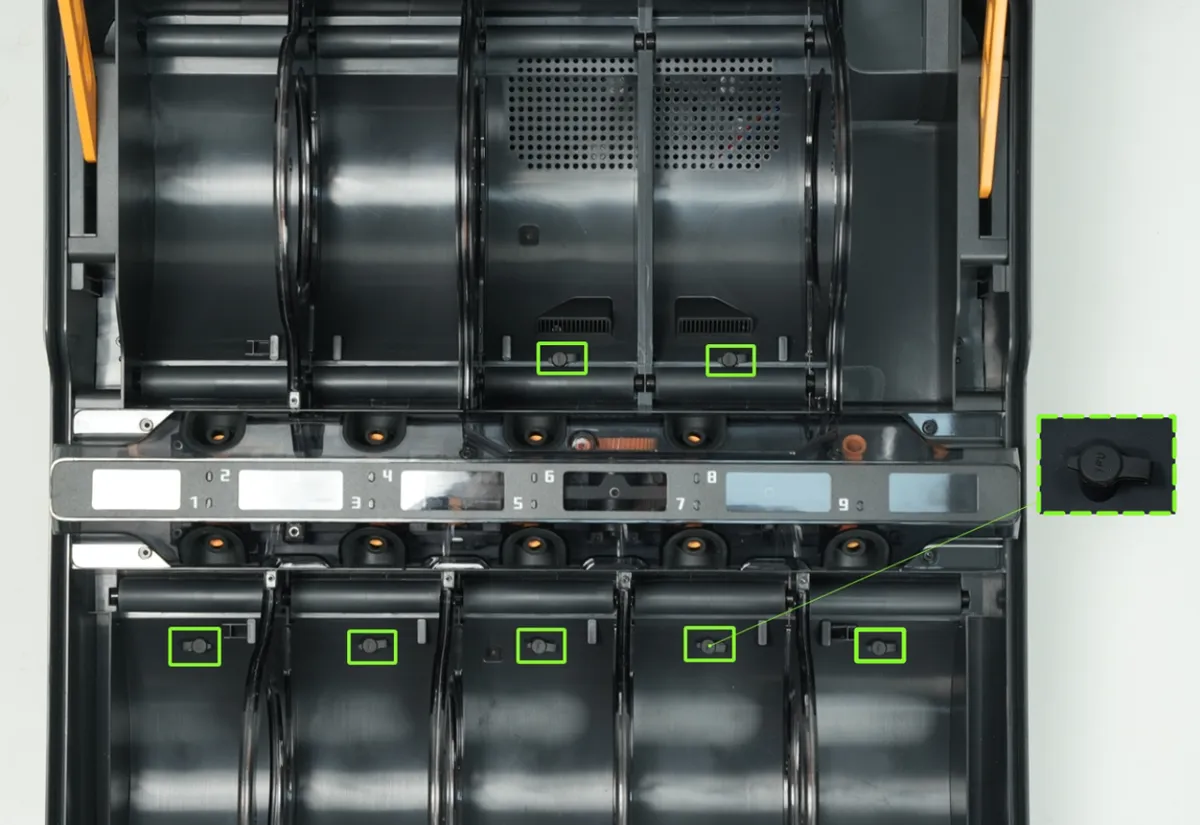
TPU-filamenter indføres på forskellige måder afhængigt af deres hårdhed:
-
TPU for AMS: har en relativt høj hårdhed (sammenlignet med almindelig blød TPU), ilægning og udtagning går glat, og det kan lægges direkte i AMS og printes via AMS' automatiske filamentindgang;
-
TPU med hårdhed 95A og derunder: er blødere og har stor modstand ved indføring. Det skal indføres via AMS' bypass-indføringsport og stiller visse krav til filamentvejen, ellers kan for stor modstand let påvirke printkvaliteten.
Forberedelse før print
Tør filamentet
TPU er stærkt hygroskopisk og optager let fugt fra omgivelserne. Hvis fugtigt TPU bruges direkte til 3D-print, fordamper fugten hurtigt, når materialet opvarmes under printningen, og der opstår fejl som bobler og hulrum i emnet. Det forringer printkvaliteten kraftigt og kan endda få printet til at mislykkes. Vi anbefaler derfor at tørre med følgende udstyr og parametre. Se Klargøring af filament - tørring for detaljer.
-
AMS 3H: 75 ℃ x 18 t
-
Konvektionsovn: 70 ℃ x 8 t
-
AMS HT: 75 ℃ x 18 t
Før tørring er spolens yderkant ca. 65,4 mm bred. Under tørring udvider TPU sig ved opvarmning, hvilket kan deformere spolen; spolens kantbredde kan efter tørring vokse til ca. 69,4 mm. Drej spolen manuelt for at tjekke, om den gnider mod AMS-rammen. Let rullefriktion er normalt, men hvis der opstår kraftig gnidning på grund af stærk lokal deformation, påvirker det printningen alvorligt, og vi anbefaler at skifte spolen.
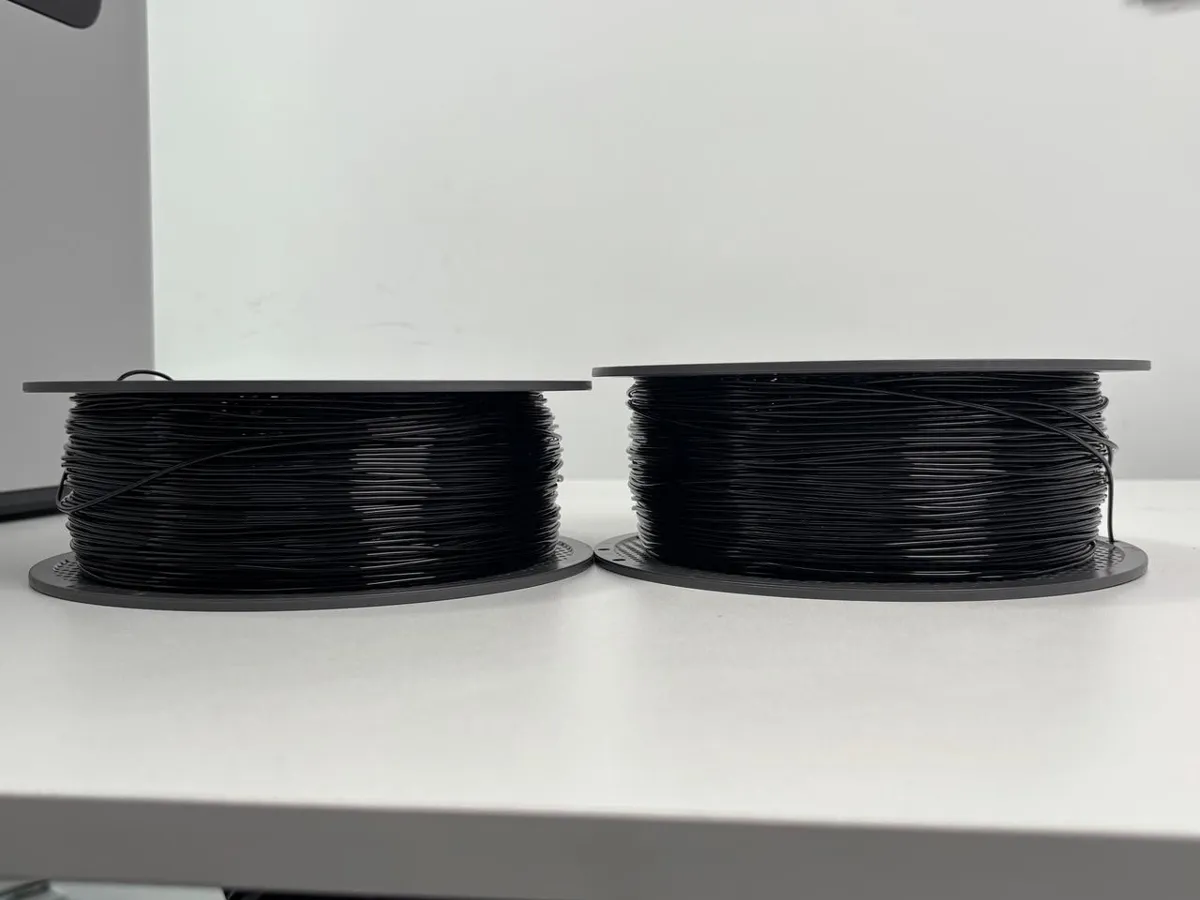
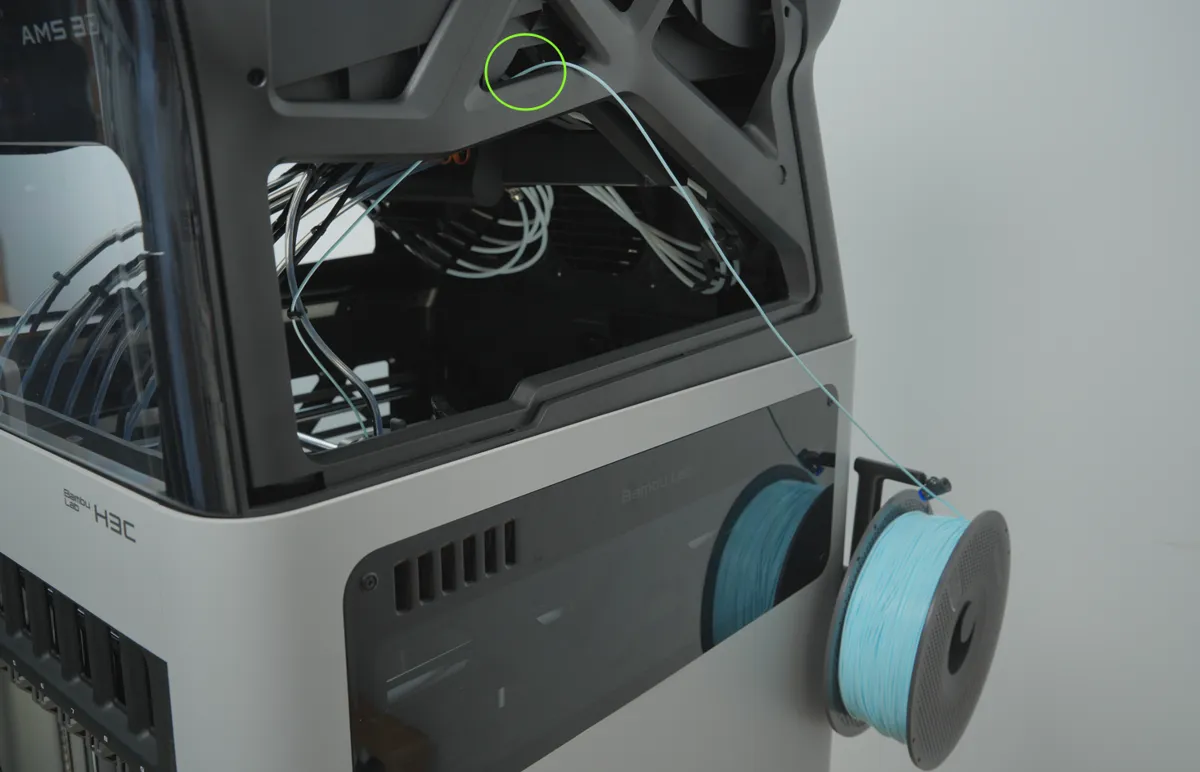
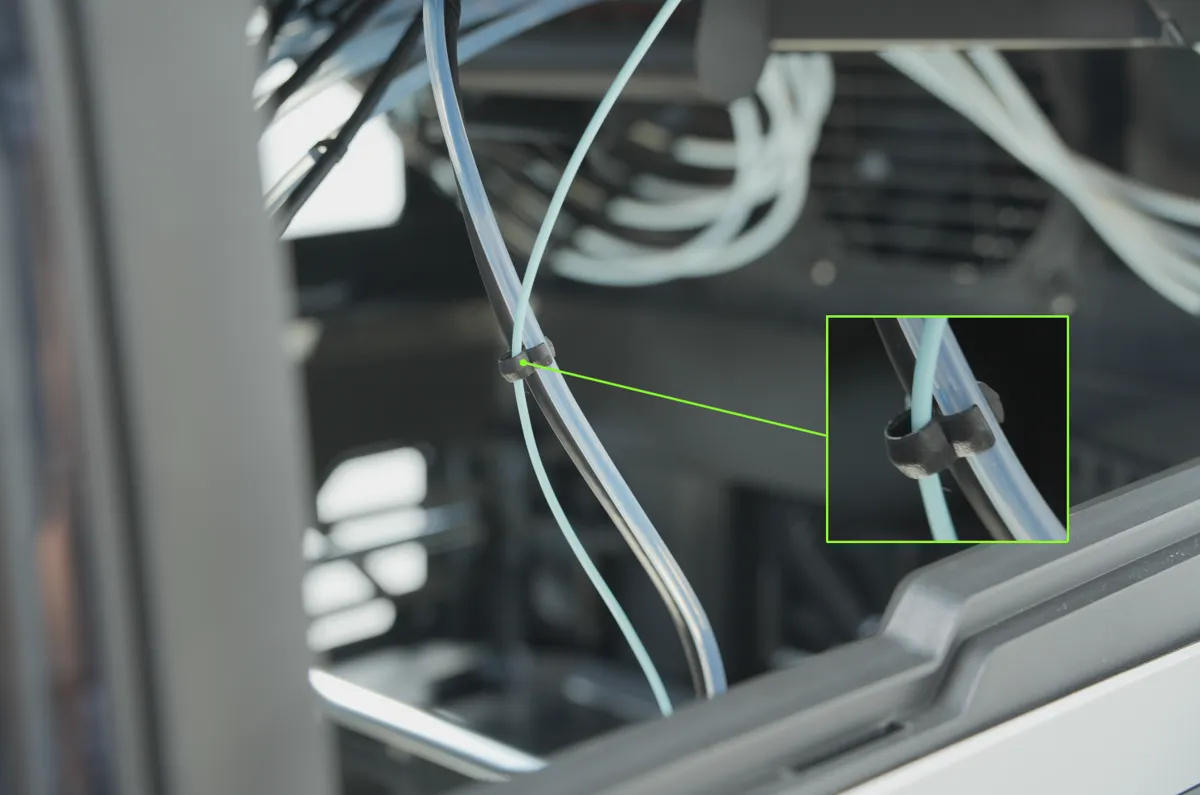
Hvis spolen er blevet for bred til at passe i AMS på grund af opsvulmning under tørring eller af andre årsager, så brug i stedet en ekstern spole, og før filamentet gennem AMS-beslaget og clipsen som vist nedenfor. I så fald anbefaler vi at printe med PrintTool nr. 1 eller nr. 9, som sidder tættere på venstre/højre sidepanel. Ved lange printjob anbefales en lukket beholder, fx en rissilo, så filamentet ikke optager fugt undervejs.
 |
 |
Tjek for rester af hårdt filament i hotenden
Hvis hotenden ikke er helt ny, skal du tjekke printhovedet og hotenden for rester af hårdt materiale.
Bemærk: For at undgå at filamentet vikler sig op under ilægning skal du fjerne alle rester af hårdt filament helt, før du skifter til blødt filament. Vi anbefaler at rense dysen med et cold pull og sikre, at filamentvejen er fri, før du går videre med ilægningen.
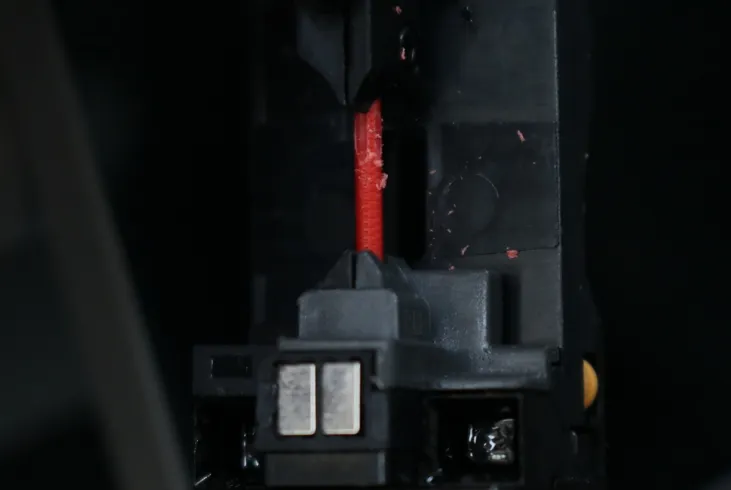
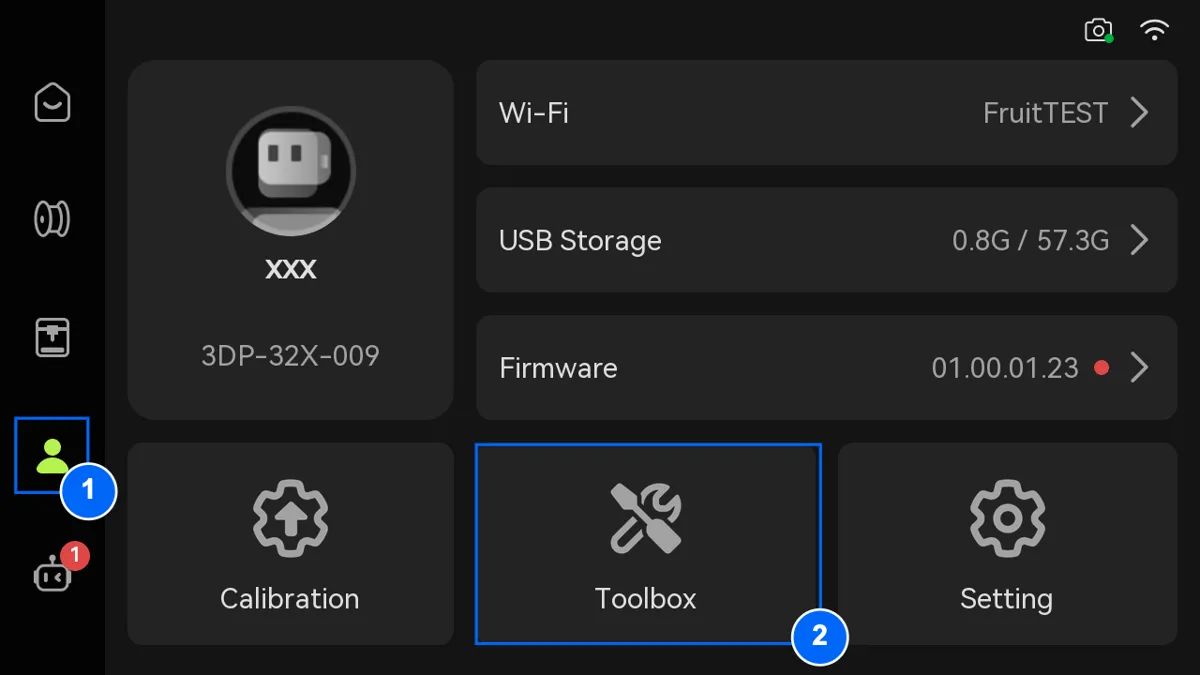
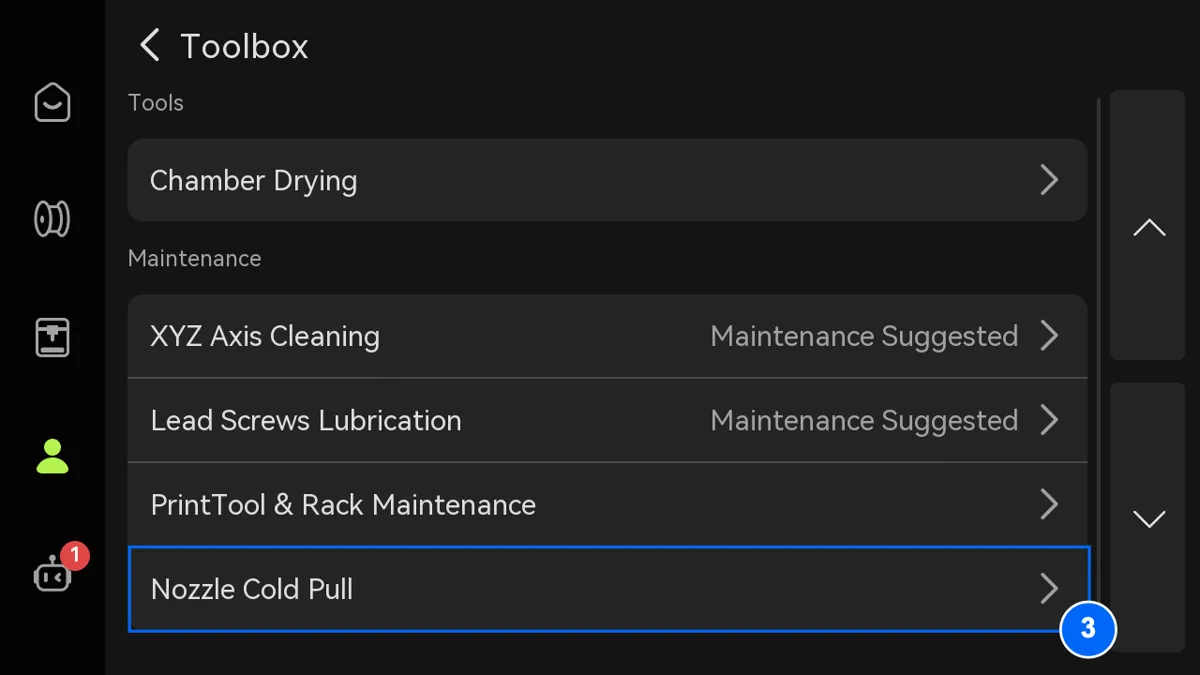
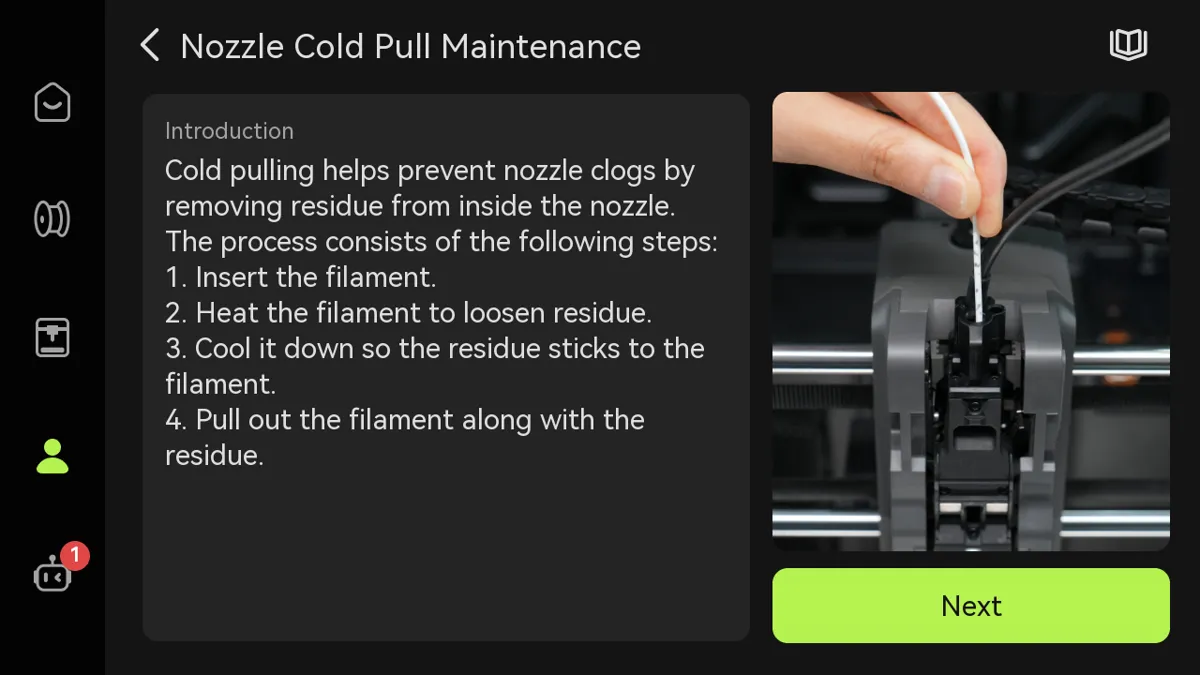
Hvis der er filamentrester, så gå til siden "①Indstillinger" på skærmen, og tryk på "②Værktøjskasse > ③Vedligeholdelse med cold pull af dyse". Når hotenden er varmet op, udfører du et cold pull 2-3 gange med PLA / PETG. Brug ikke fiberforstærkede filamenter (fx -CF og -GF) til cold pull.
 |
 |
 |
Bemærk: 2,85 mm hotenden understøtter ikke den automatiske cold pull-funktion nævnt ovenfor. Hvis der opstår en tilstopning, anbefaler vi at rense med en rensenål. Fremgangsmåden med rensenålen finder du her: Guide til fjernelse af tilstopning.
Montér 2,85 mm PrintTool (valgfrit)
H3C-printeren leveres som standard med en PrintTool til 2,85 mm filamentdiameter. Hvis du skal printe 2,85 mm TPU med flere PrintTools til 2,85 mm filamentdiameter, kan du købe ekstra PrintTools til 2,85 mm filament i butikken og følge wikien Monteringsguide til PrintTool ved monteringen.
Trin til ilægning
Trin 1: Justér røret
- Fjern AMS' magnetiske panel på den side, der er nærmest den ønskede PrintTool.
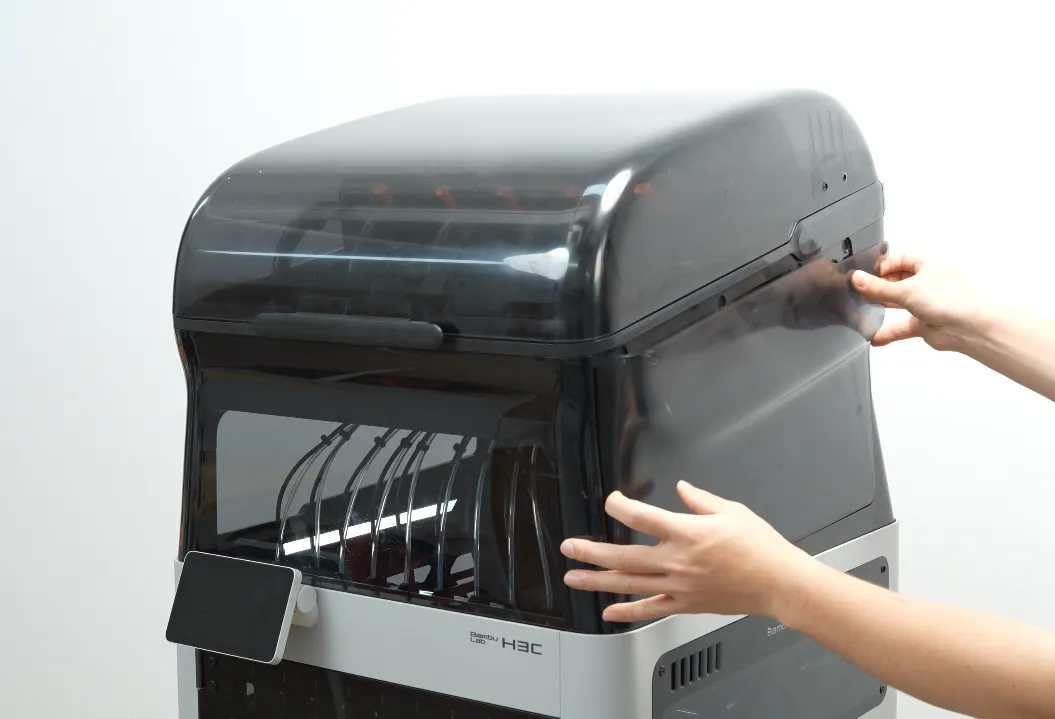 |
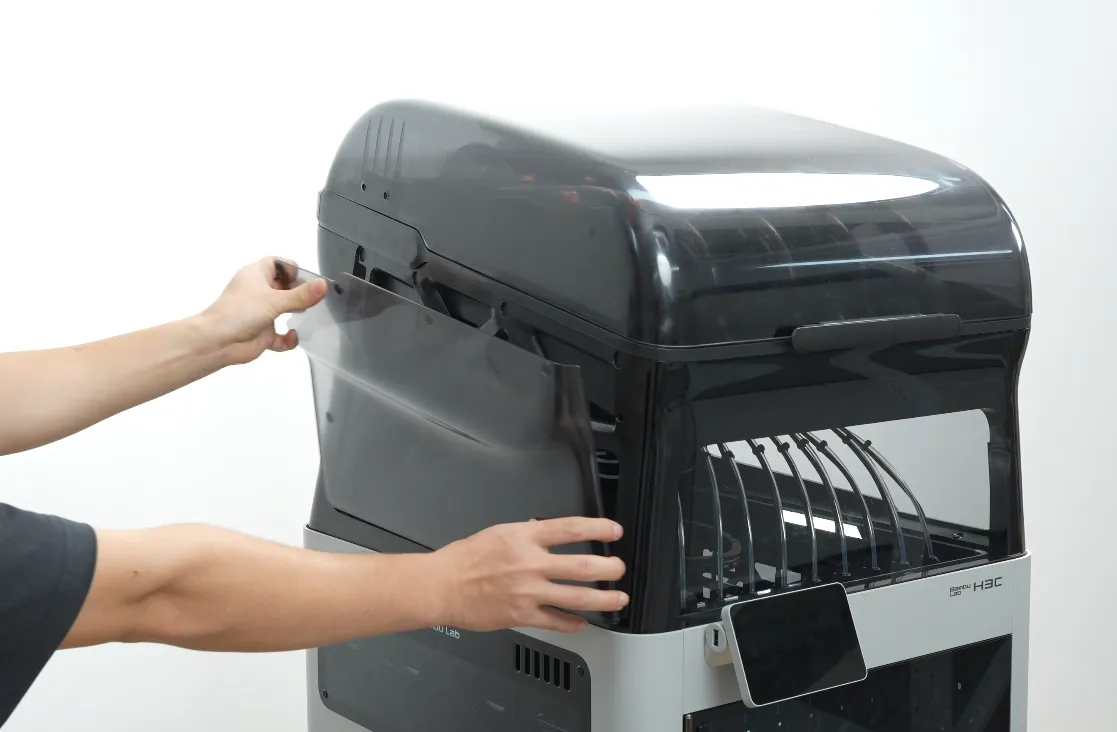 |
- Tag den PrintTool, du skal bruge, af holderen.
Sørg for, at hotenden har stuetemperatur, før du håndterer den, så du undgår forbrændinger.
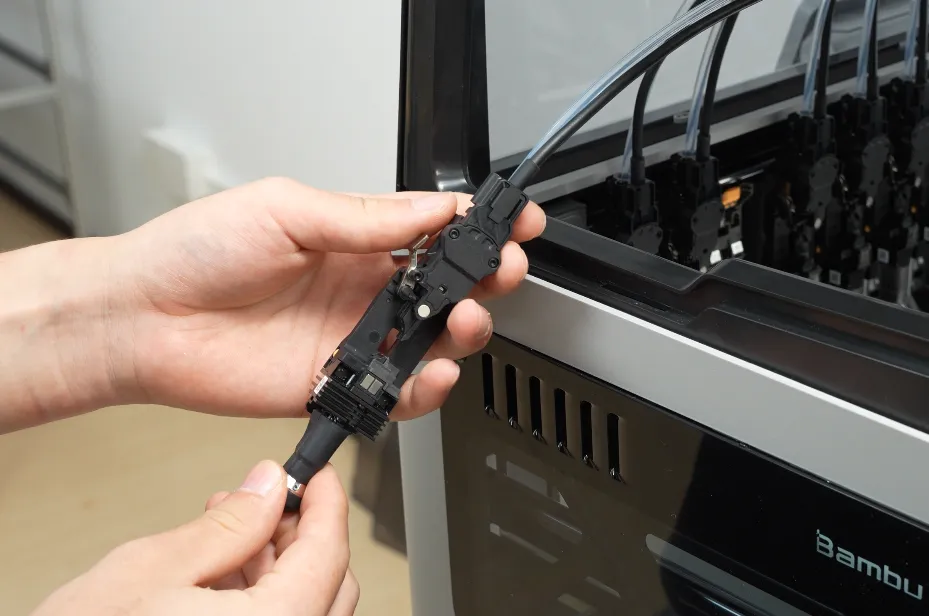
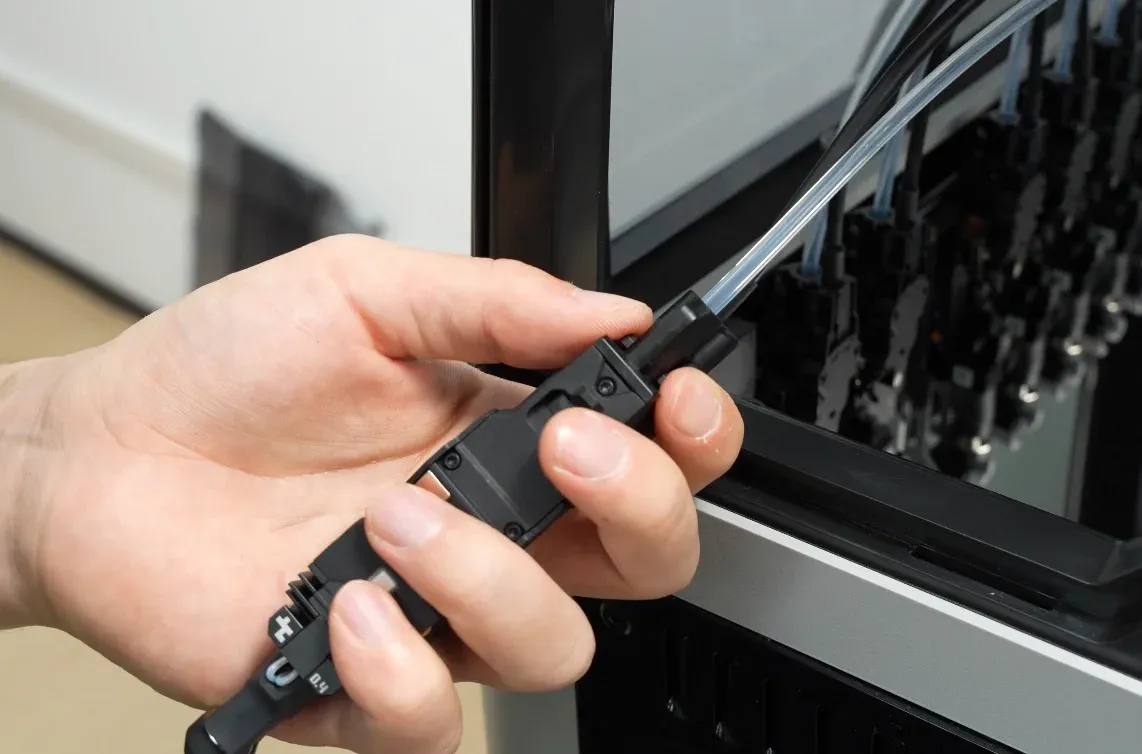
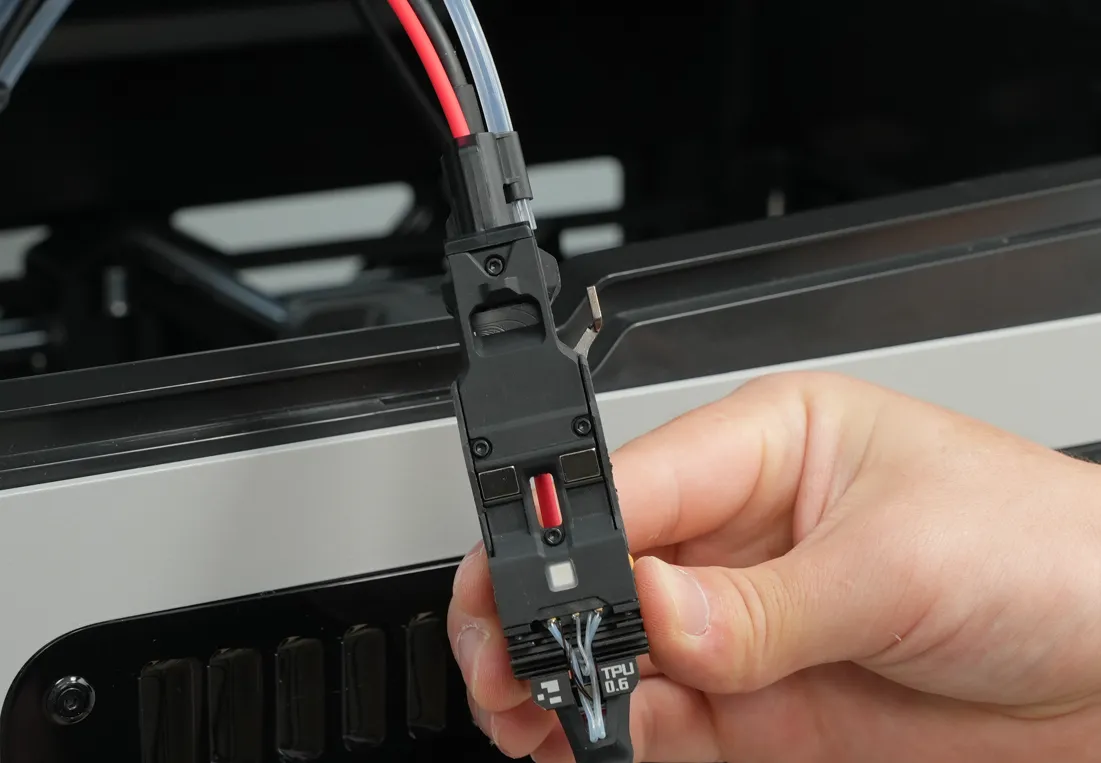
- Tryk på låsetapperne på begge sider af røret; tryk først røret nedad, og træk det derefter udad.
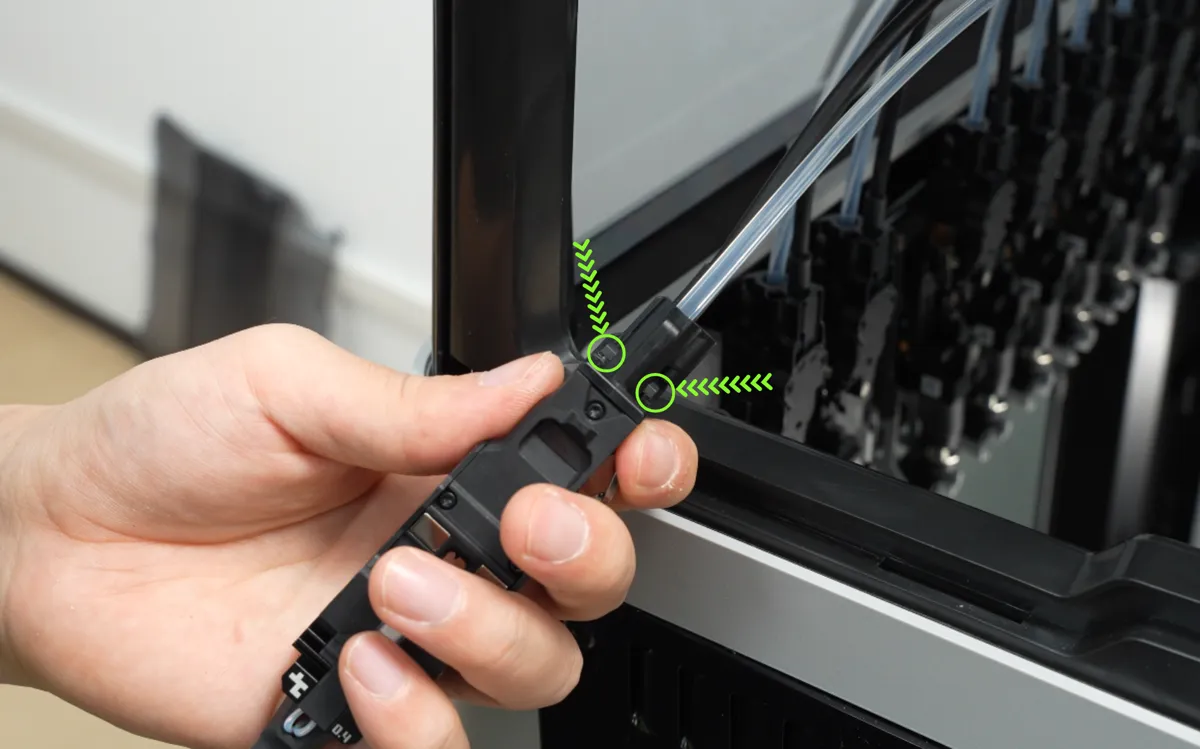 |
 |
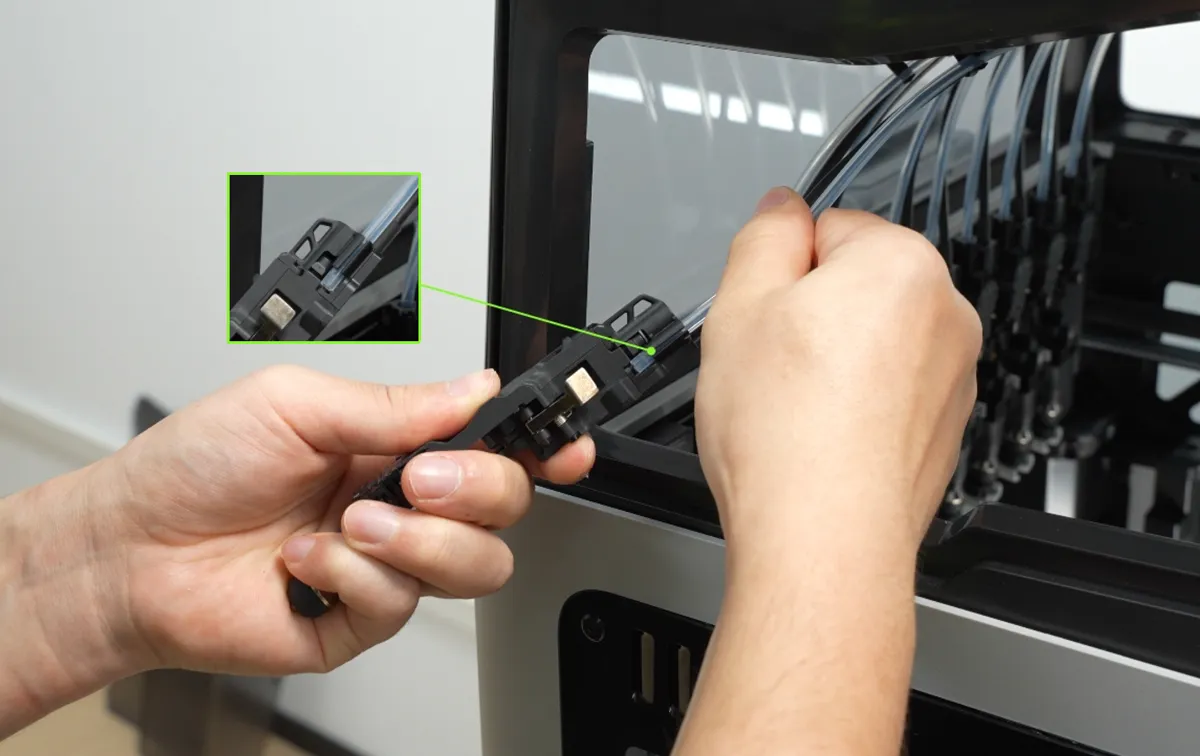
- Sæt røret i sidesporet for at fastgøre det.
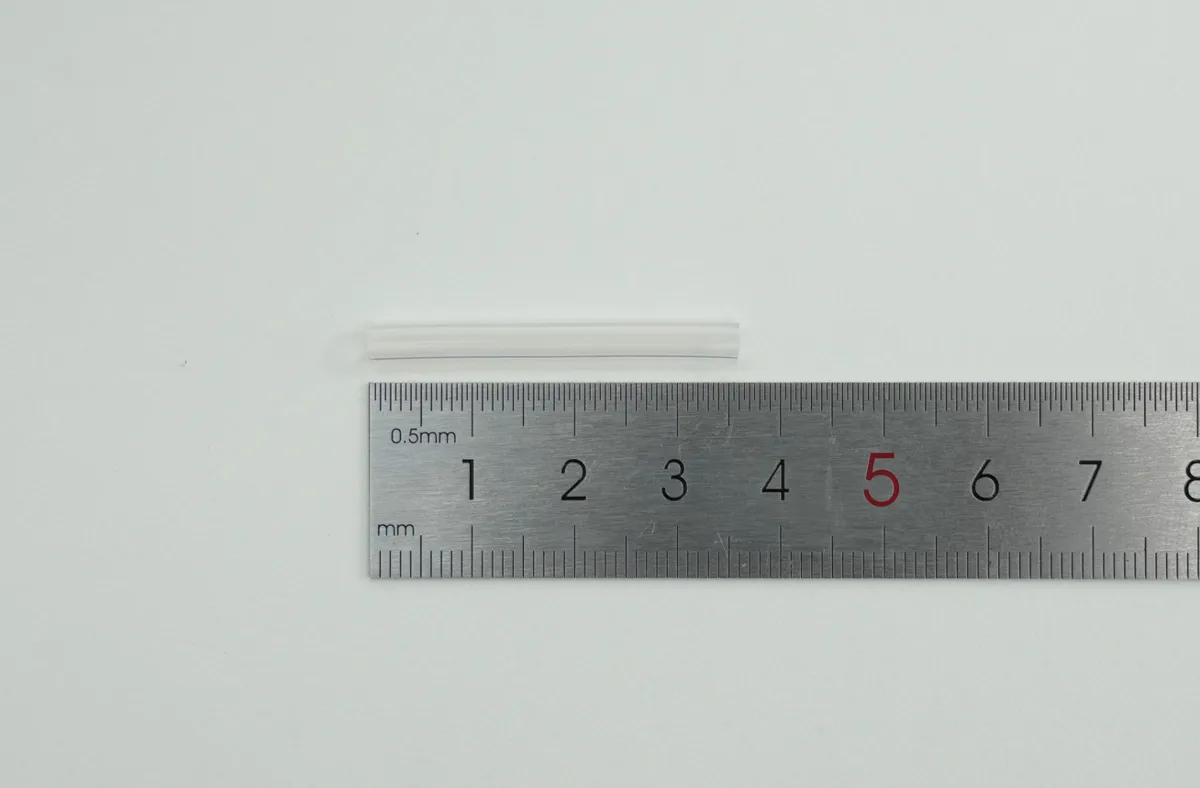
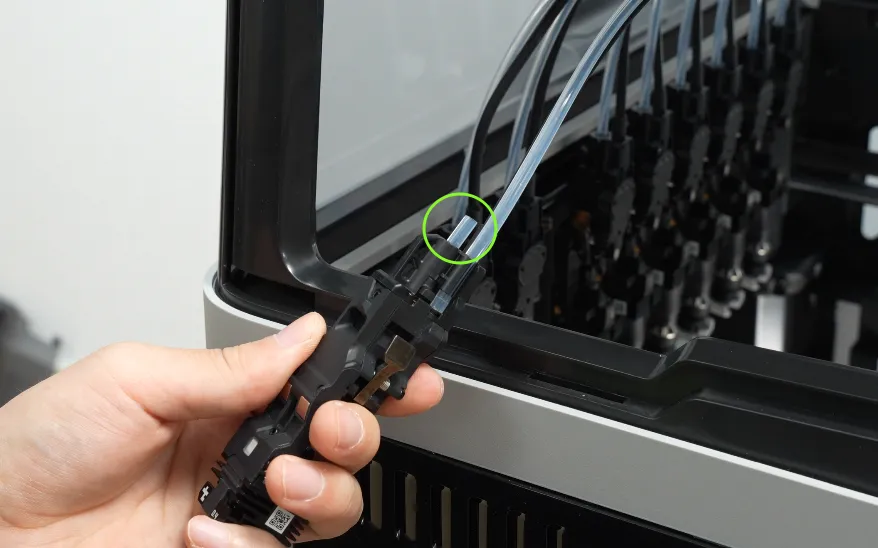
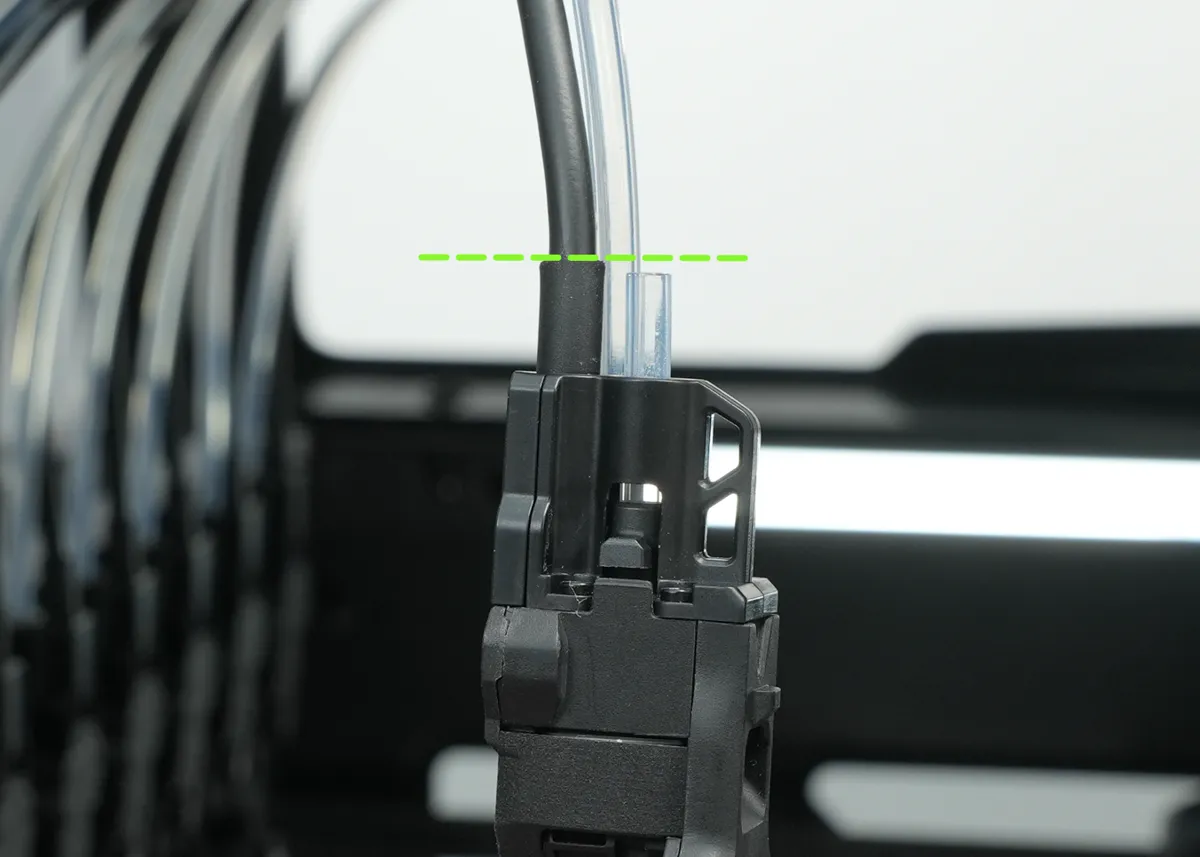
- Klip et stykke filamentrør på 35 mm, og sæt det i røråbningen (dette trin er kun nødvendigt for TPU med 1,75 mm filamentdiameter).
 |
 |
Bemærk:
- Røret skal klippes nøjagtigt til den angivne længde, så dets højde er under kabelroden. Så kan røret trækkes ud uden besvær, og røret kommer ikke i konflikt med PrintTool-kablets rod under printningen.
2. Anbefalinger til brug af det korte PTFE-hjælperør
Styrende funktion: Praktiske tests viser, at det korte PTFE-rør styrer filamentet rigtig godt og gør det meget lettere og mere glidende at føre filamentet manuelt ind til ekstruderhjulet. Vi anbefaler derfor at bruge det korte rør, når det er muligt.
Valgfrit: Det korte PTFE-rør er ikke et obligatorisk tilbehør. Hvis du synes, det er besværligt at montere det korte rør, og du er sikker på, at ekstruderhjulet kan gribe filamentet ved manuel indføring, kan du springe det korte rør over og føre filamentet direkte ind.
- Når du printer TPU med en 2,85 mm hotend, er et kort rør ikke nødvendigt. Du kan skubbe TPU 75A direkte ind i PrintTool ved den efterfølgende indføring.
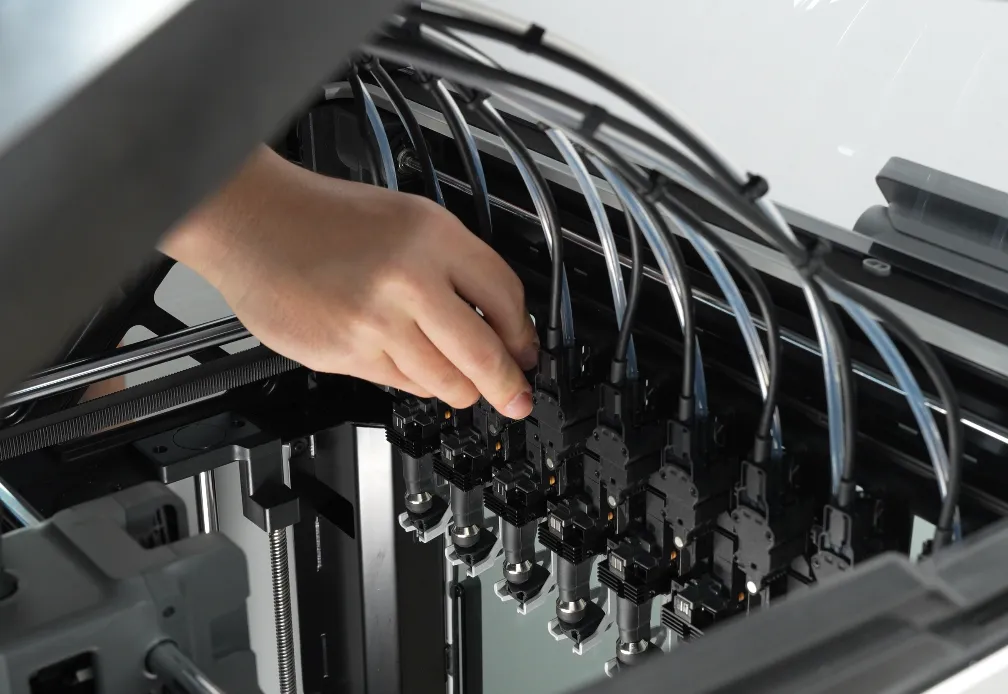
- Sæt PrintTool tilbage på holderen.
Trin 2: Betjening på skærmen
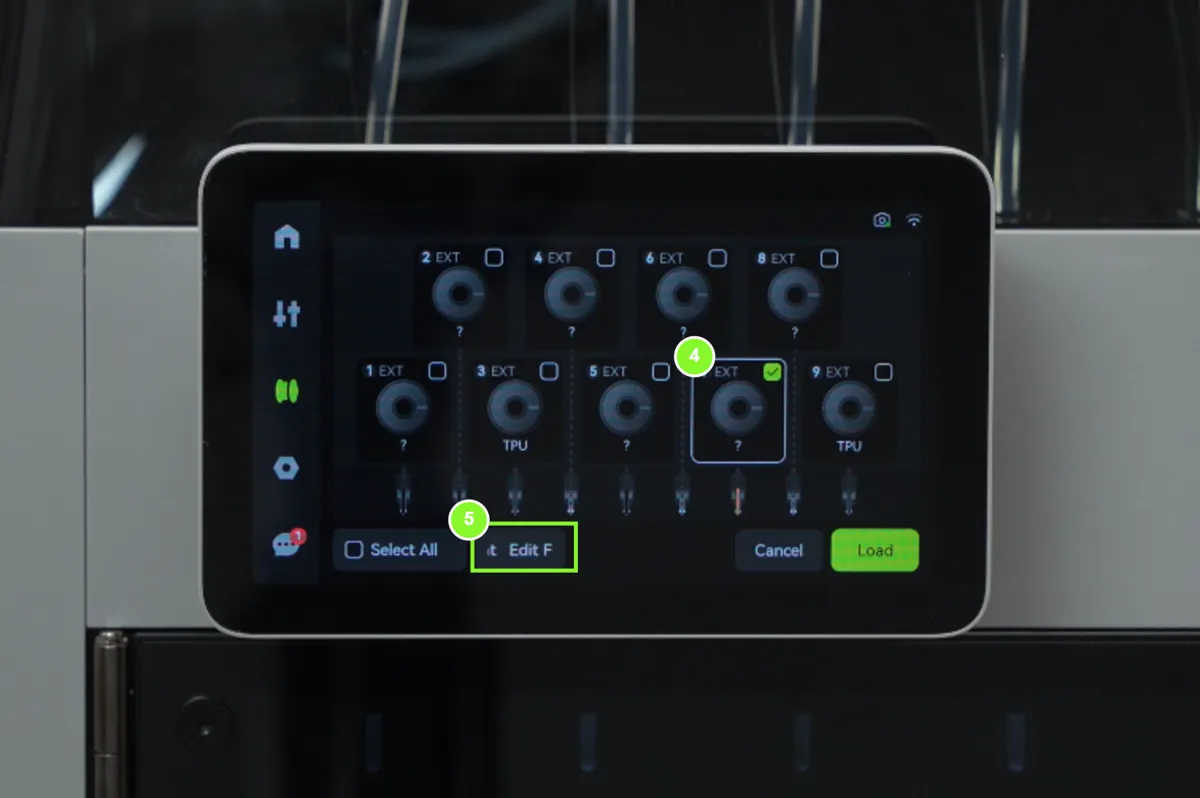
- Gå til siden "Filament", og tryk på "②… > ③ Ilæg eksternt";
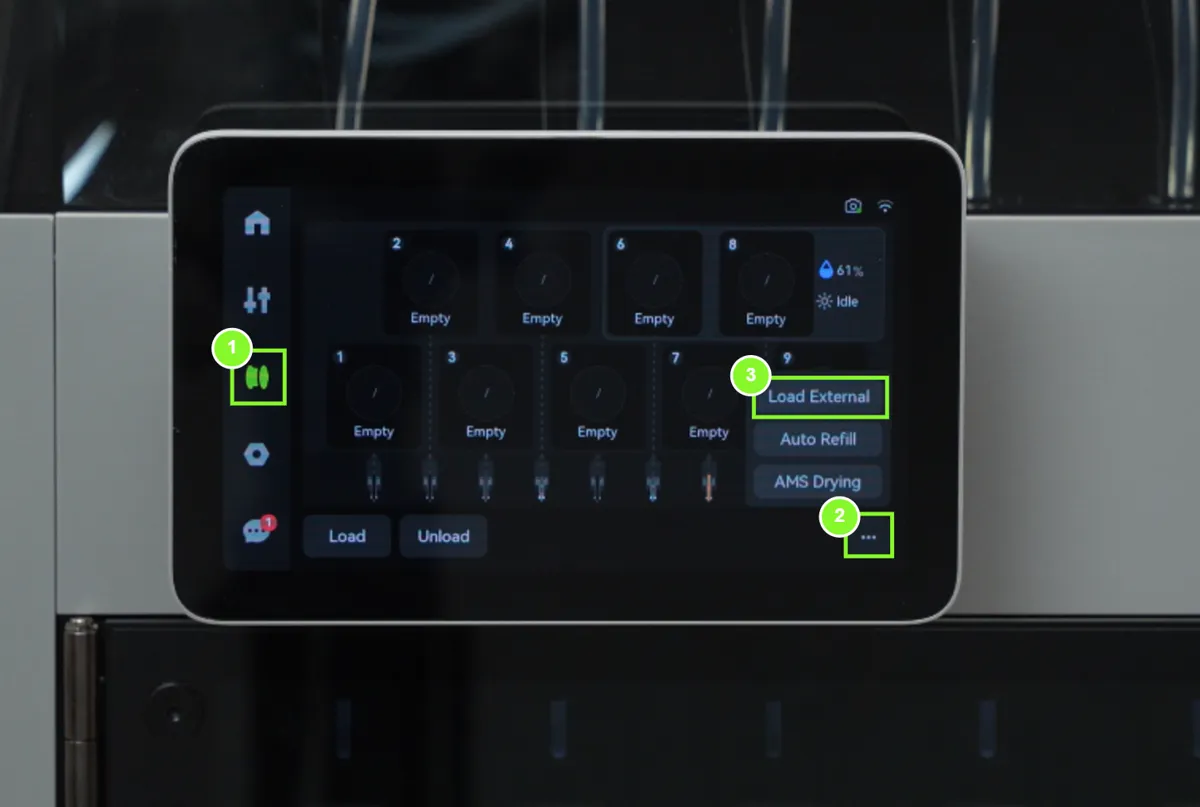
- ④ Vælg den plads, du vil bruge, og tryk derefter på "⑤ Redigér filament";
Brug helst plads 3, 5, 6, 7 og 8.
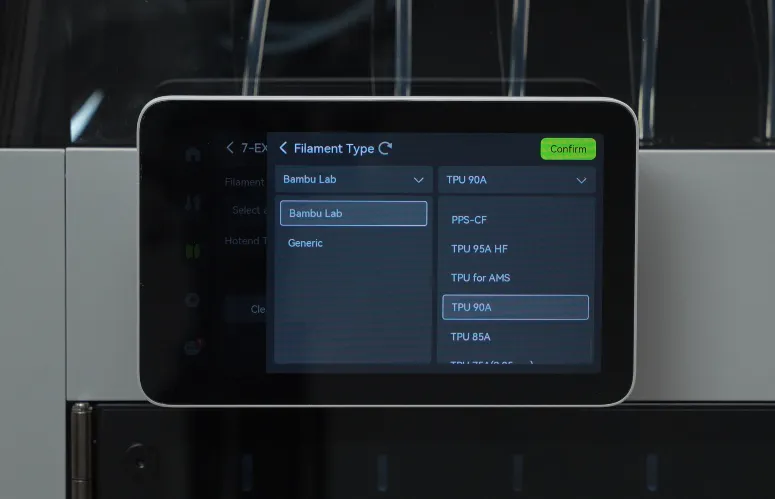
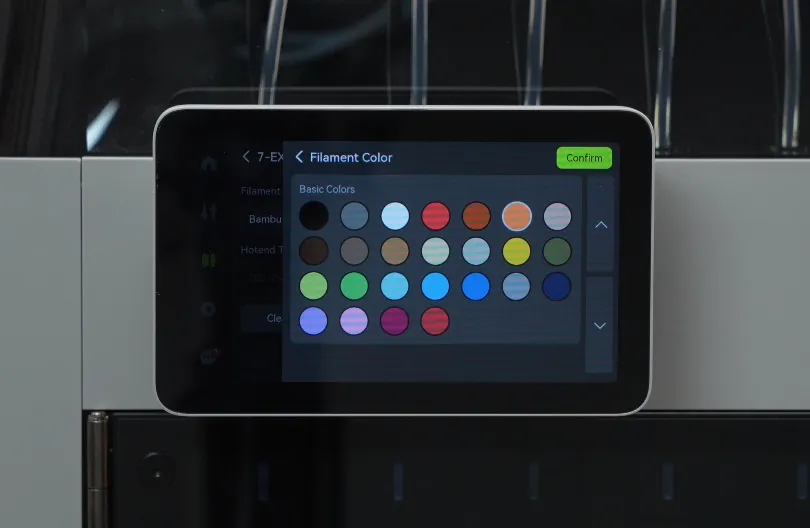
Indstil TPU-filamentets type og farve.
 |
 |
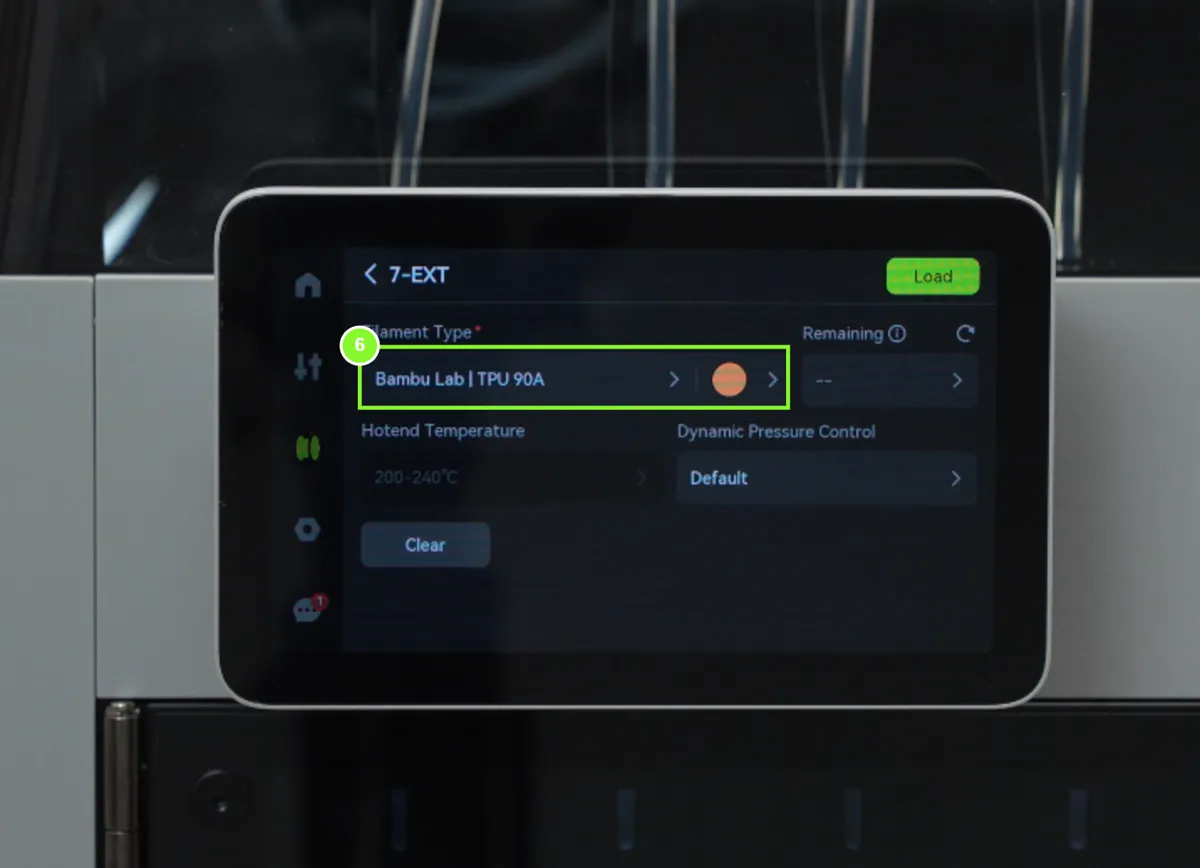 |
- Tryk på "⑦Ilæg";
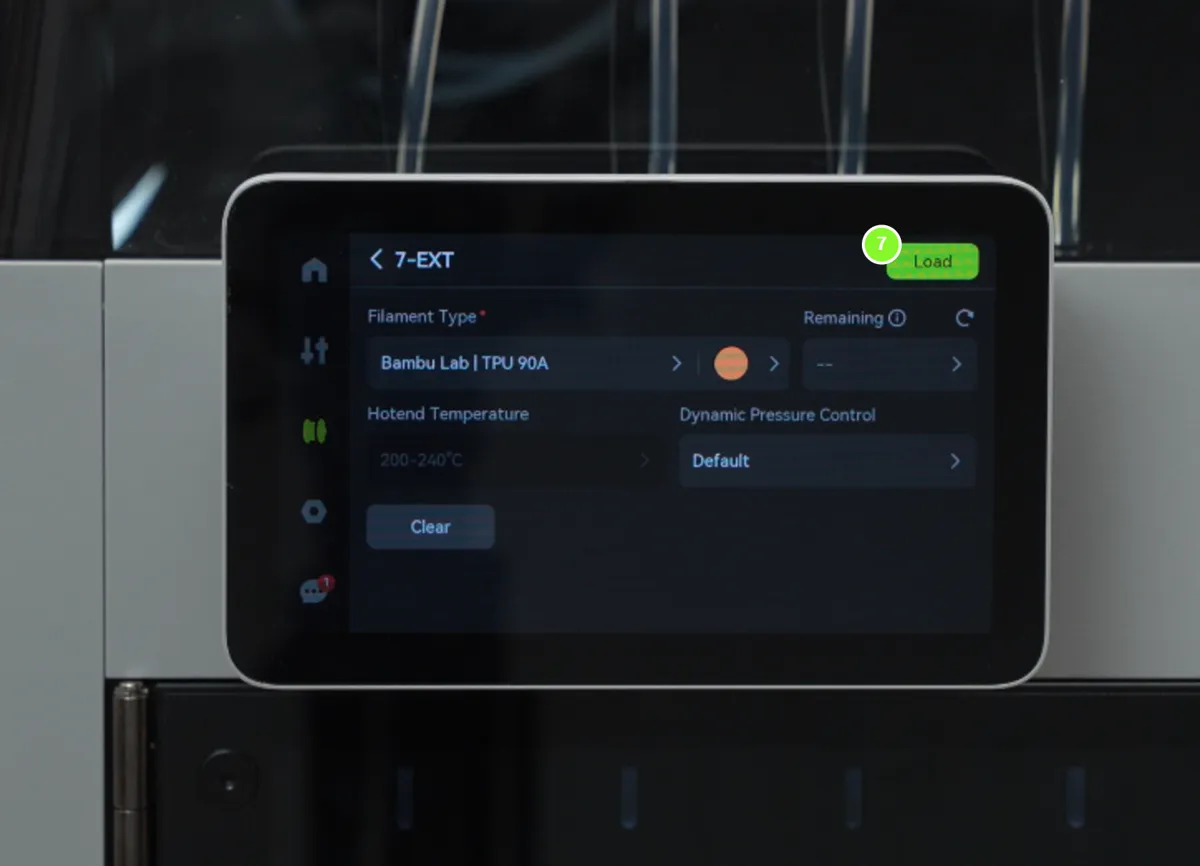
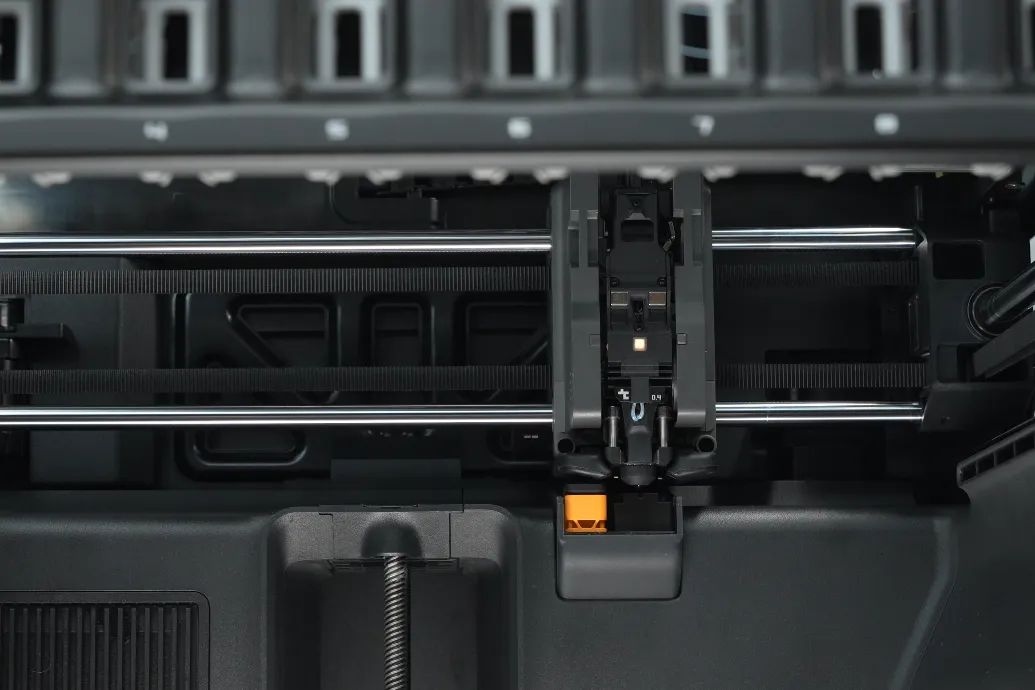
Maskinen henter automatisk den tilhørende PrintTool og begynder at varme op.
 |
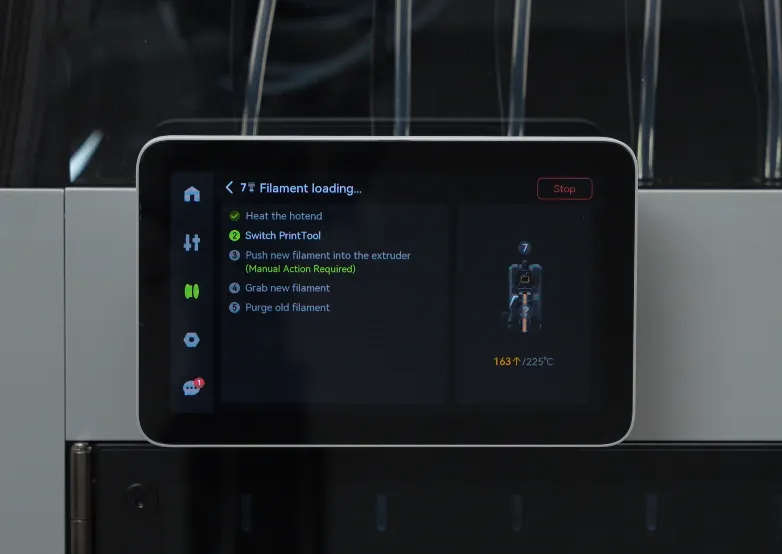 |
Når opvarmningen er gennemført, beder maskinen dig om at føre filamentet ind manuelt.
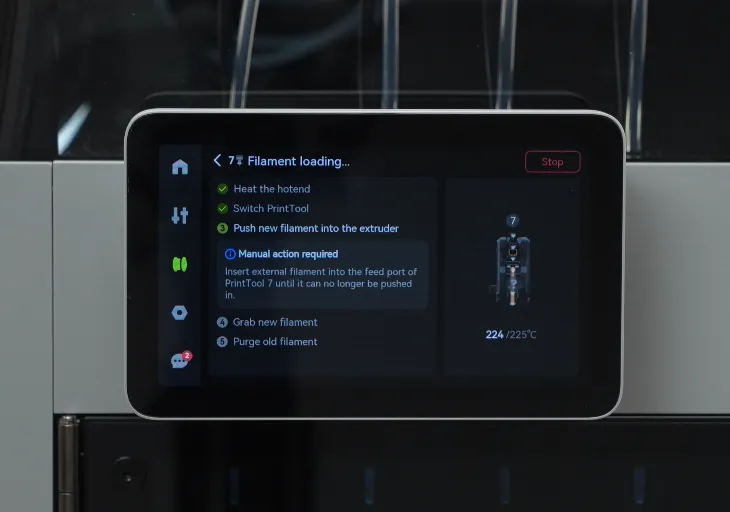
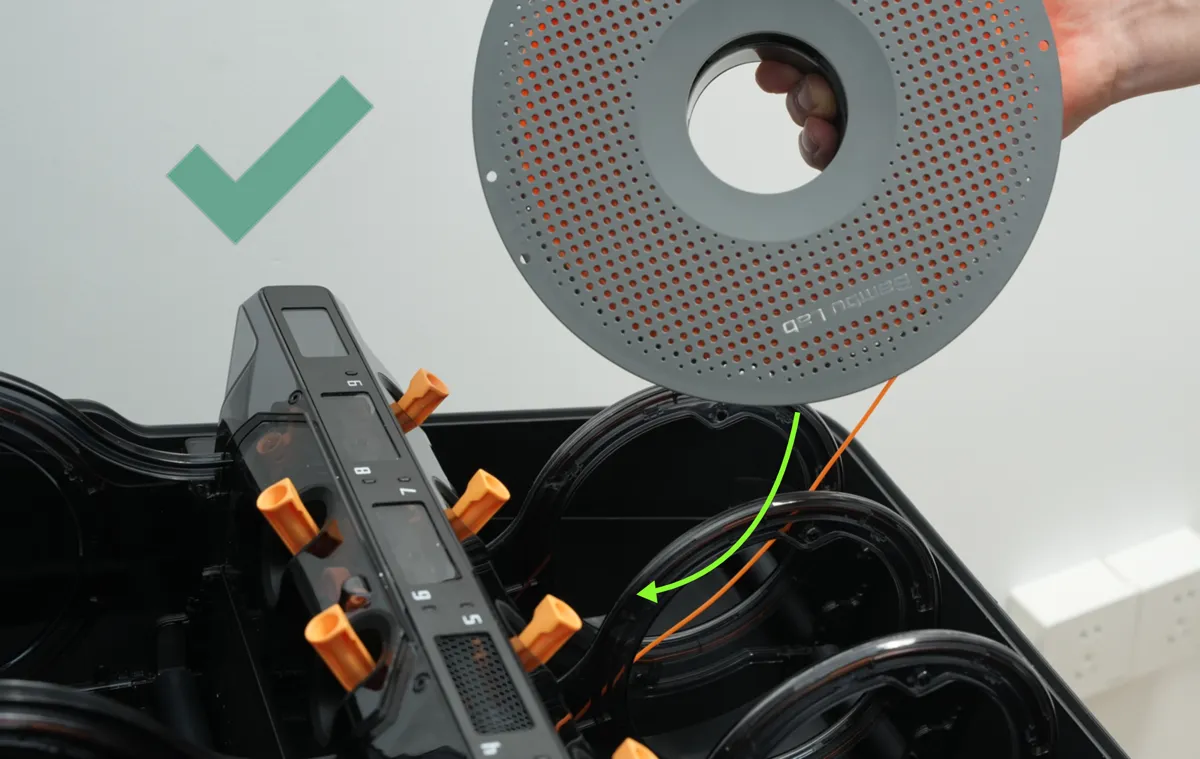
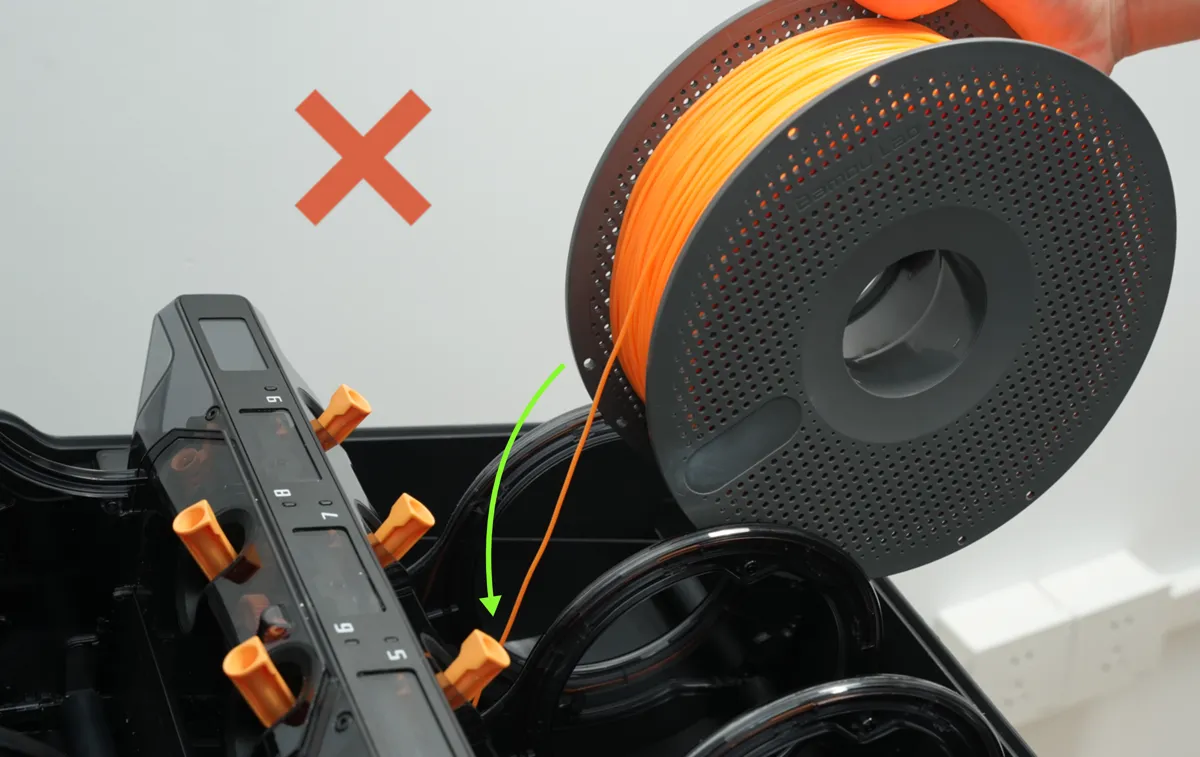
Trin 3: Indfør filamentet (spolens rotationsretning er afgørende, så sørg for at tjekke og forstå detaljerne)
- Åbn AMS' toplåg.
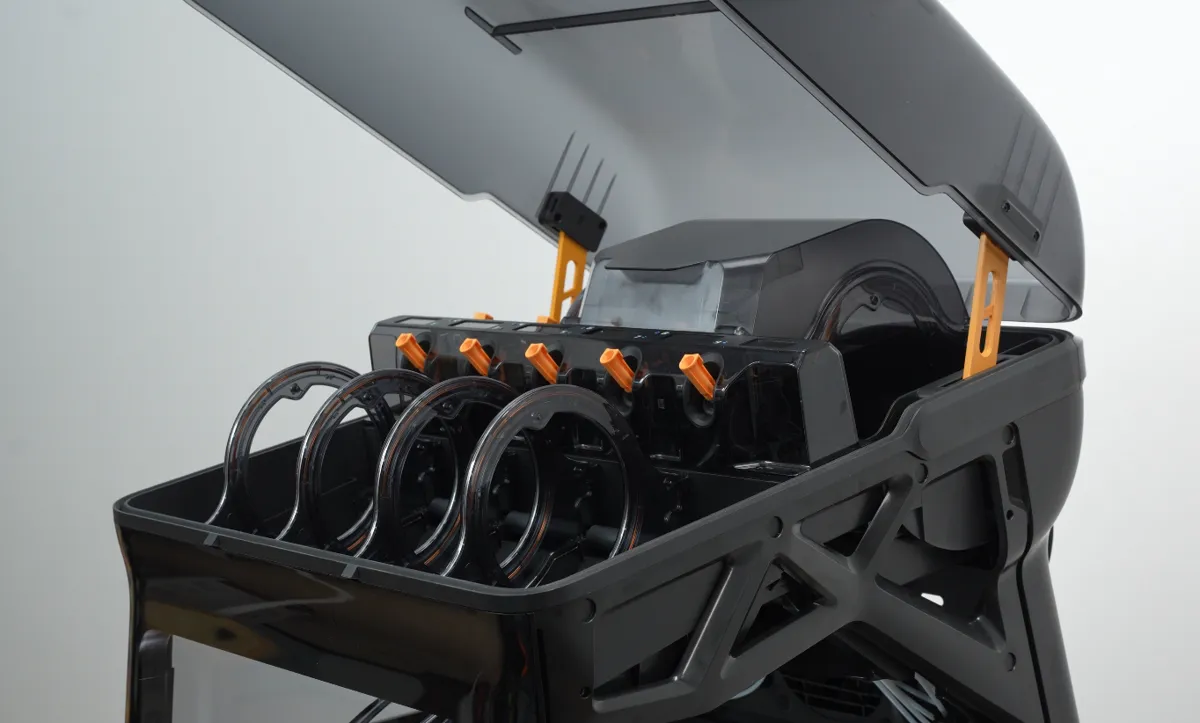
- Åbn bypass-indføringen for den pågældende plads (i denne guide bruges plads 7).
Bemærk: Sørg for, at AMS-pladsen og PrintTool svarer til hinanden, så du undgår mislykkede print på grund af uoverensstemmelse mellem plads og PrintTool.
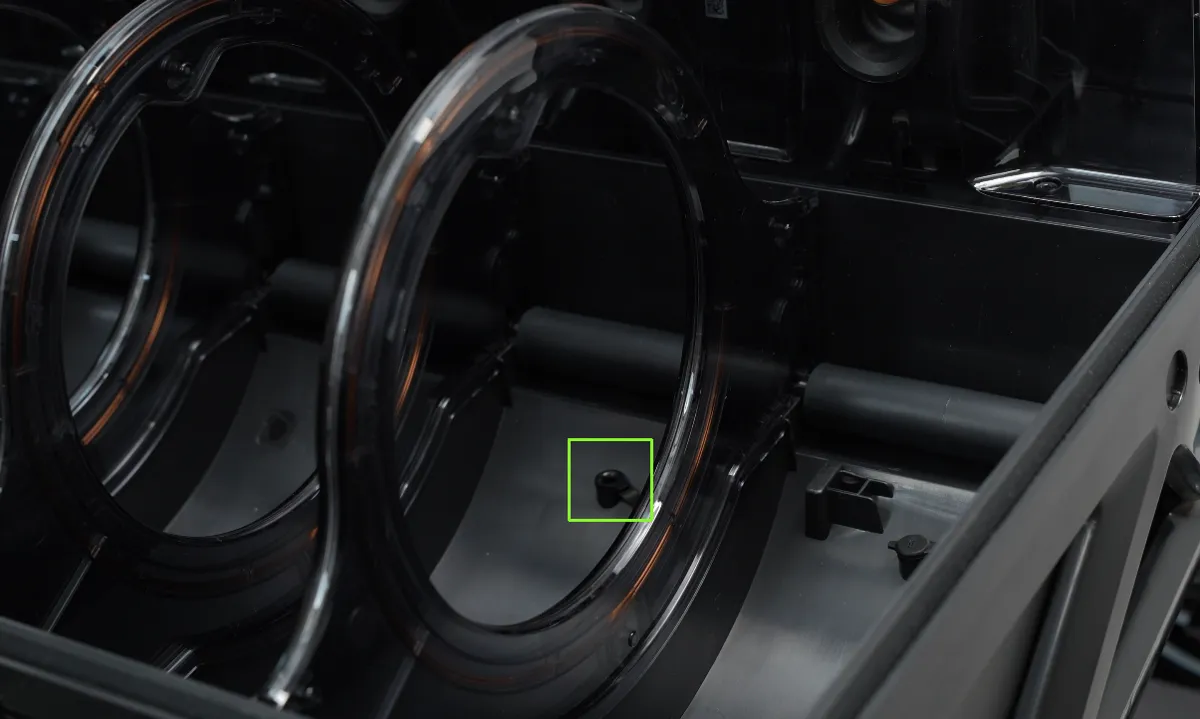
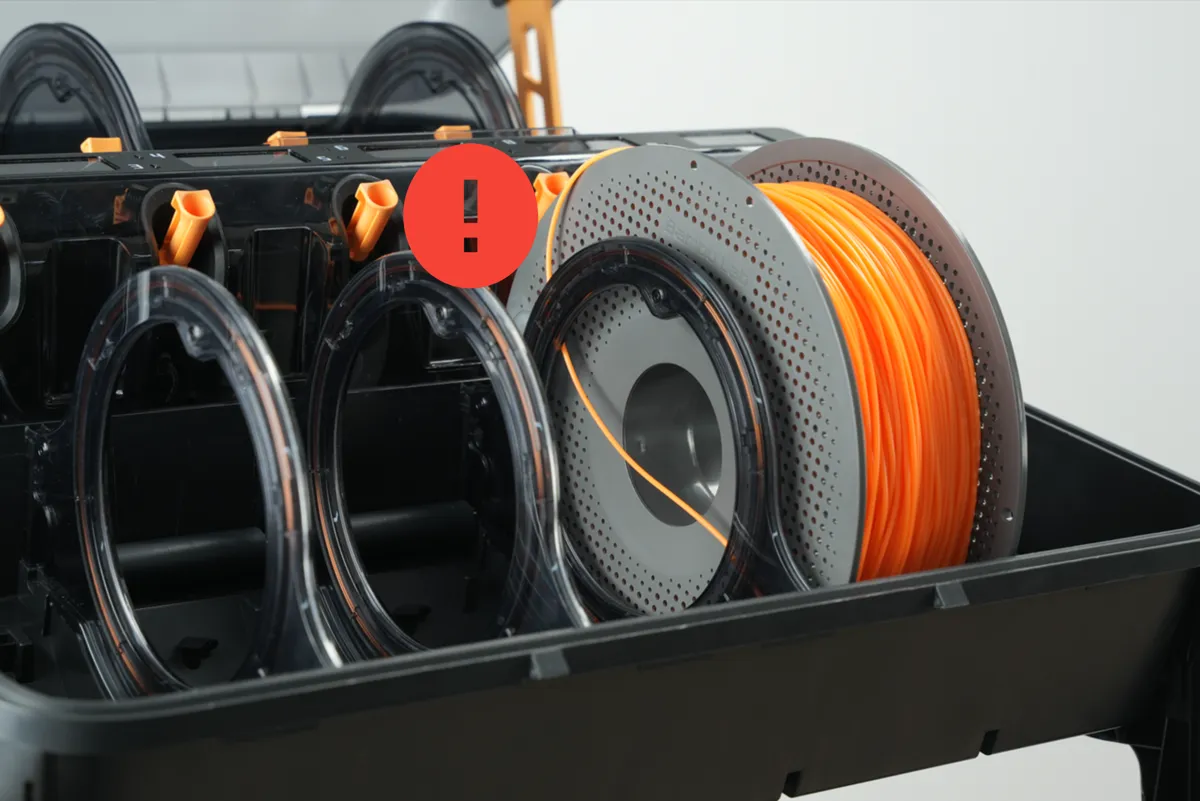
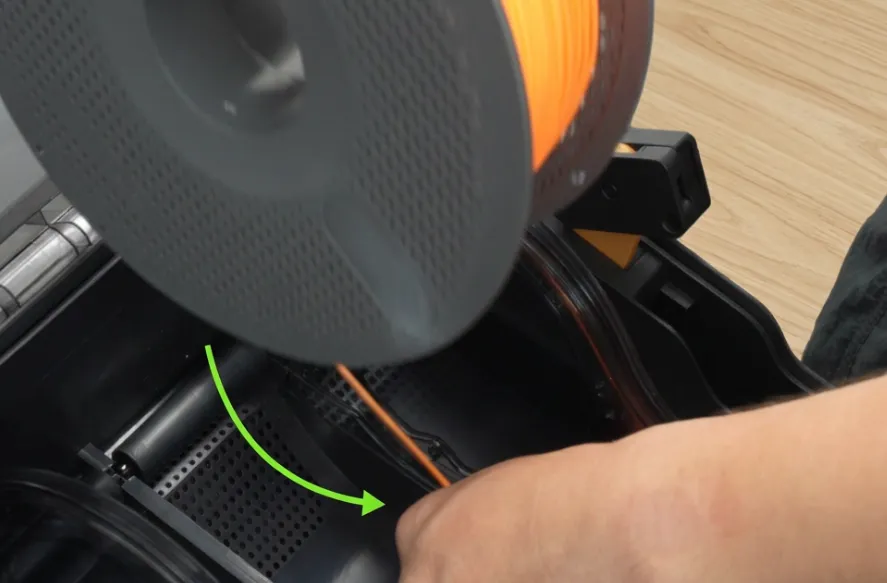
- Når du placerer spolen, skal du sikre, at filamentet kommer ud under spolen (denne retning er omvendt af den automatiske indføring), og derefter sætte filamentet i bypass-indføringen.
 |
 |
Bemærk:
- TPU-spolens afrulningsretning (spolens rotation) er modsat den automatiske indføring, og det er let at tage fejl. Hvis filamentet føres ind i den forkerte retning, kan det let falde af spolen og få printet til at mislykkes.
- Hvis du skal bruge plads 6 og 8, skal du også føre filamentet ind fra undersiden af spolen. Se billedet nedenfor:
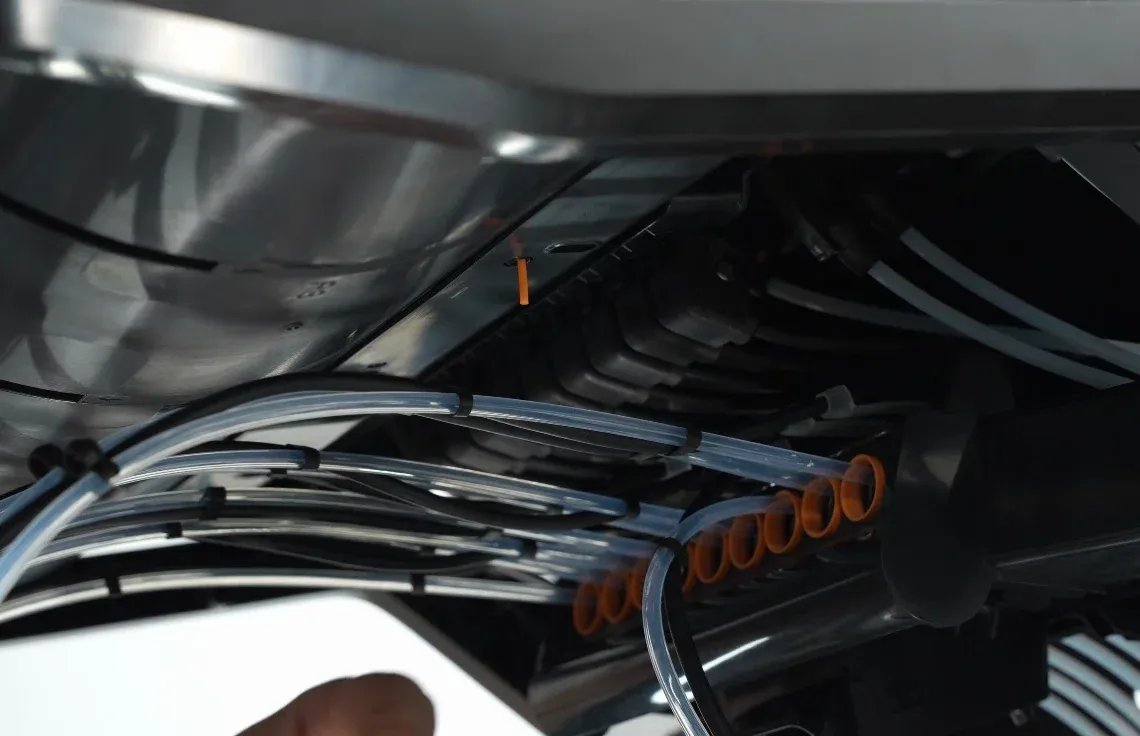
- Før filamentet manuelt gennem mellemrummet ved den tilhørende PrintTool, gennem låsetappen, og før det langsomt ind i PrintTool.
 |
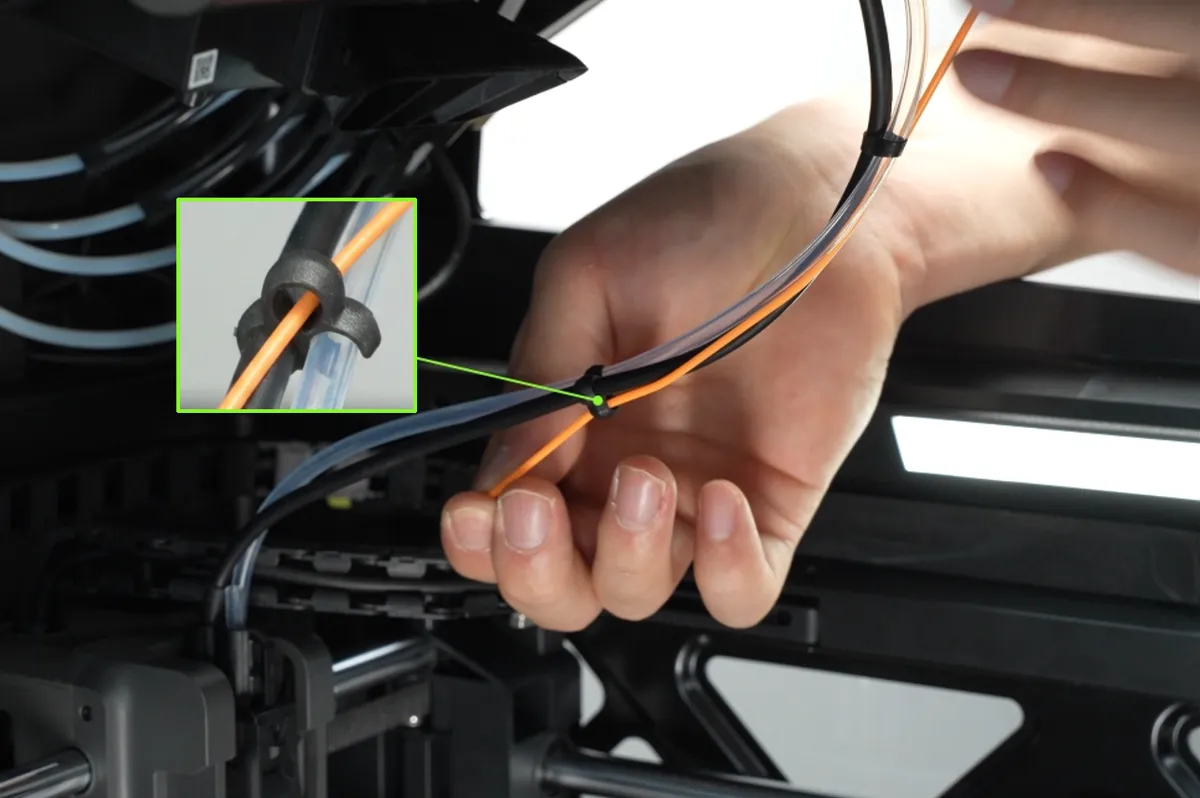 |
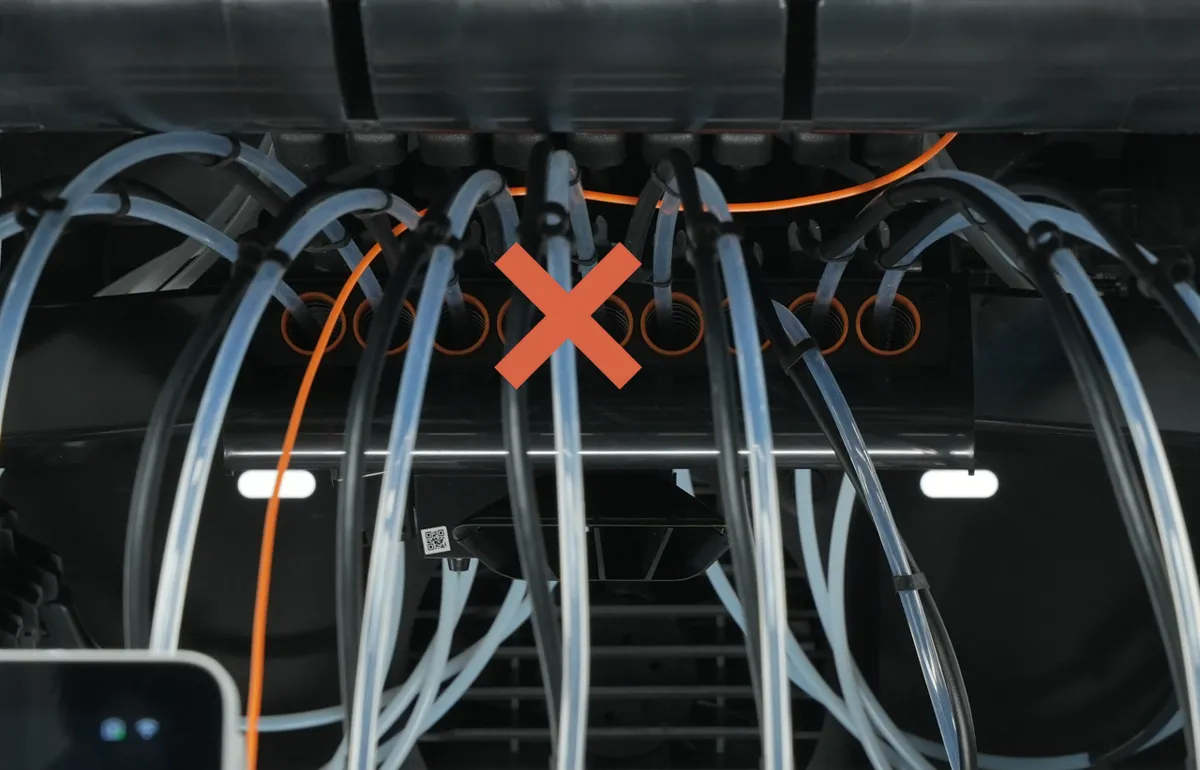
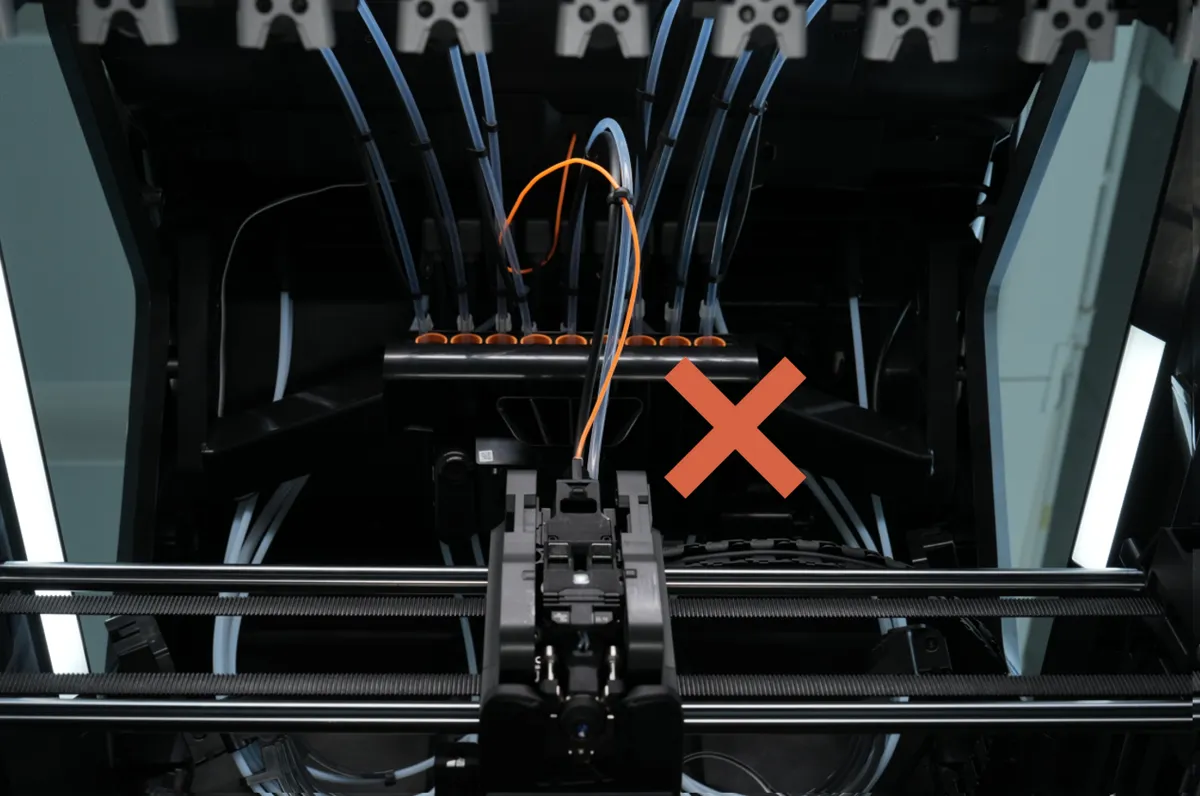
Bemærk: Da plads 7 bruges til dette print, skal filamentet føres forbi kabel nr. 7 som vist på billedet nedenfor:
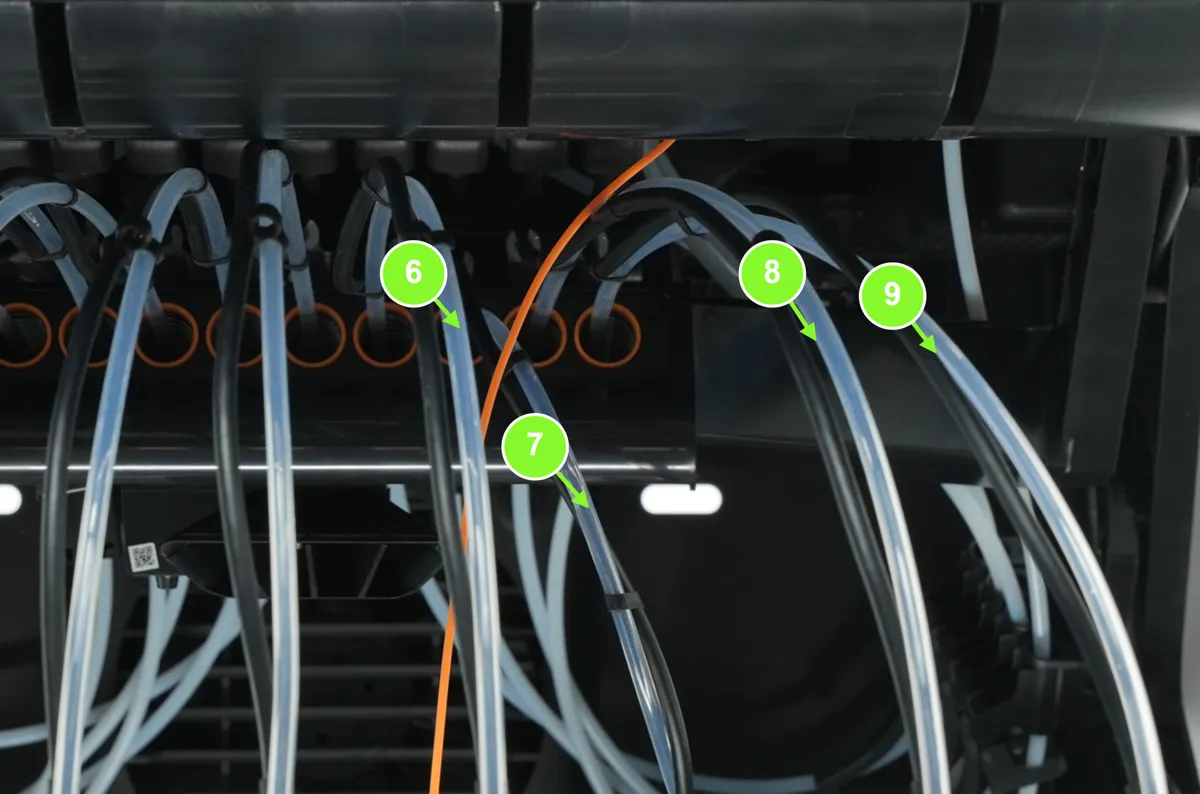
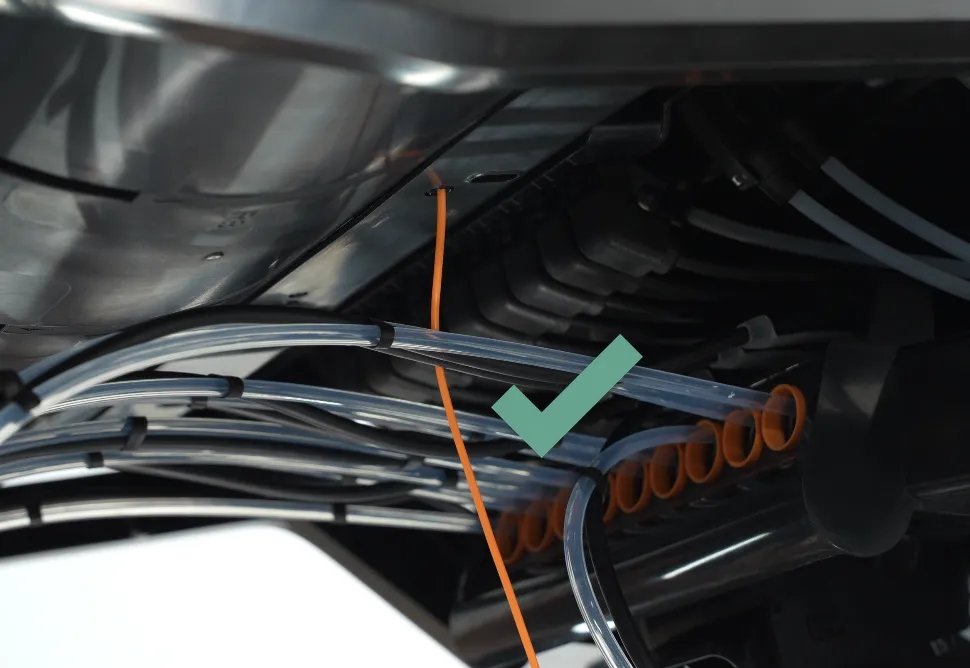
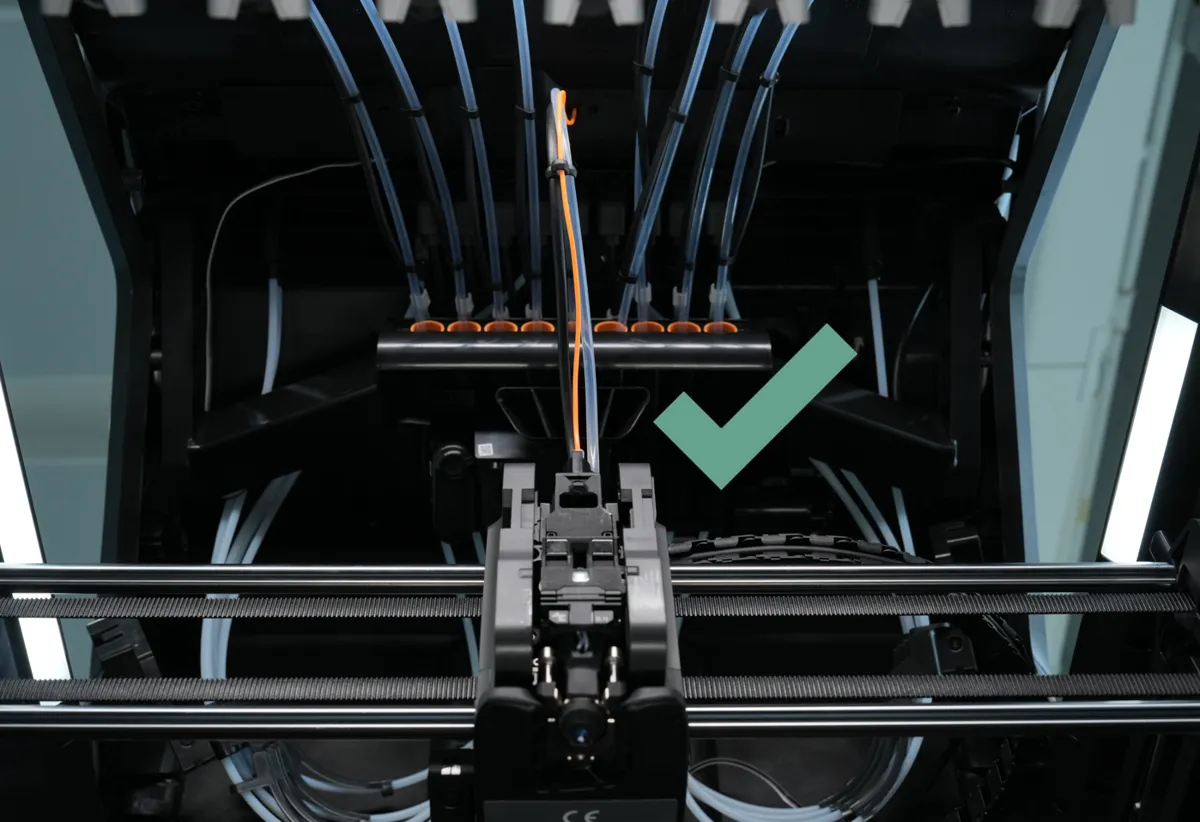
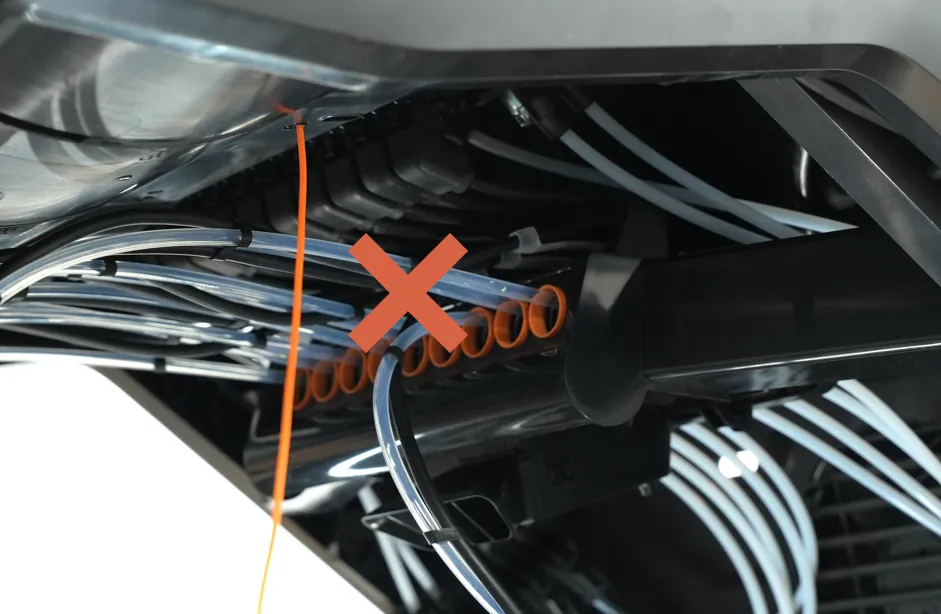
❗Tjek omhyggeligt, at filamentet kommer ud gennem det rigtige mellemrum, og at materialerøret og filamentvejen er jævne, uden vridninger eller knuder.
- Korrekt eksempel:
 |
 |
- Forkert eksempel:
 |
 |
 |
💡Bemærkninger om indføring af filament på plads 6 og 8
Plads 6 og 8 sidder bagerst i AMS. De er ikke lige så nemme at indføre filament i som plads 1, 3, 5 og 7 foran, især plads 6. Derfor anbefales det at bruge en lang pincet til forsigtigt at gribe og trække filamentet ud ved ilægning.
Desuden anbefales det kun at printe enkeltfarvet TPU på plads 6 og undgå flerfarvet eller blandet print. Filamentvejen til denne PrintTool er nemlig relativt kompliceret, hvilket giver højere samlet modstand. Når værktøjshovedet automatisk parkeres, er der risiko for, at filamentet trækkes ud af ekstruderen, så printet mislykkes.
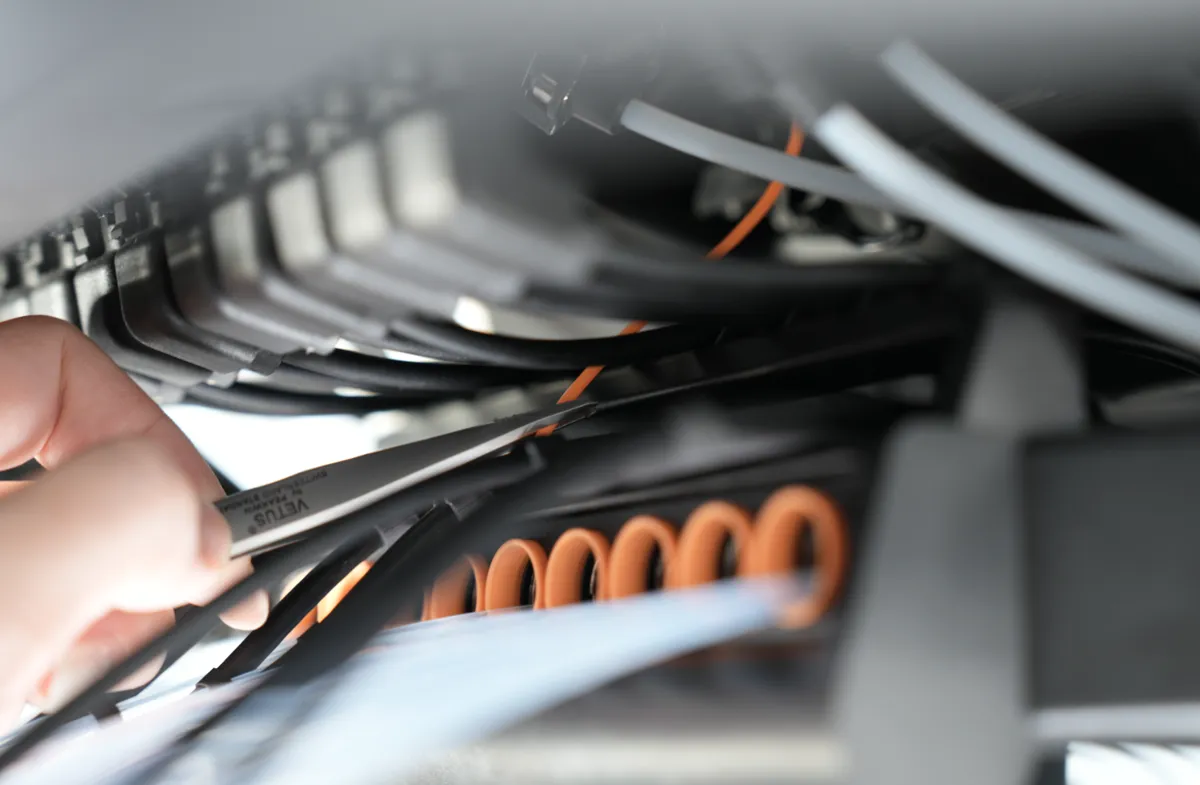
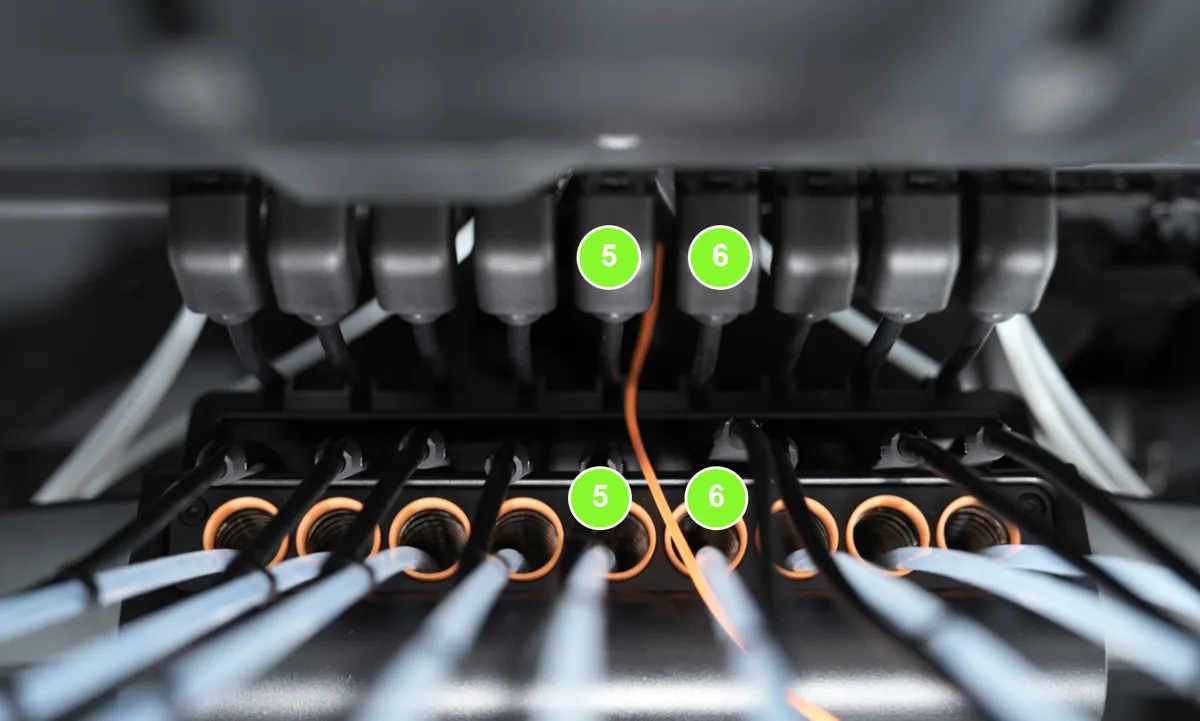
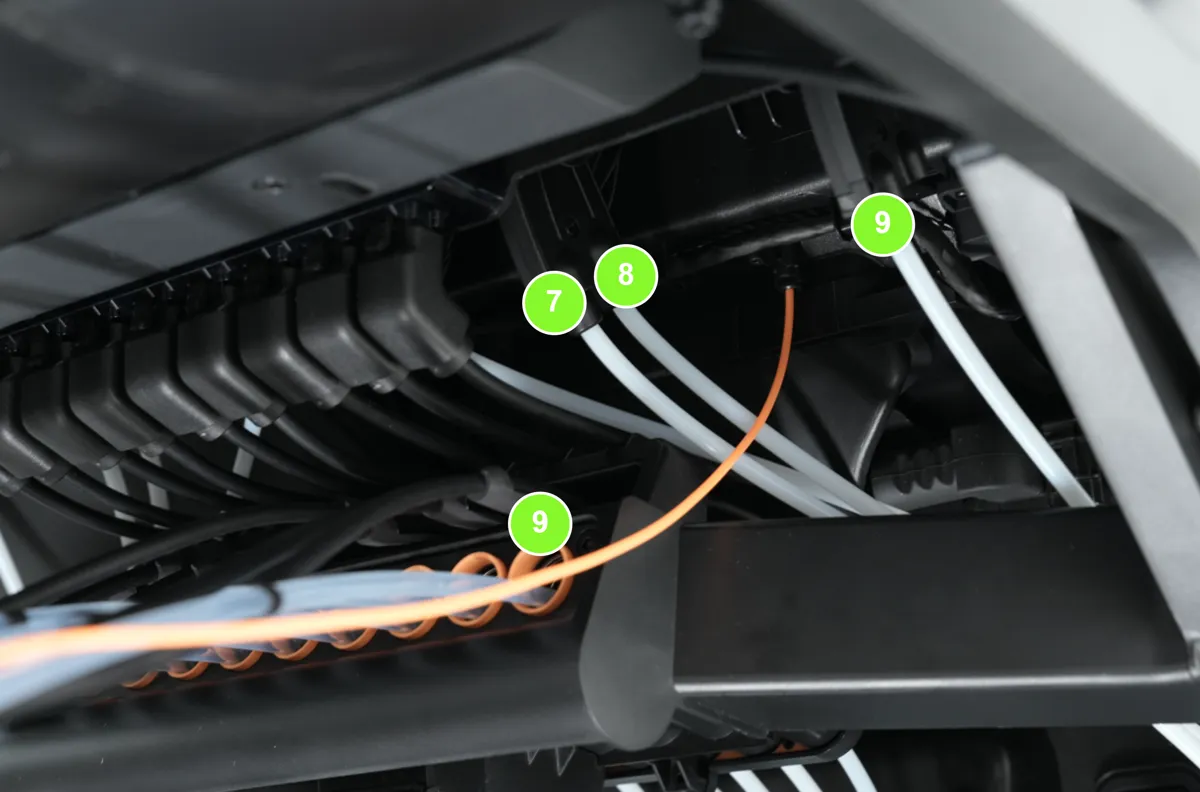
Den konkrete føring af TPU på plads 6 og 8 er som følger:
-
Plads 6: Før filamentet ud mellem materialerør 5 og 6 og deres kabler;
-
Plads 8: Før filamentet ud mellem materialerør 8 og 9 og til venstre for kabel 9;
 |
 |
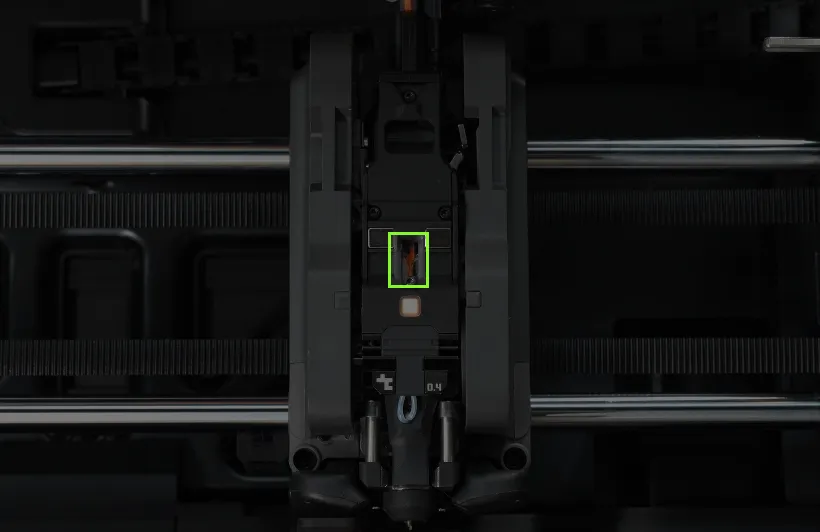
- Tjek, om filamentet kan ses i kontrolvinduet.
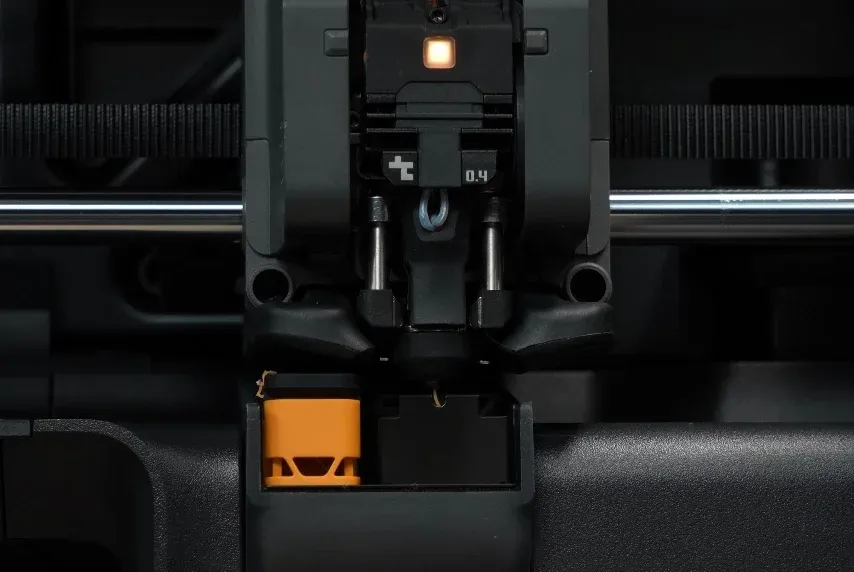
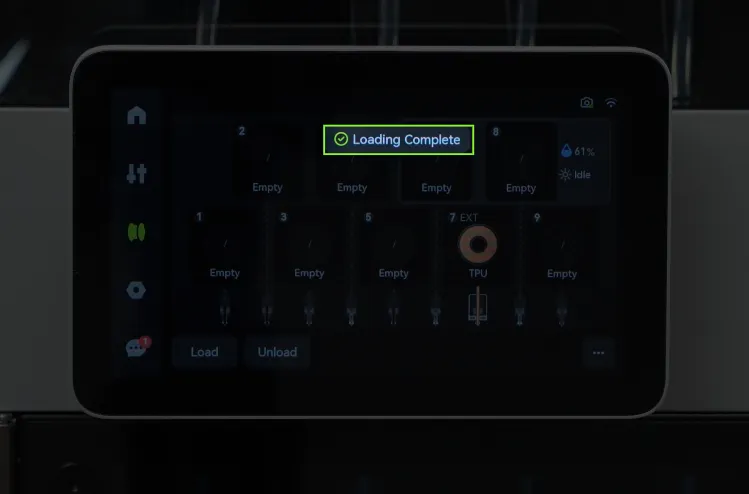
Når filamentet ekstruderes jævnt og ensartet, er ilægningen gennemført.
 |
 |
Bemærk: Som standard placeres prime-tårnet nederst til højre på printpladen, når et printjob starter.
Det anbefales ikke at flytte prime-tårnet til den bageste del af printpladen af følgende årsager:
- Når dysen kører fra holderen til prime-tårnet, kan den passere hen over printet, og materiale kan dryppe ned på emnet.
- Når dysen er varmet op igen, kan ekstruderingsmodstanden nogle gange være højere. Flyttes dysen til bagenden af printpladen, kan modstanden blive endnu større, og samspillet mellem disse faktorer kan forringe ekstruderingens stabilitet.
Trin til udtagning
Trin 1: Tag filamentet ud
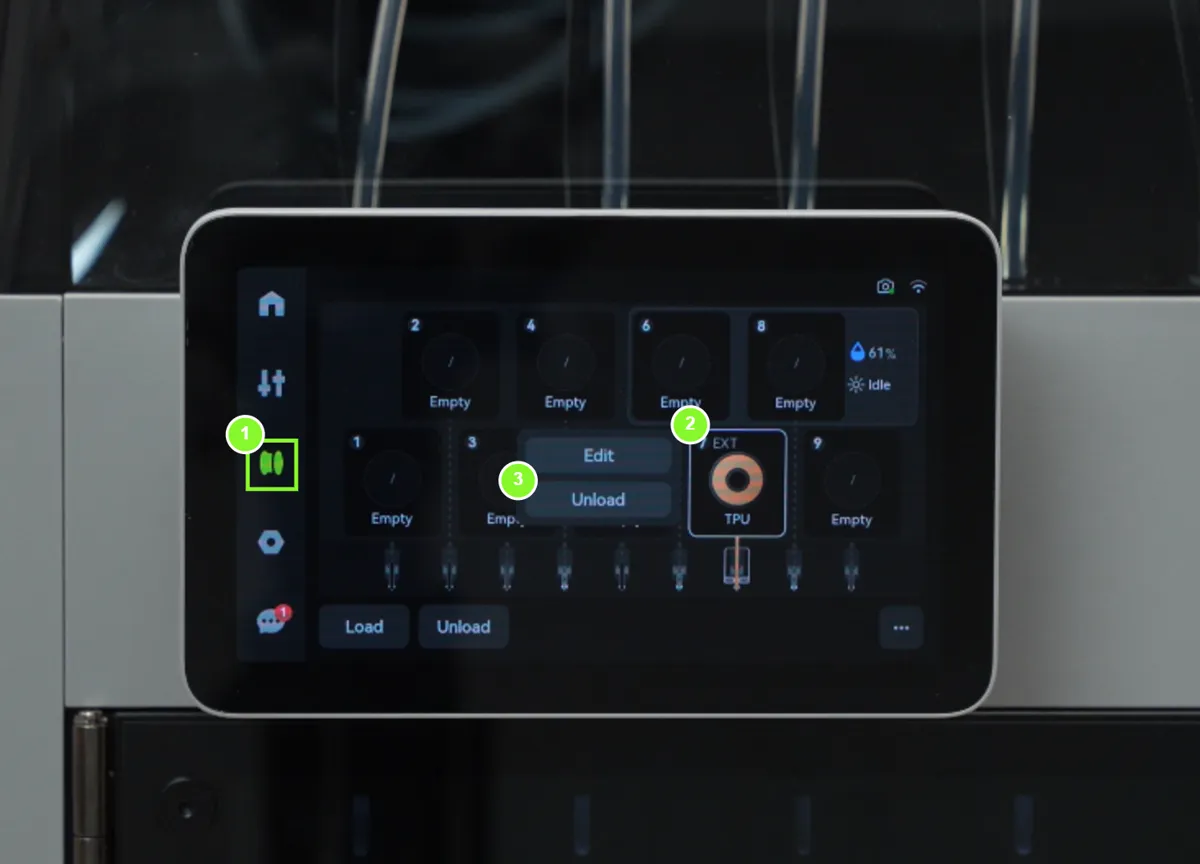
- Tryk på skærmen for at gå til siden "①Filament", vælg ②det filament, der skal tages ud, og tryk derefter på "③Tag ud";
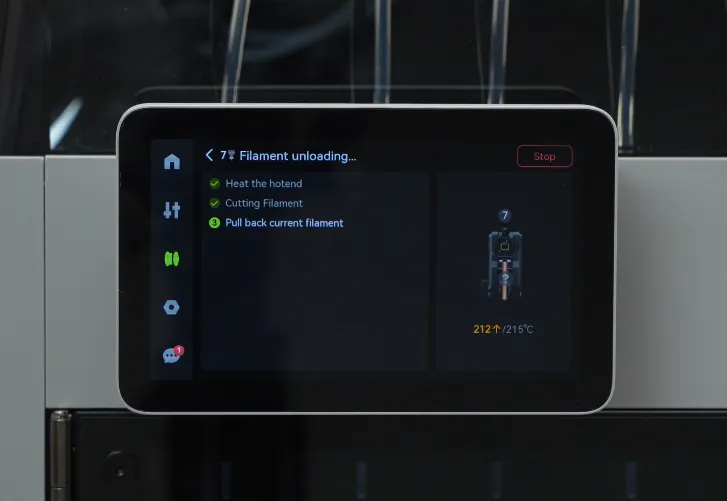
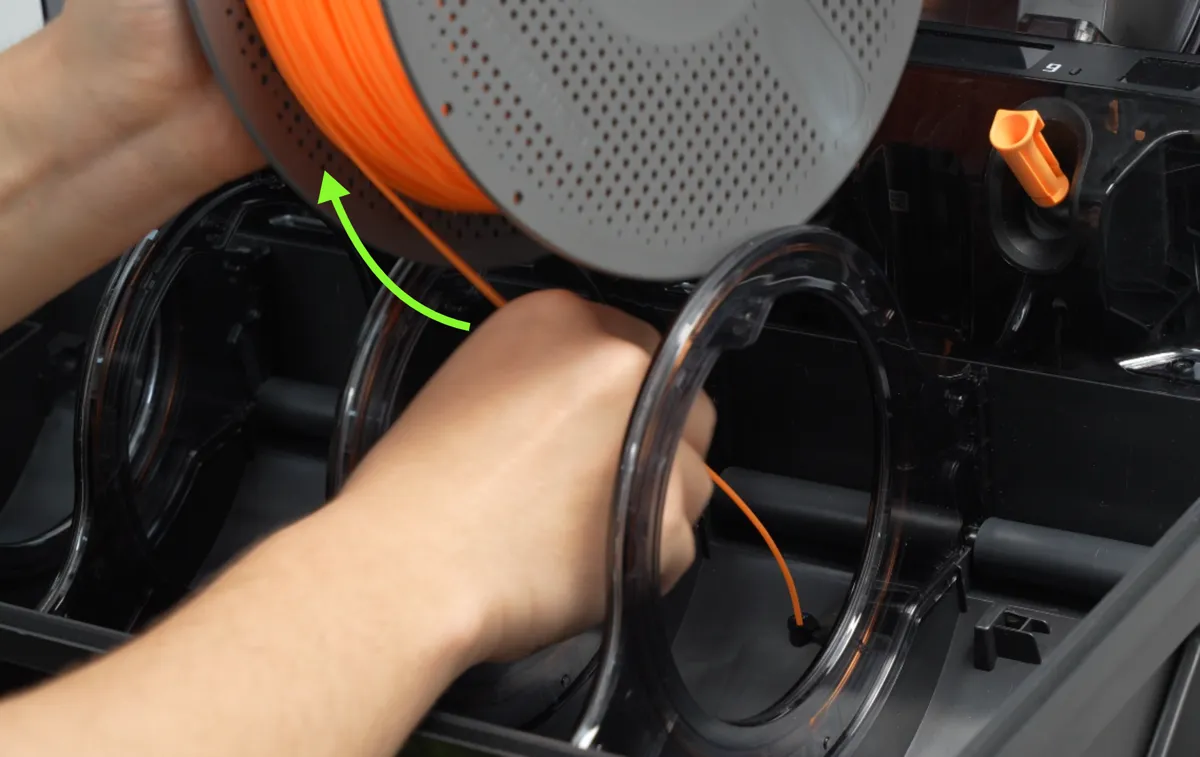
- Når opvarmningen er færdig, beder maskinen dig om at trække filamentet ud manuelt. Træk nu filamentet langsomt ud.
 |
 |
Trin 2: Fjern filamentet
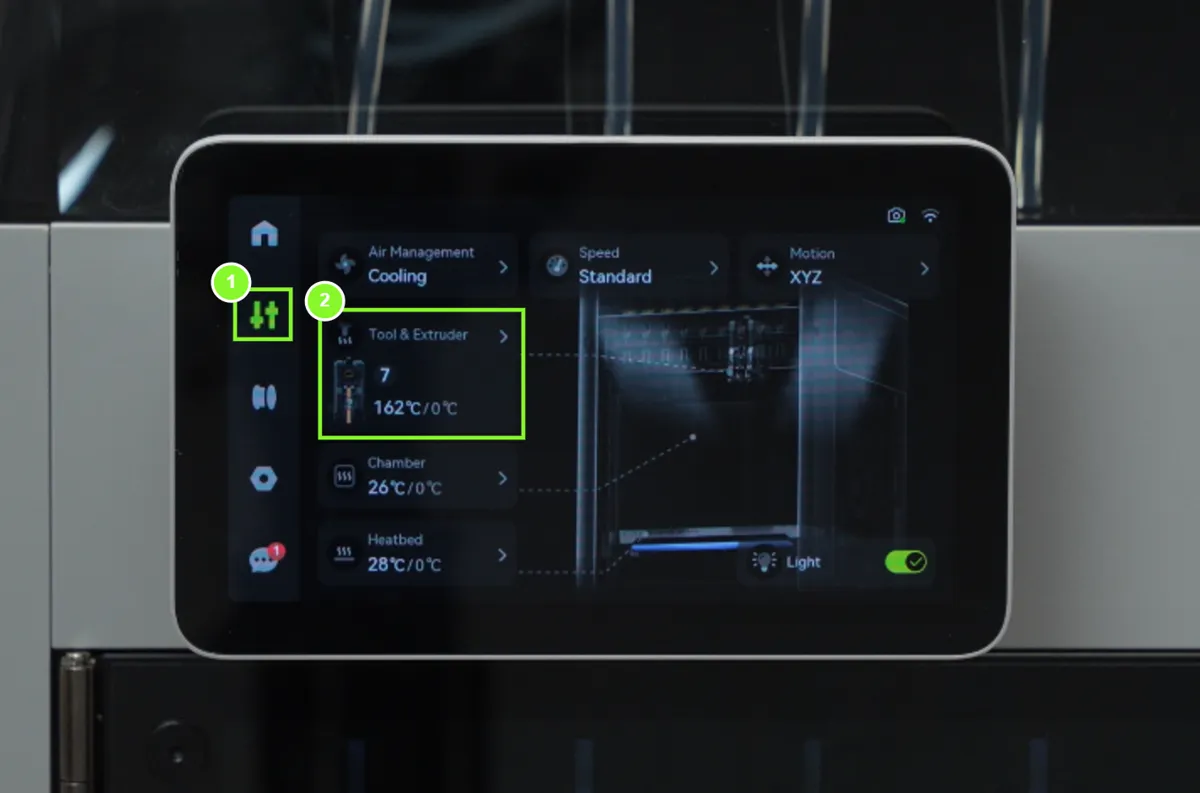
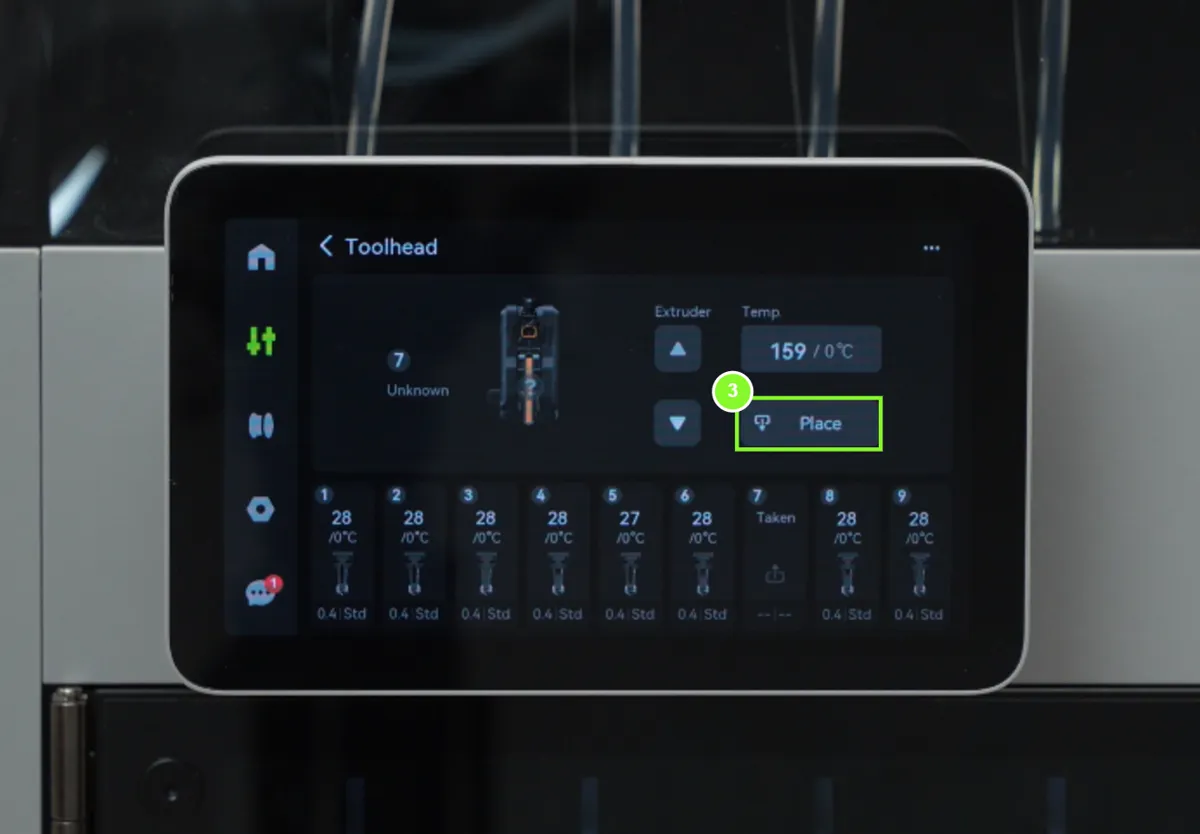
- Gå til siden "①Styring", tryk på "②Værktøjer og ekstruder > ③Parkér", og maskinen sætter automatisk PrintTool tilbage på holderen.
 |
 |
- Tryk og hold låsetapperne på begge sider af filamentrøret, skub forsigtigt røret nedad (for at udløse låsemekanismen), og træk det udad. Hvis din hånd glider under arbejdet, kan du vikle en fiberklud om materialerøret for at øge friktionen.
Sørg for, at hotenden har stuetemperatur, før du håndterer den, så du undgår forbrændinger.
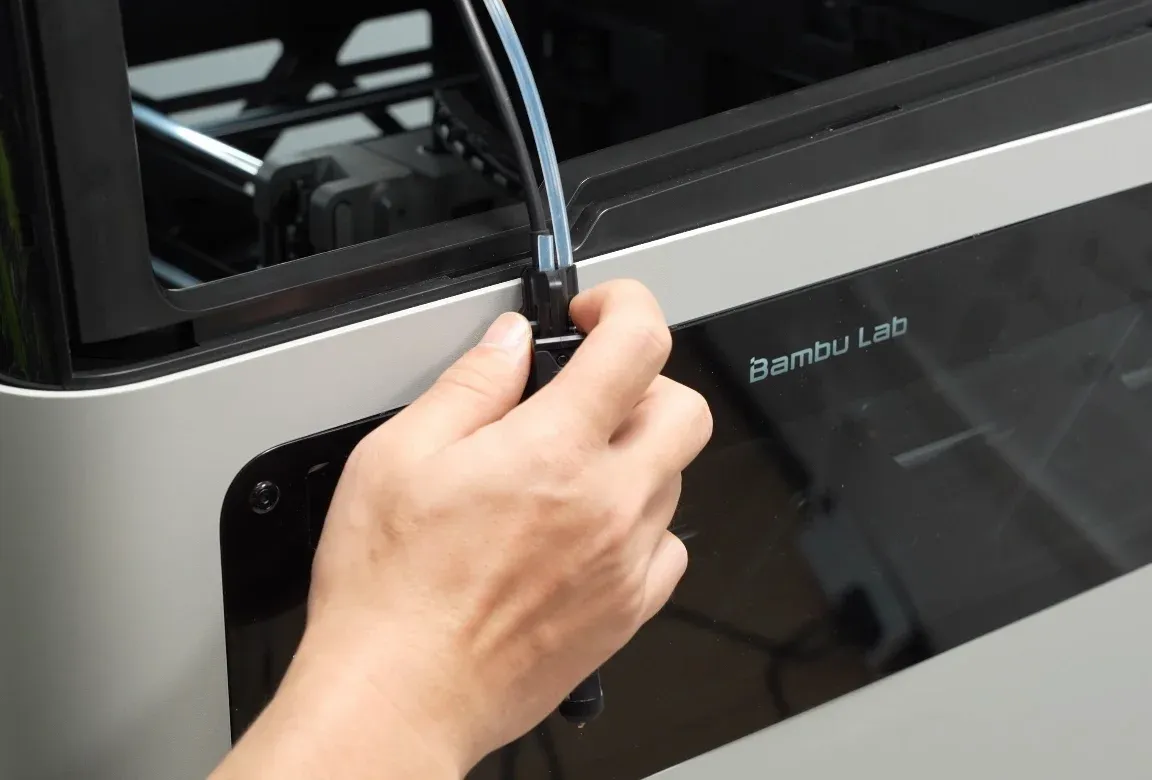
- Tag det lange filamentrør ud af sidesporet, sæt det i filamentrørets holder, og sørg for, at det er sat helt i.
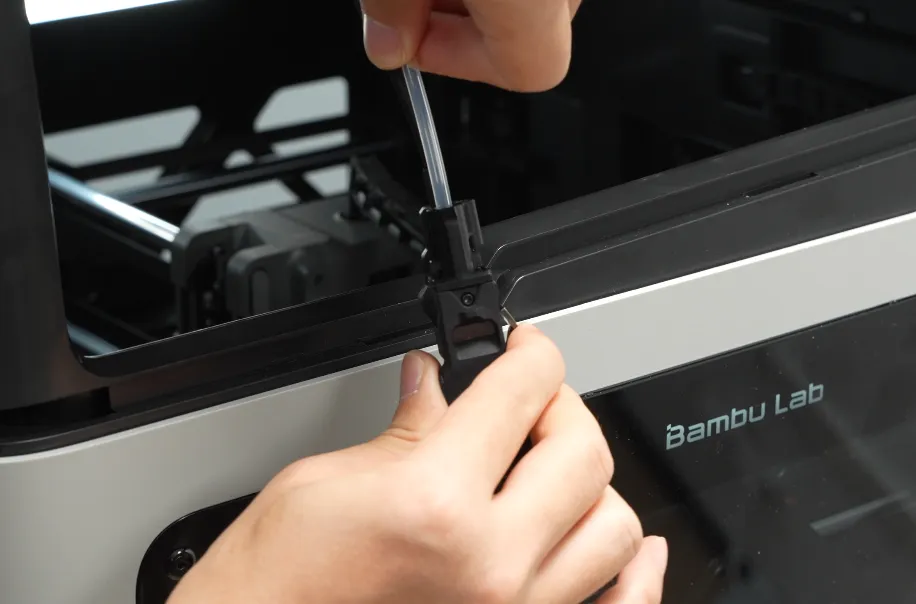
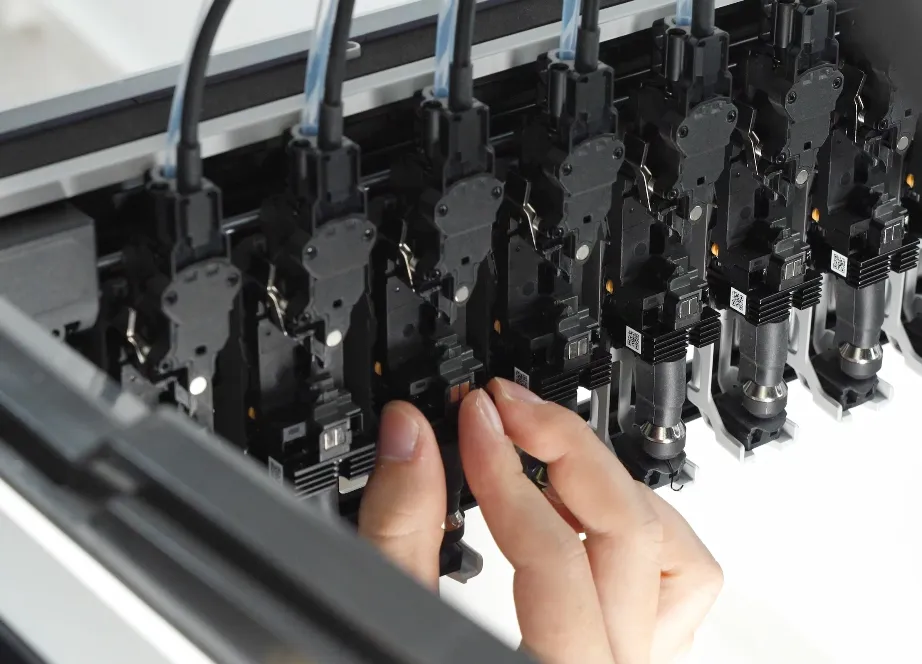
- Sæt PrintTool tilbage på den rigtige plads på holderen, og sørg for, at den er monteret korrekt;
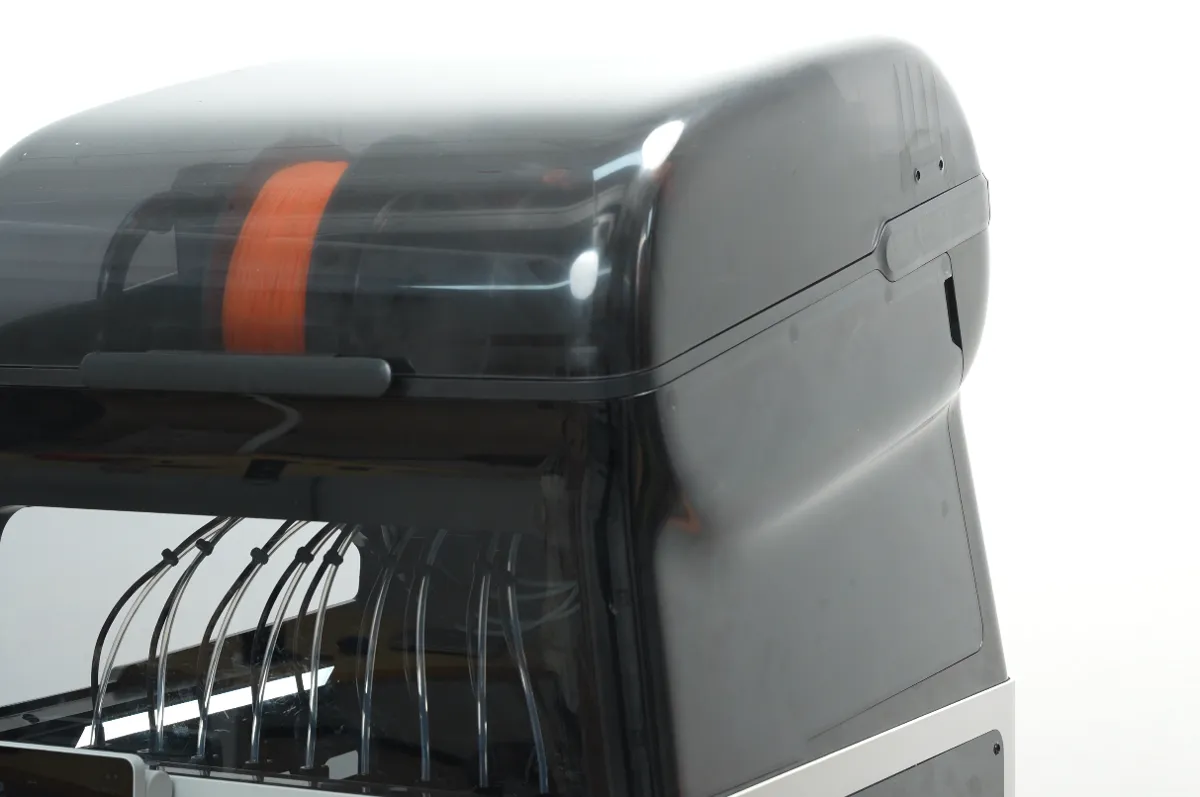
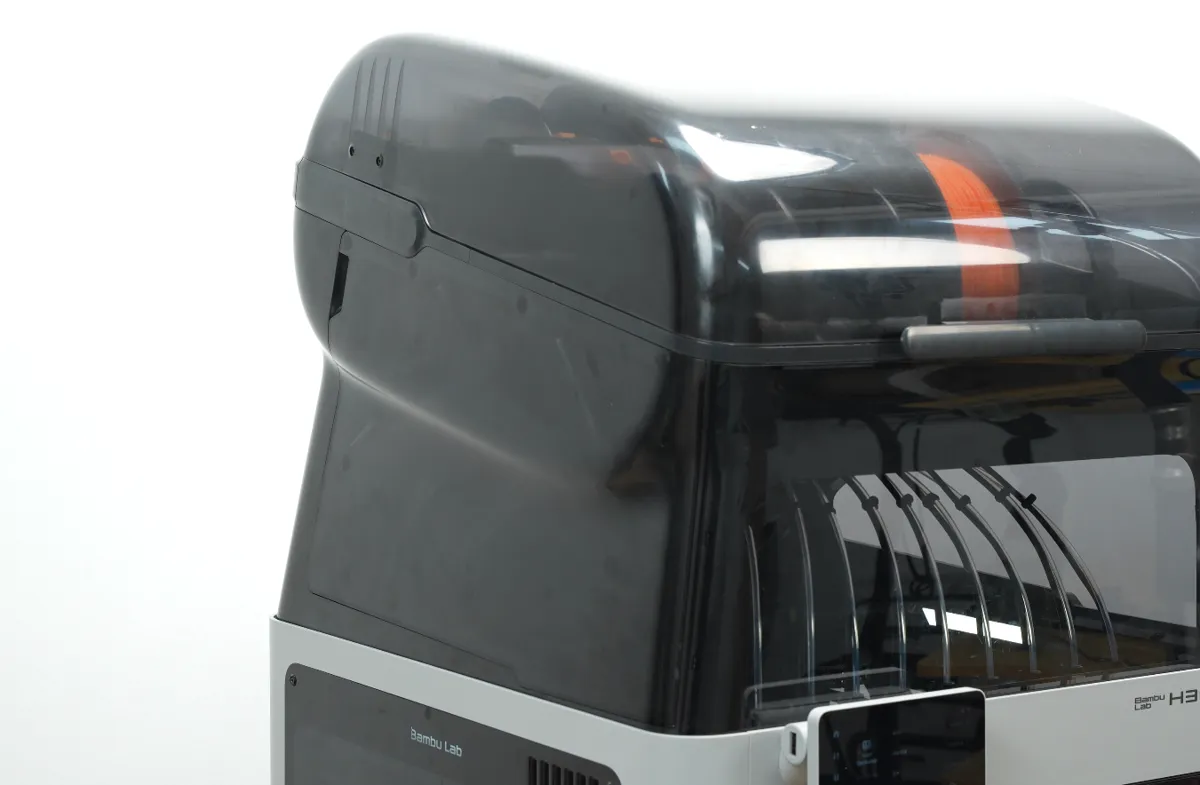
- Montér AMS' magnetiske sidepaneler på begge sider igen.
 |
 |
Efterbehandling
Hvis TPU-filamentet hæfter for kraftigt til støttestrukturen eller printpladen på grund af et stort kontaktareal, anbefales det at spraye en passende mængde alkohol på for at løsne modellen.
Afsluttende bemærkninger
Vi håber, denne vejledning var nyttig. Hvis den ikke løser dit problem, kan du oprette en supportsag direkte hos Bambu Lab, så hjælper de dig videre.
Denne guide er oversat og bearbejdet til dansk fra Bambu Labs officielle vejledning. Se den originale guide hos Bambu Lab →
← Tilbage til H3C-guidesRelaterede guider
Flere H3C-guides om udpakning og manual
- Montering af CraftTool (CutTool og DrawTool) på H3C
- Udpakning af H3C AMS Combo: trin for trin
- H3C pakkeliste: det følger med i kassen
- H3C: sådan tilslutter du flere AMS-enheder
- Bambu Station L Frame til H3C: udpakning og samling
- Introduktion til skæring med CutTool på H3C
- Fejlfinding af kvalitetsproblemer med CraftTool på H3C
- Folieoverføring og prægning med H3C: sådan gør du
