H3C hovedkomponenter: sådan er printeren opbygget
Hvordan fungerer H3C?
H3C er en FDM-3D-printer (Fused Deposition Modeling), der bygger tredimensionelle fysiske modeller ved at opvarme og smelte plastfilament og derefter lægge det lag på lag efter en foruddefineret bane.
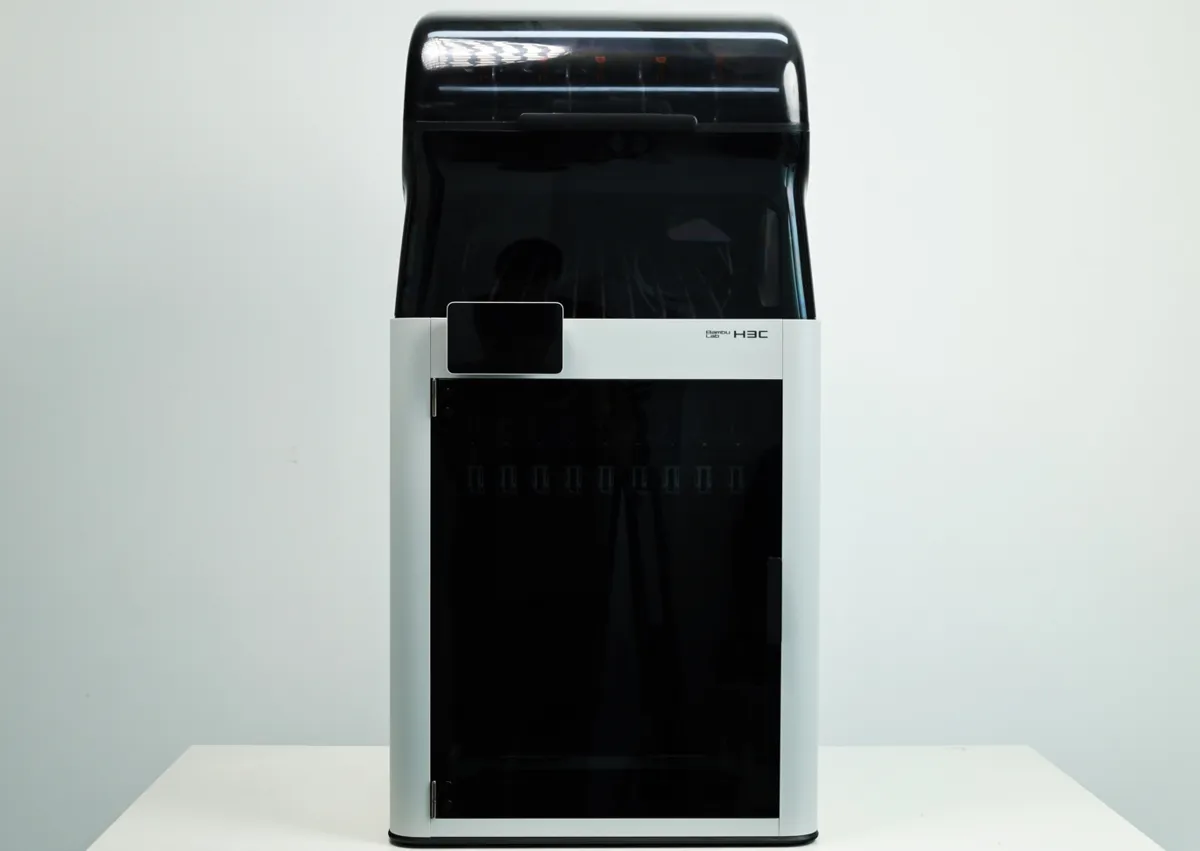
Før print skal modelfilen forbehandles i et slicerprogram (fx Bambu Studio). Programmet skærer 3D-modellen fra formater som STL op i mange tynde lag og omsætter informationen for hvert lag til instruktioner, som printeren kan forstå (G-code). Denne G-code styrer bevægelsesbanen og hastigheden for hver akse under printet, og den gør det også muligt at indstille parametre som printtemperatur, ekstruderingshastighed og supportstrukturer.
Under printet følger H3C disse instruktioner, mens kernekomponenterne arbejder sammen om at bygge modellen. Nedenfor gennemgås H3C-printerens hovedkomponenter og deres primære funktioner én for én.
CoreXY-bevægelsessystem
H3C-printeren er bygget på CoreXY-arkitekturen, som består af to stepmotorer (vist nedenfor) og flere mellemhjul. Hver stepmotor er forbundet til værktøjshovedet via en selvstændig tandrem. Den koordinerede bevægelse af motorer og tandremme styrer værktøjshovedets bevægelse og position.
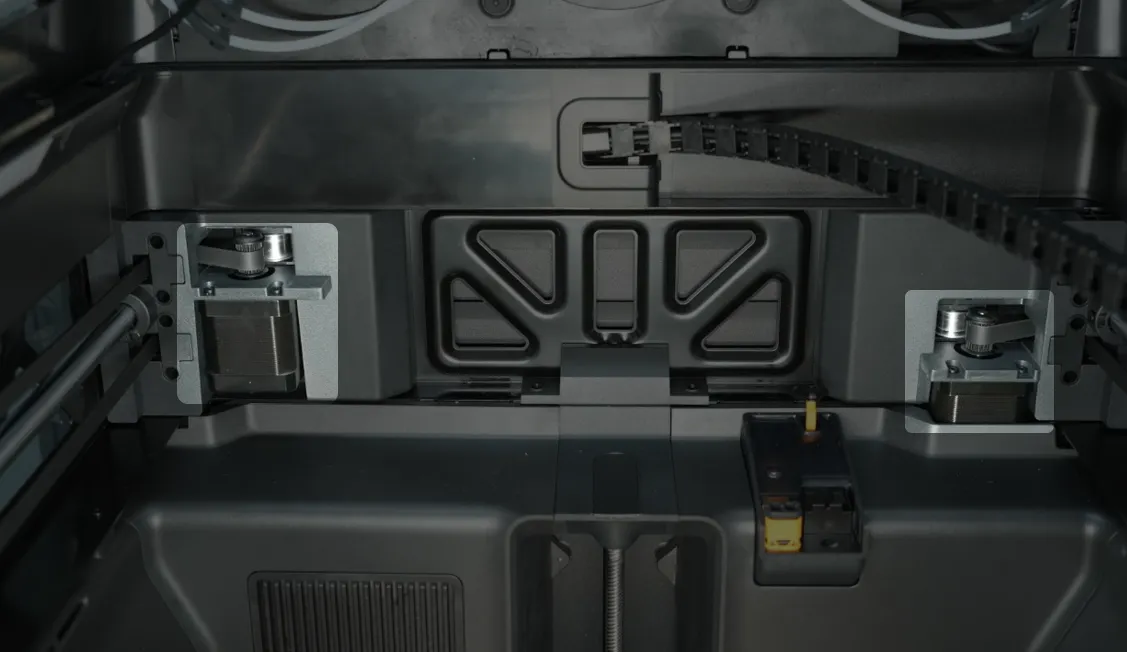
Sammenlignet med traditionelle kartesiske printere (fx A1-serien) giver printere med CoreXY-bevægelsessystem højere printhastigheder. Det skyldes, at bevægelsessystemets lavere vægt giver hurtigere bevægelser og en mere jævn drift, hvilket forbedrer printkvalitet og effektivitet. Du kan læse mere om CoreXY-bevægelsessystemet via dette link.
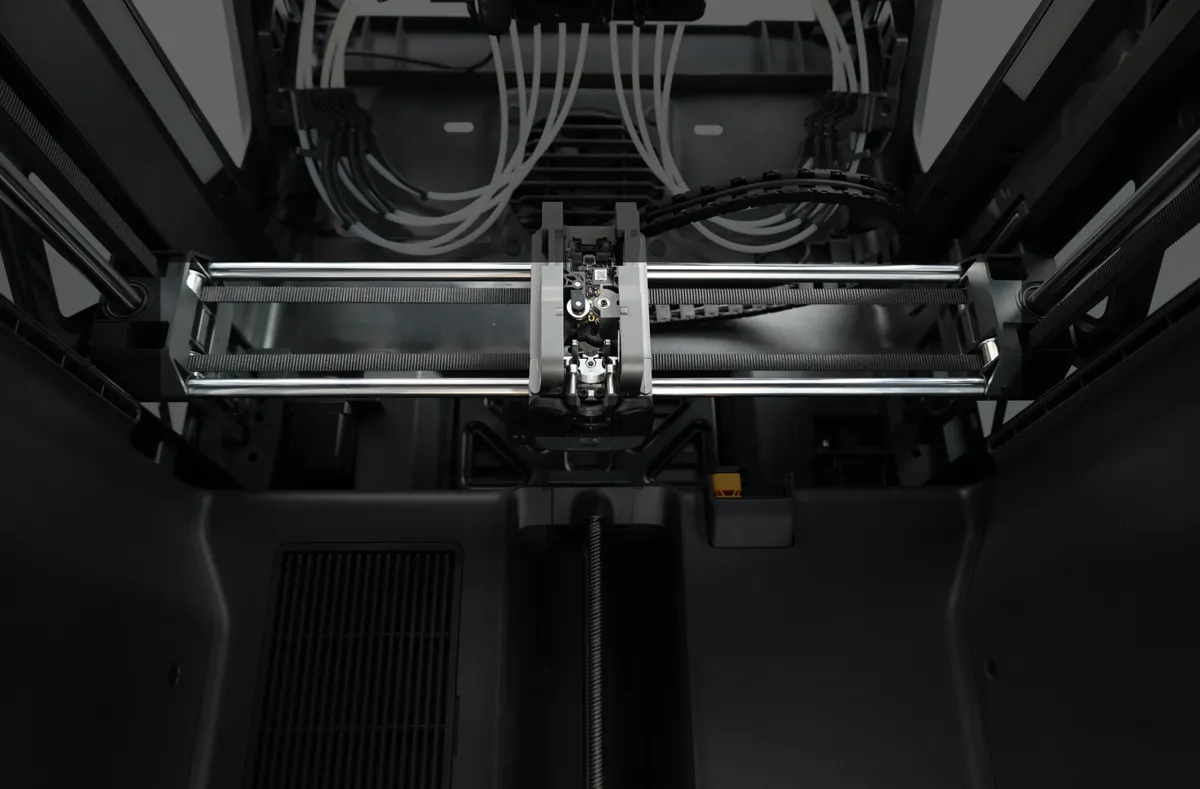
X-akse
X-aksen bruger lineære metalstænger, lejebøsninger og remtræk til at styre værktøjshovedets bevægelse til venstre og højre, så værktøjshovedet holdes i det vandrette plan under bevægelse langs X-aksen. Bevægelsen i X-retningen drives samtidig af stepmotor A og B.
Y-akse
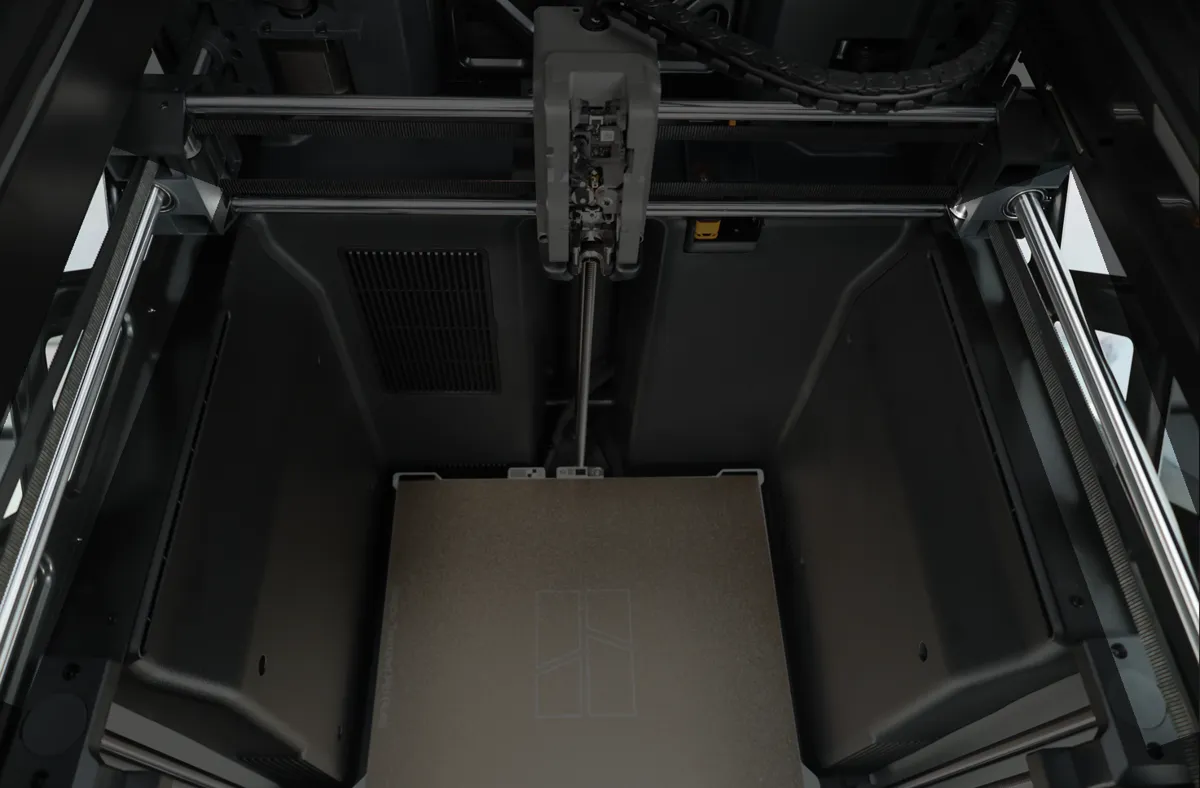
Y-aksen styrer værktøjshovedets bevægelse frem og tilbage. Værktøjshovedet og X-aksen bevæger sig sammen som én enhed og glider frem og tilbage langs Y-aksens lineære stænger, der sidder i siderne af printerens krop. Denne bevægelse drives også samtidig af stepmotor A og B.
Z-akse
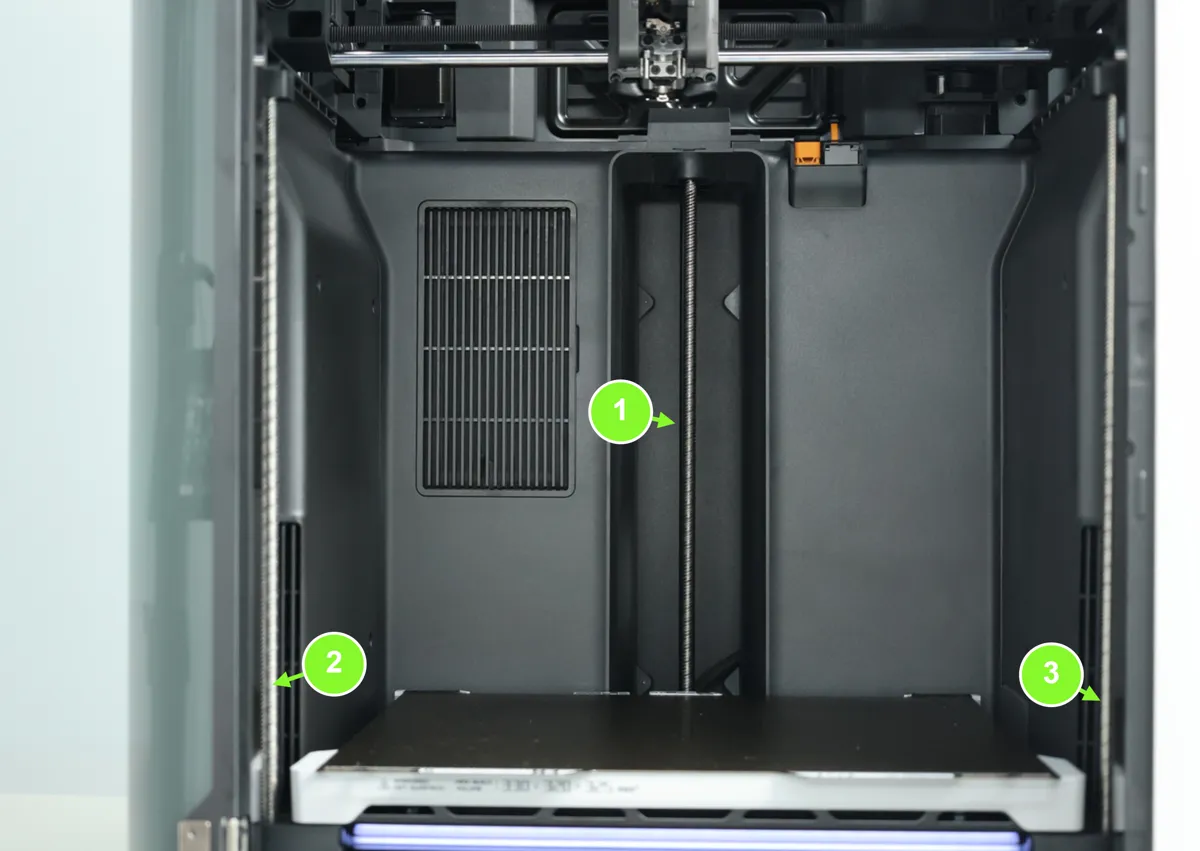
H3C's Z-akse består af 3 spindler og 3 lineære stænger, placeret forrest til venstre, forrest til højre og bagest i midten af printpladen.
Spindlerne er forbundet til den samme Z-stepmotor via en rem. Motoren driver spindlernes rotation, som synkront flytter printpladen, der er monteret på spindlernes slæder, så printpladen kan bevæge sig lodret. De lineære stænger sikrer præcis positionering og dæmper effektivt slingren fra spindlernes rotation, så printpladen kører stabilt.
Værktøjshoved
FlexFeed og låsemekanisme
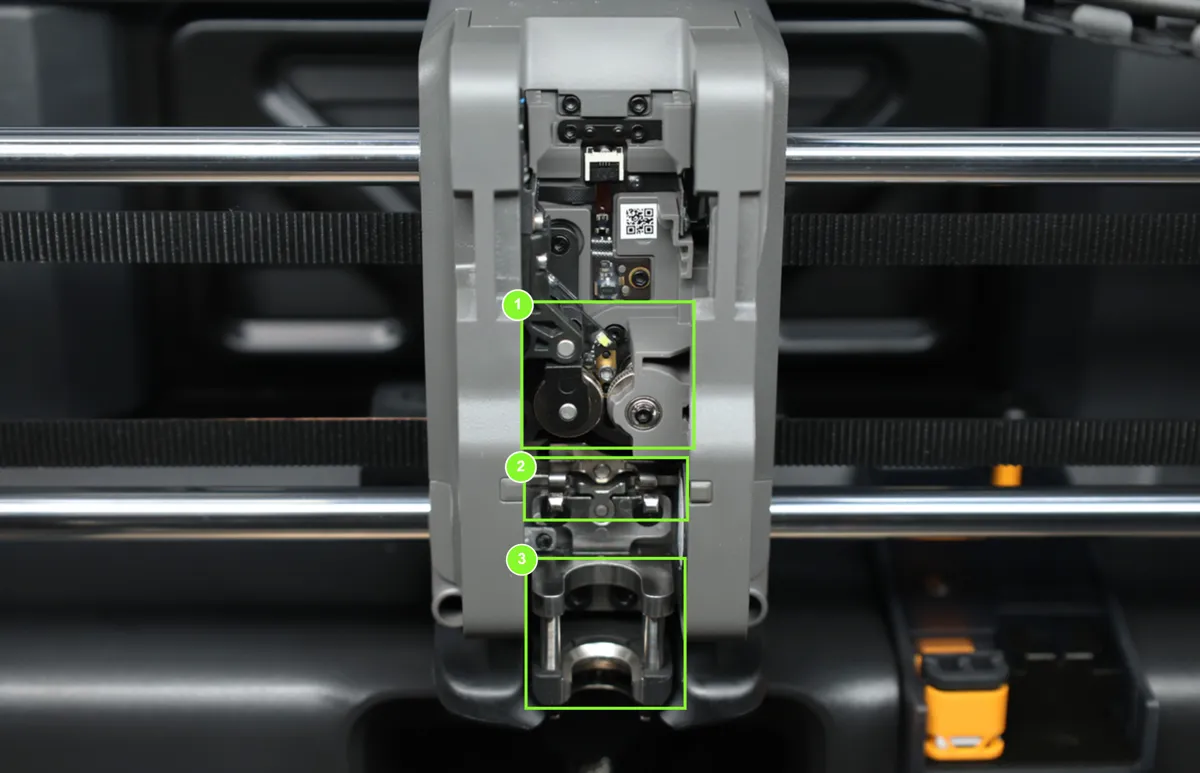
- FlexFeed-mekanisme: Drevet af FlexFeed-motoren bevæger den mellemhjulsarmen, så ekstruderens tandhjul aktivt åbnes og spændes. Det gør det muligt at gribe og slippe filamentet, når printværktøjet læsses og aflæsses. FlexFeed-mekanismen kan også styre spændepositionen, så den passer til filamentdiametre på 1.75mm eller 2.85mm. Det giver tre tilstande mellem mellemhjulet og drivhjulene: positionen for 1.75mm diameter, positionen for 2.85mm diameter og en helt frigjort (ulåst) tilstand.
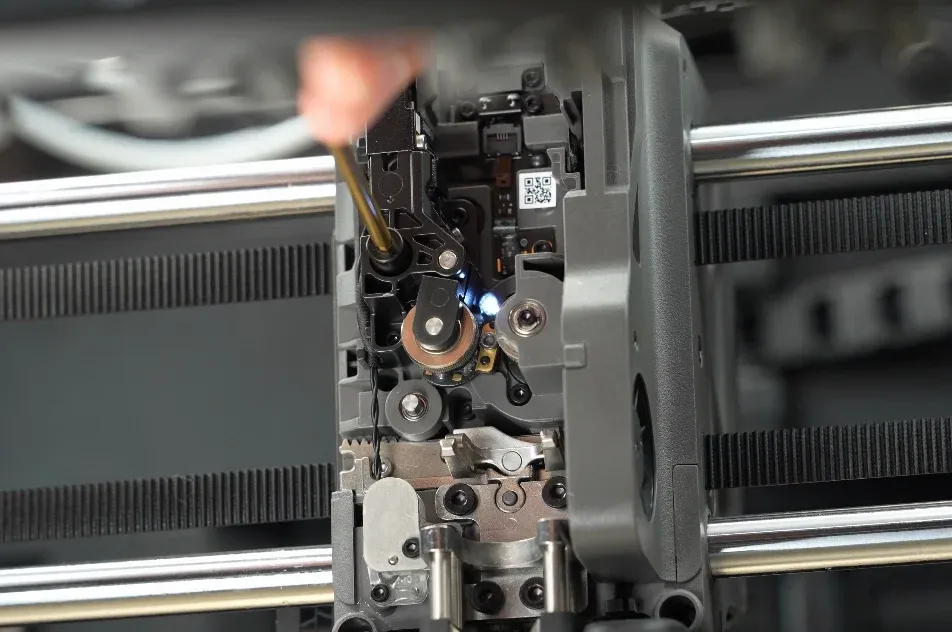
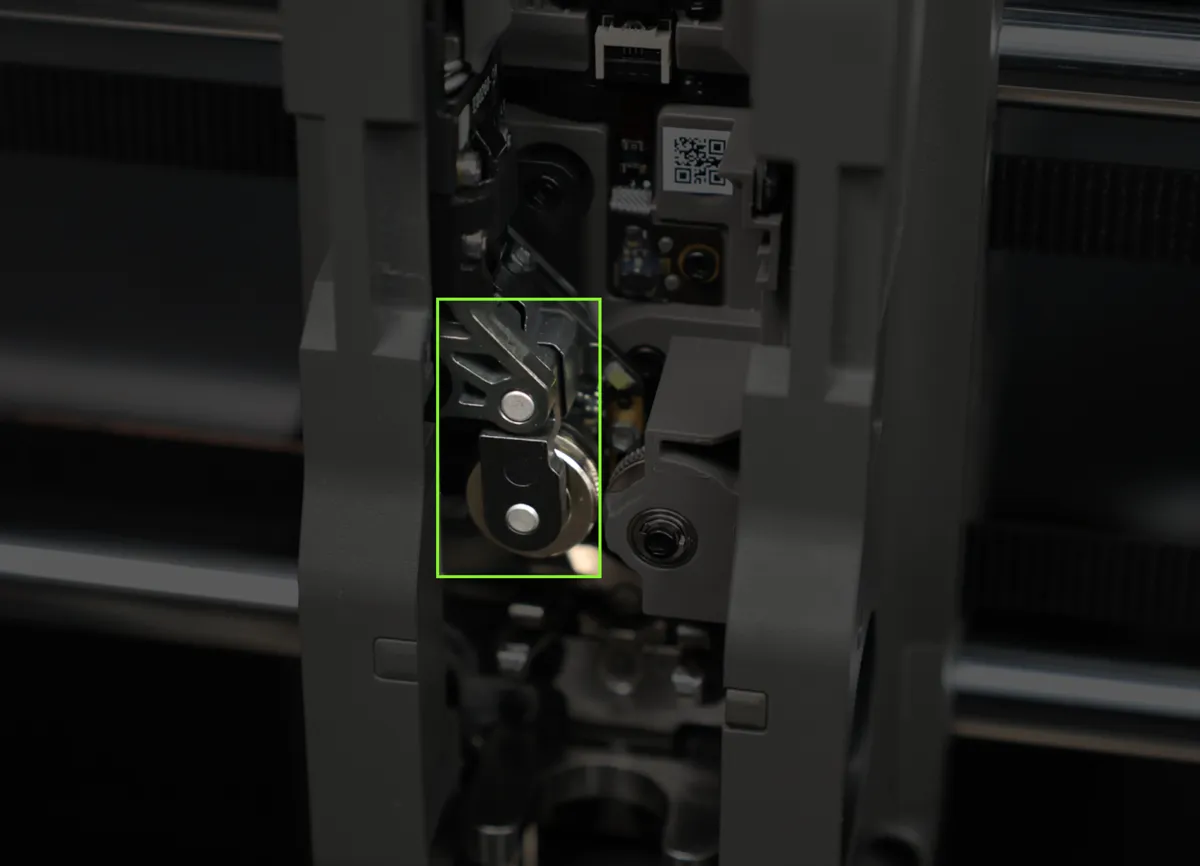
Tandhjulet i venstre side af ekstruderen fungerer som mellemhjul og er udstyret med en magnetisk Hall-sensor. Når det er i indgreb, måler mellemhjulets odometerhjul den faktiske ekstruderede længde af filamentet. Ved at sammenligne den ekstruderingsafstand, ekstruderen er beordret til, med den faktiske filamentafstand målt af odometerhjulet, kan "luftprint" opdages under printet.
- Låsemekanisme: Drevet af en ToolLock-motor aktiverer den en låsefjederplade, der flytter printværktøjet op og ned. Sammen med den koniske positioneringsstruktur i ③ værktøjshovedets justeringsspor låses og frigøres printværktøjet fra værktøjshovedet.
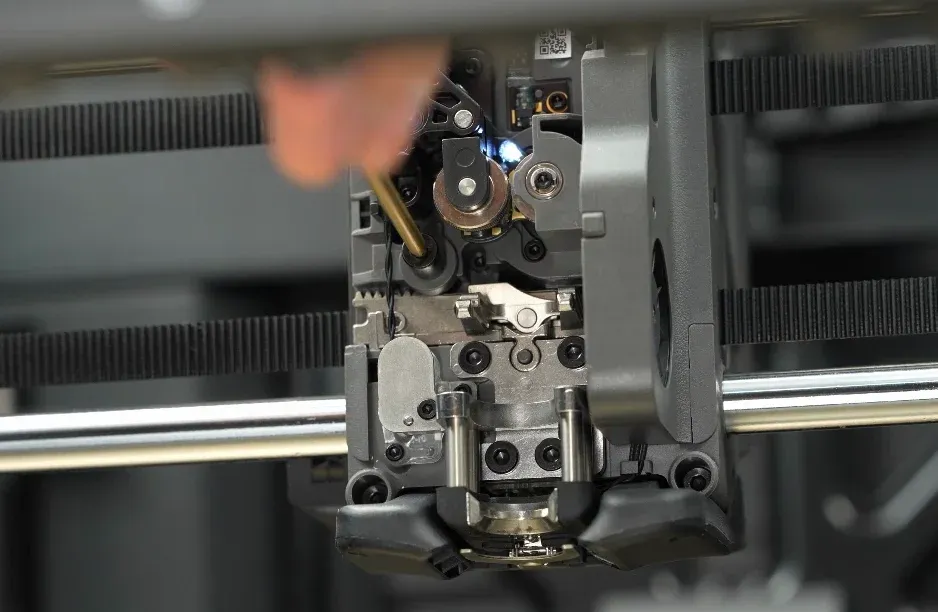
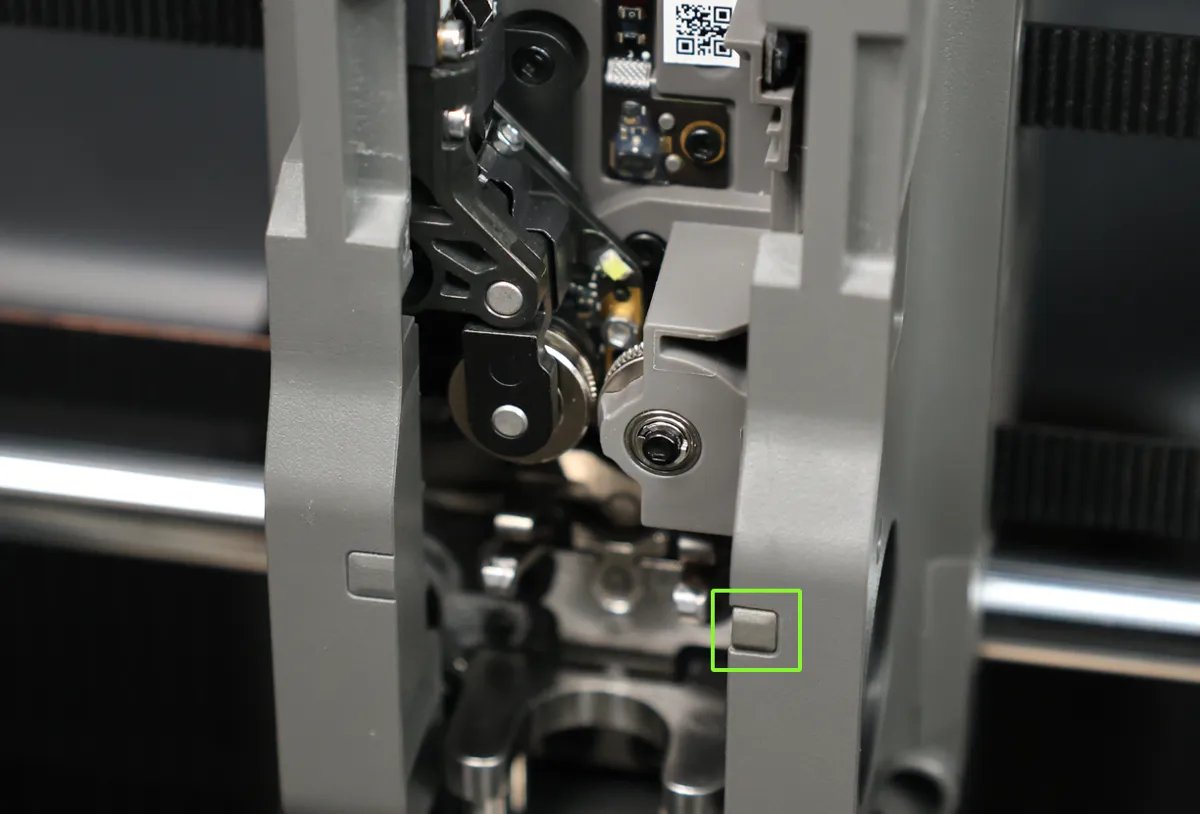
Hall-sensor
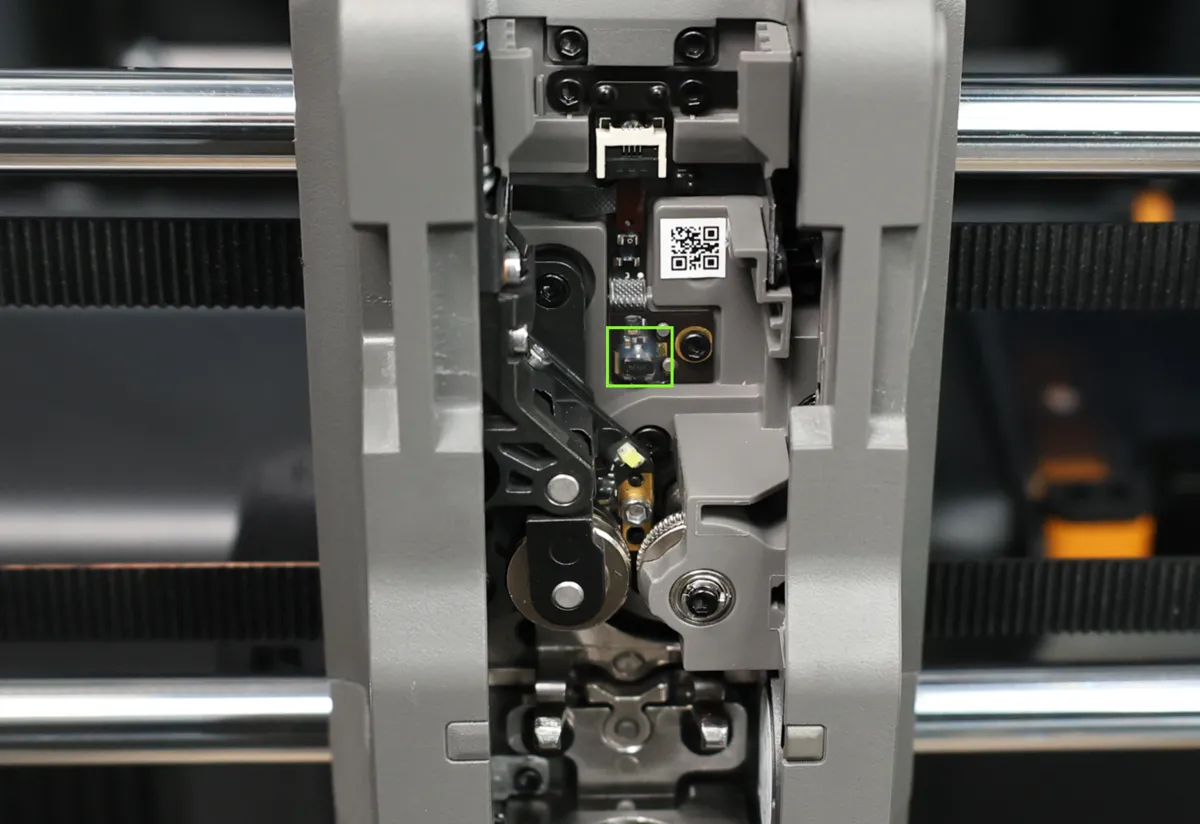
- Dock-justeringssensor: Bruges til at registrere magneterne på printværktøjet, så dock-koordinaterne for hvert printværktøj kan kalibreres præcist.
- Værktøjslæser: Bruges til kommunikation mellem værktøjshovedet og printværktøjet.
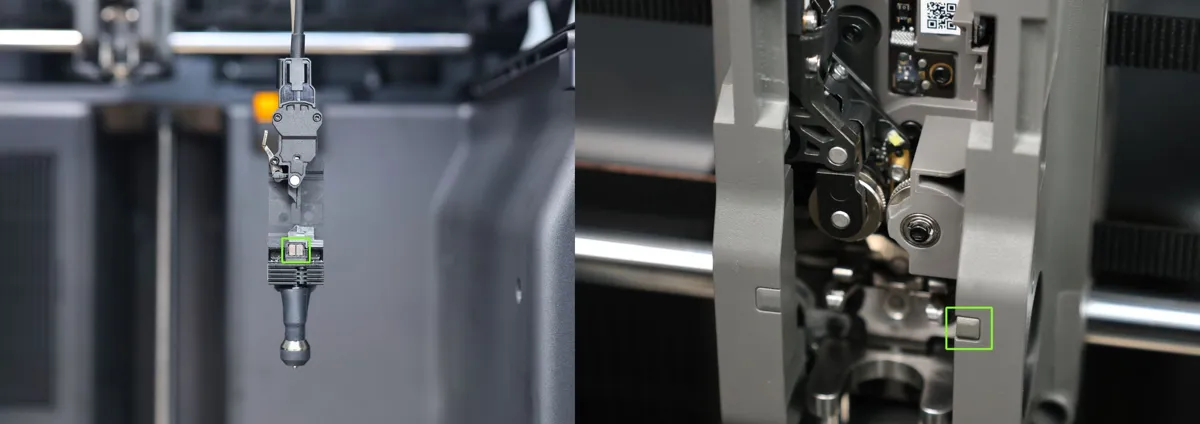
- Filamentkniv og skæredetektion: Hvert PrintTool har sin egen filamentkniv. Når værktøjshovedet kører til filamentets skæreposition, skydes filamentknivens udstøderstift automatisk ud. Stiften trykker ned på værktøjshovedets håndtag, som derefter driver klingen på PrintTool, så skæringen gennemføres. Om filamentet er skåret korrekt, registreres af magneten inde i værktøjshovedets håndtag sammen med Hall-sensoren på værktøjshovedet. Når magneten er tæt på Hall-sensoren, regnes skæringen som vellykket.
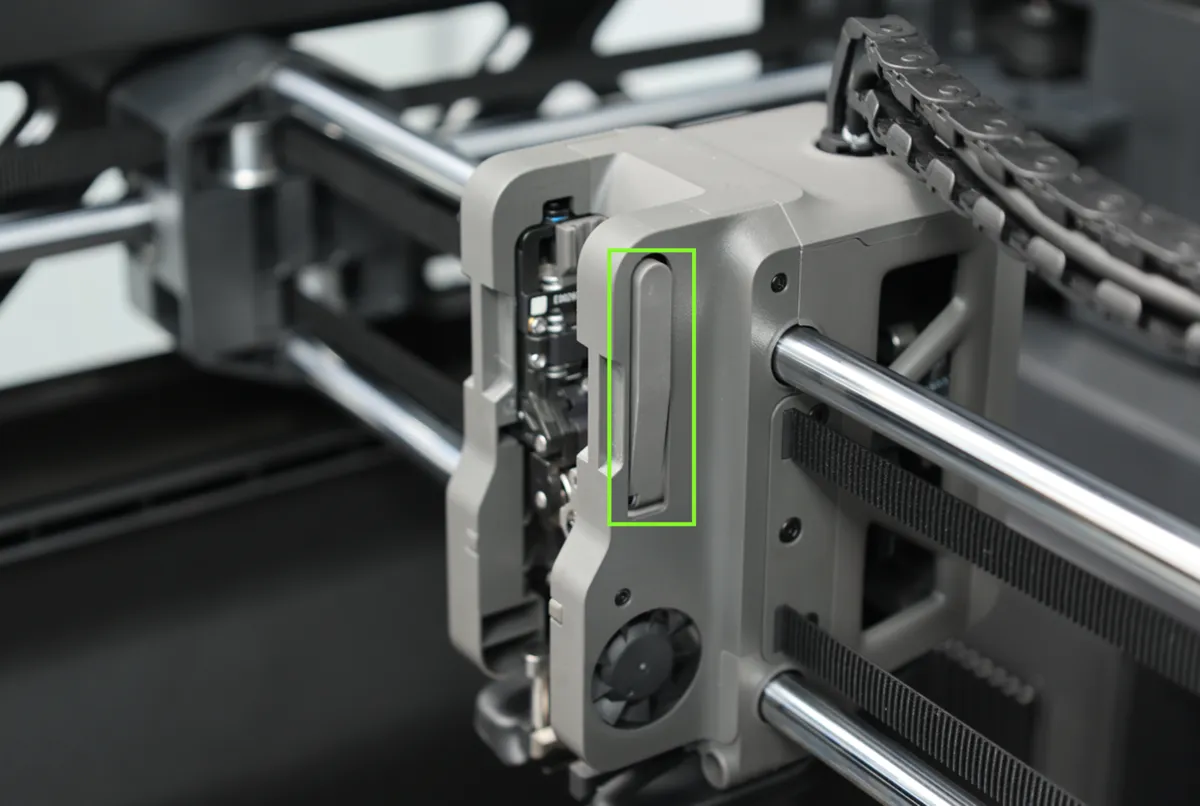
- Sensor til klumpdetektion: Når printeren registrerer, at dysen er viklet ind i filament (klumpdannelse), udløser sensoren straks en fejl og sætter automatisk printet på pause for at begrænse yderligere skade ved fortsat print.
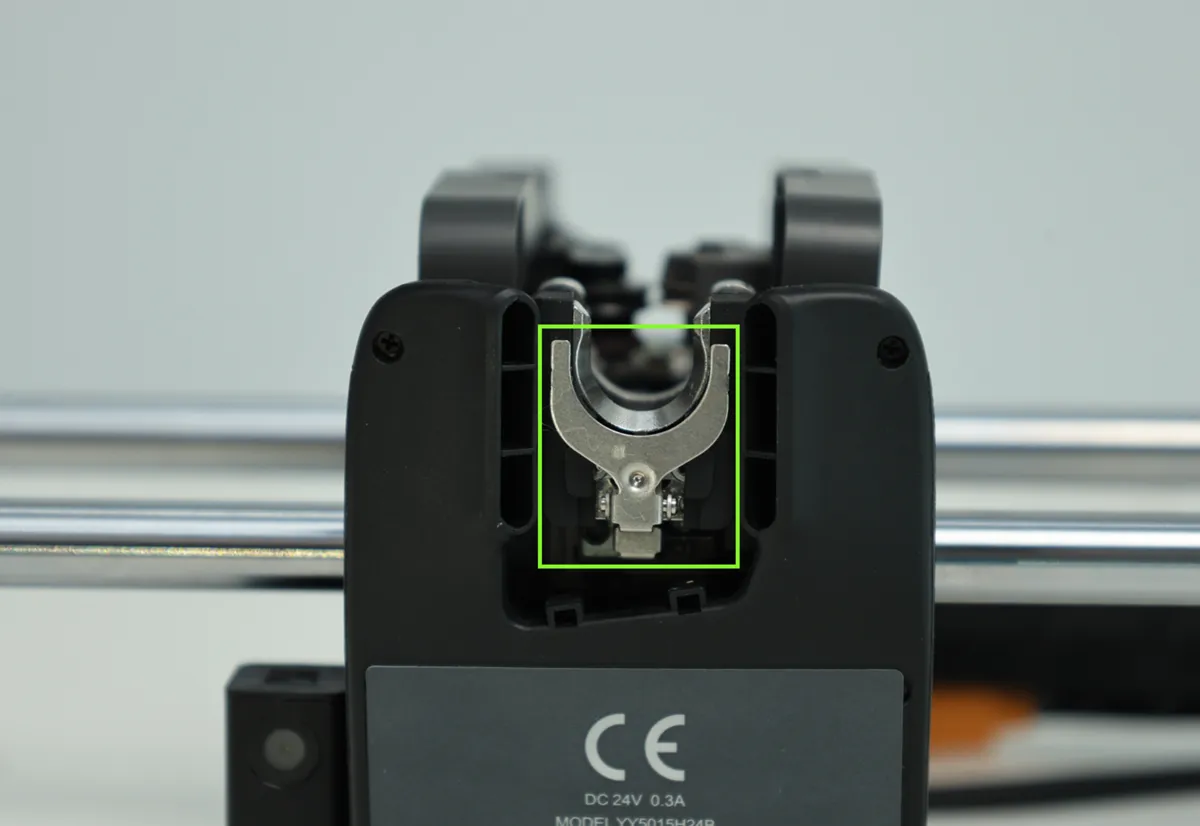
Hotend-køleblæser
H3C's værktøjshoved har en hotend-køleblæser i højre side. Den kolde luft fra blæseren ledes mod hotendens køleprofil for at holde en stabil hotend-temperatur og undgå overophedning. Det forbedrer printkvaliteten og mindsker risikoen for tilstopning.
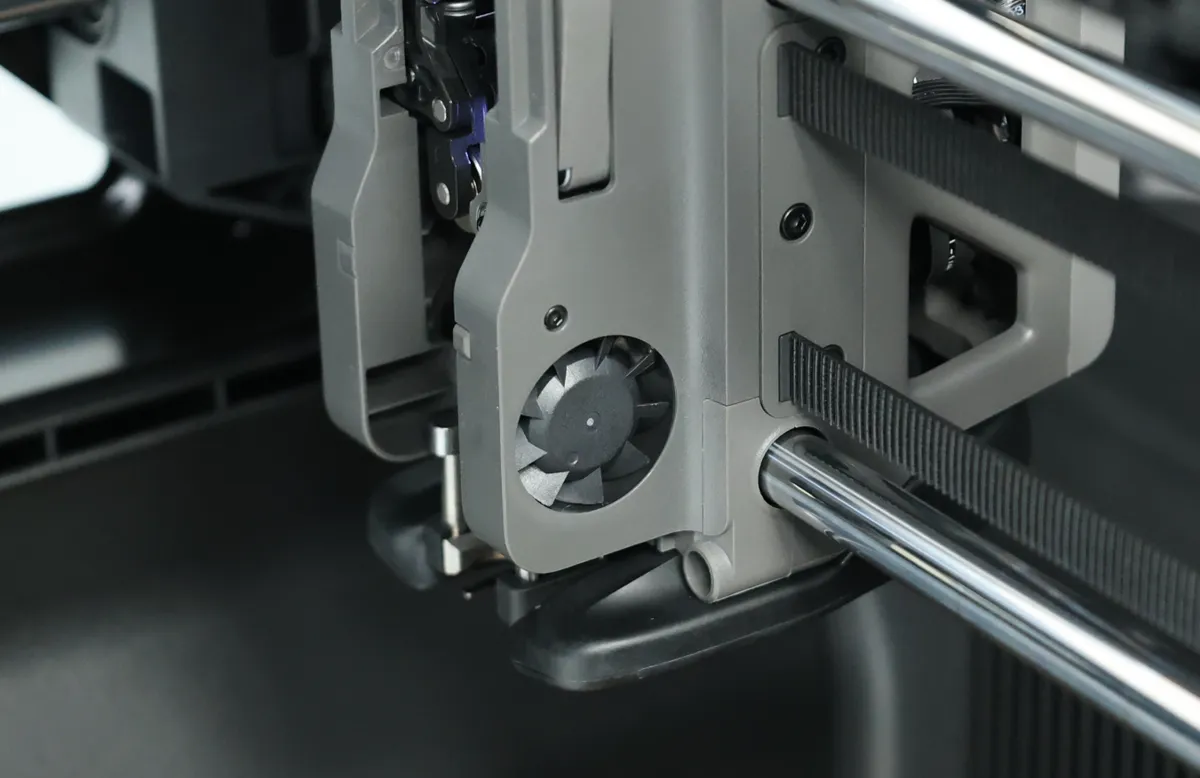
Delkøleblæser
For at kunne printe hurtigt skal de printede emner køles godt. Derfor har H3C en specialudviklet 5015-radialblæser og en luftkanal. Den kolde luft fra blæseren ledes gennem luftkanalen hen til området ved hotendens dyse, så de printede emner køles hurtigt.
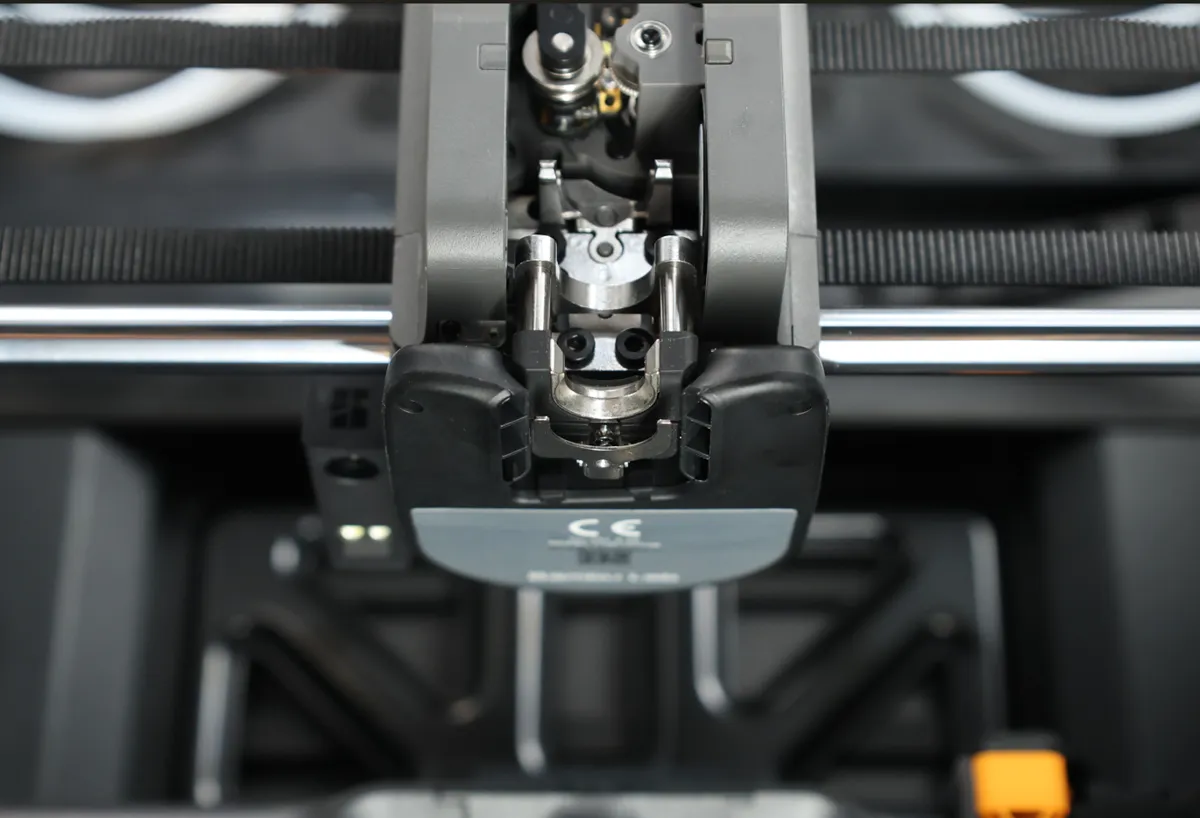
PrintTool
I modsætning til andre modeller er H3C's hotend indbygget i en separat base, og sammen udgør de PrintTool.
PrintTool-base
Når PrintTool-basens kabel er tilsluttet den tilsvarende port på printeren, får PrintTool nummer efter den port. Er PrintTool fx sat i port 3, bliver det nummer 3. Hotendens nummer bestemmes af Dock Assembly-nummeret. Nedenfor gennemgås PrintTool-basens vigtigste dele:
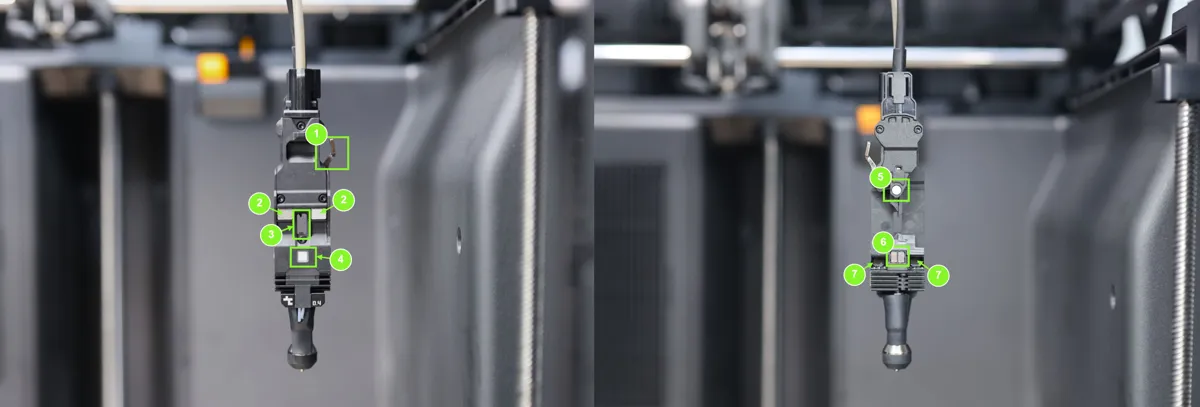
| Nummer | Navn |
|---|---|
| 1 | Knivaktuator |
| 2 | Dock-holdemagnet |
| 3 | FeedView |
| 4 | PrintTool-indikatorlys |
| 5 | Hall-magnet til PrintTool-position |
| 6 | Dock-kalibreringsmagnet |
| 7 | Låsestifthul til værktøjshoved |
- Knivaktuator
Knivaktuatoren består af et knivhåndtag og en klinge, som arbejder sammen med værktøjshovedets filamentkniv og Hall-sensoren til materialeskæring om at skære filamentet.
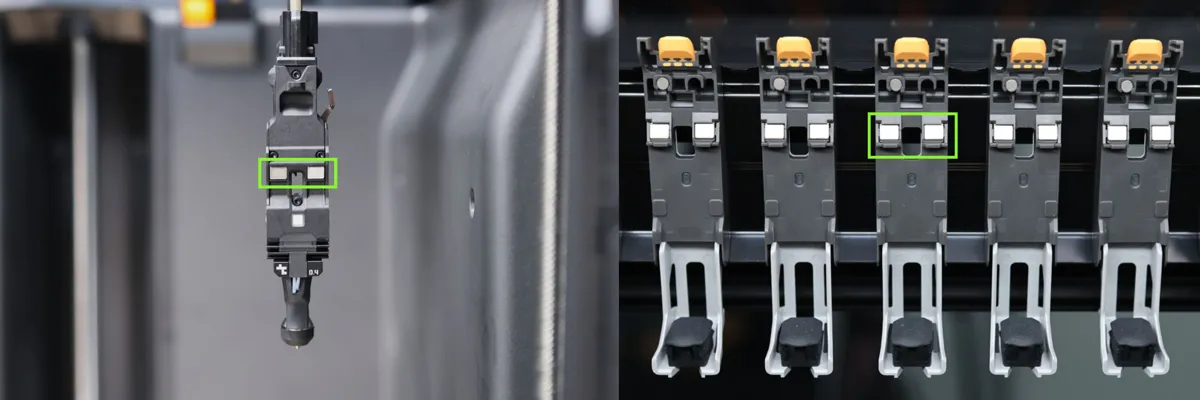
- Dock-holdemagnet
Svarer til magneten på holderens Dock Assembly (billedet til højre) og bruges til at holde og fastgøre PrintTool.
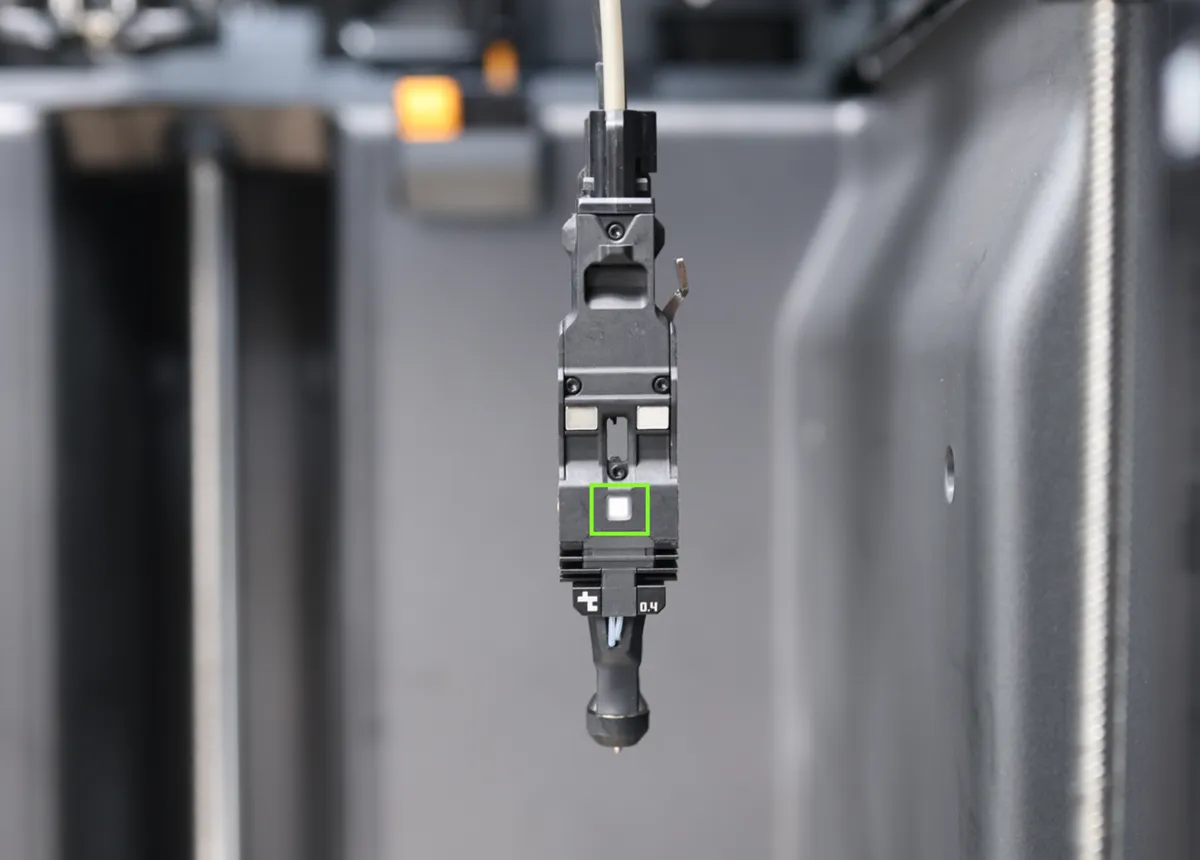
- FeedView
Gennem dette vindue kan du direkte se, om filamentet er kommet ind i PrintTool-hotenden.
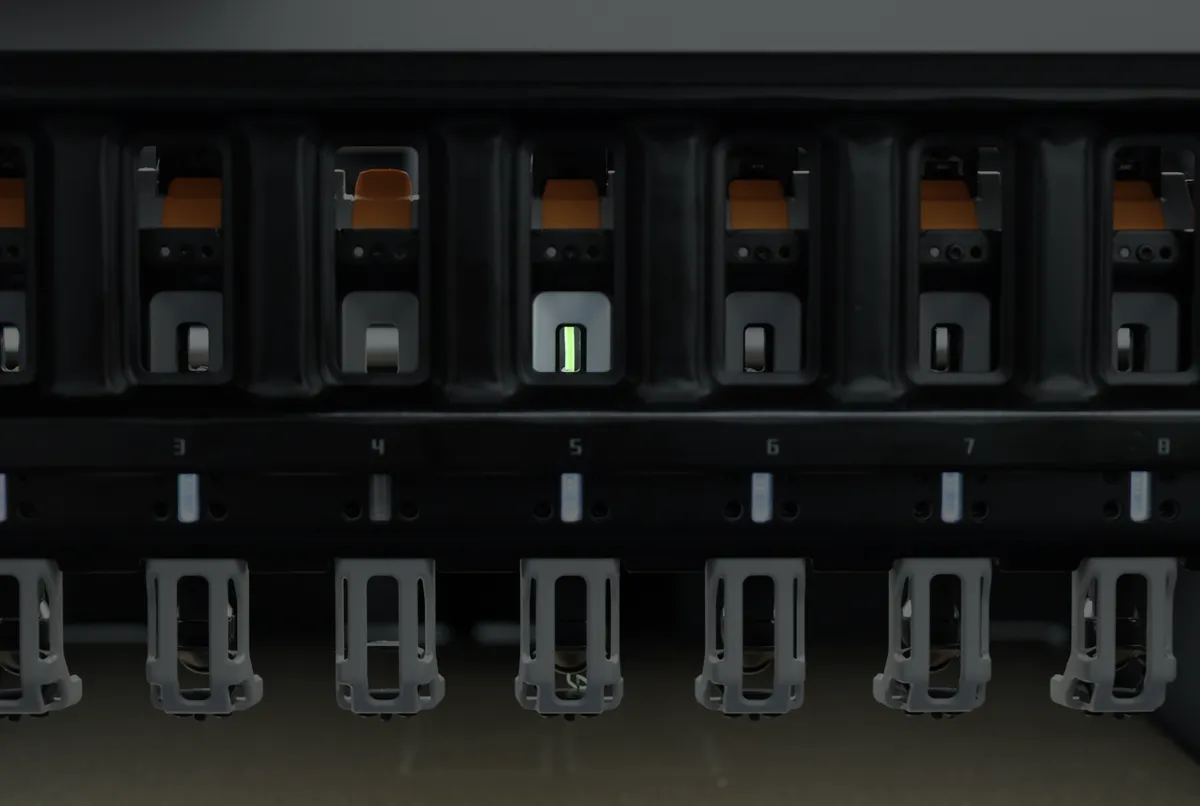
- PrintTool-indikatorlys
PrintTool-indikatorlyset sidder på PrintTool-basen og viser PrintTool-værktøjets forskellige tilstande med hvidt, orange og rødt lys. Der vises kun én lyseffekt ad gangen på det samme PrintTool, og position har forrang frem for temperatur i vurderingen.
- Når maskinen er inaktiv, viser PrintTool-indikatorlyset følgende:
| PrintTool på holder/værktøjshoved | |
|---|---|
| Konstant hvid | Rumtemperatur |
| Konstant orange | Høj temperatur |
| Pulserende orange | Opvarmer |
| Blinkende rød | Fejl |
| Slukket | Frakoblet |
- Når maskinen printer, viser PrintTool-indikatorlyset følgende:
| PrintTool på holder/værktøjshoved | |
|---|---|
| Konstant hvid | Normal temperatur/høj temperatur |
| Pulserende orange | Opvarmer |
| Blinkende rød | Fejl |
| Slukket | Frakoblet |
Her er en detaljeret beskrivelse af hver PrintTool-tilstand:
-
Høj temperatur: Temperatur ≥ 50℃ og opvarmer ikke i øjeblikket.
-
Normal temperatur: Har ikke nået grænsen for høj temperatur (≥ 50℃) og opvarmer ikke i øjeblikket.
-
Opvarmer: Måltemperatur >50℃, og forskellen mellem den faktiske temperatur og måltemperaturen er >5℃.
-
Unormal: Omfatter situationer som mislykkede værktøjsskift, forkert position ved værktøjsskift, overbelastet ekstruder, klumpdannelse og luftprint registreret af odometerhjulet.
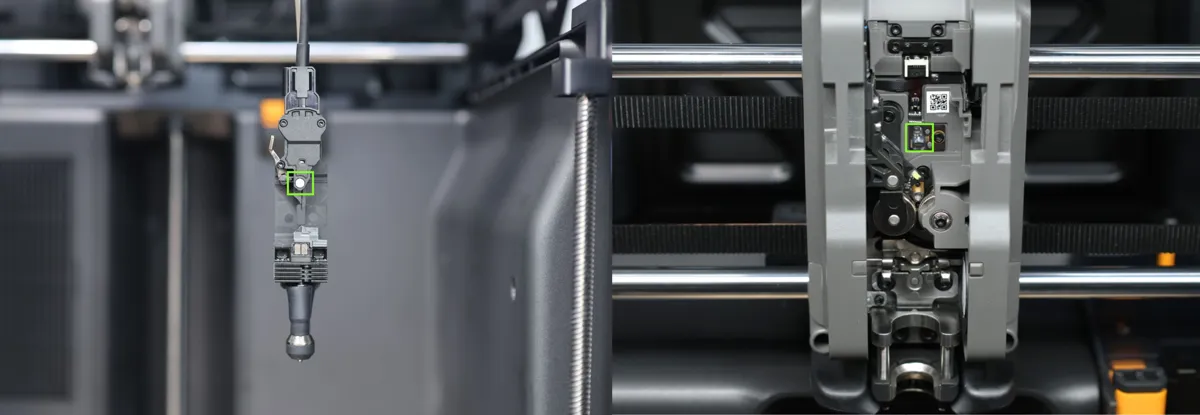
- Hall-magnet til PrintTool-position
Den runde magnet svarer til Hall-sensoren på værktøjshovedet (billedet til højre) og bruges til at registrere, om PrintTool på værktøjshovedet er sikkert låst på plads.
- Dock-kalibreringsmagnet
Dock-kalibreringsmagneten bruges af dock-justeringssensoren på værktøjshovedet (billedet til højre) til dock-kalibrering, som præcist kalibrerer dock-koordinaterne for hvert PrintTool.
- Låsestifthuller til værktøjshoved
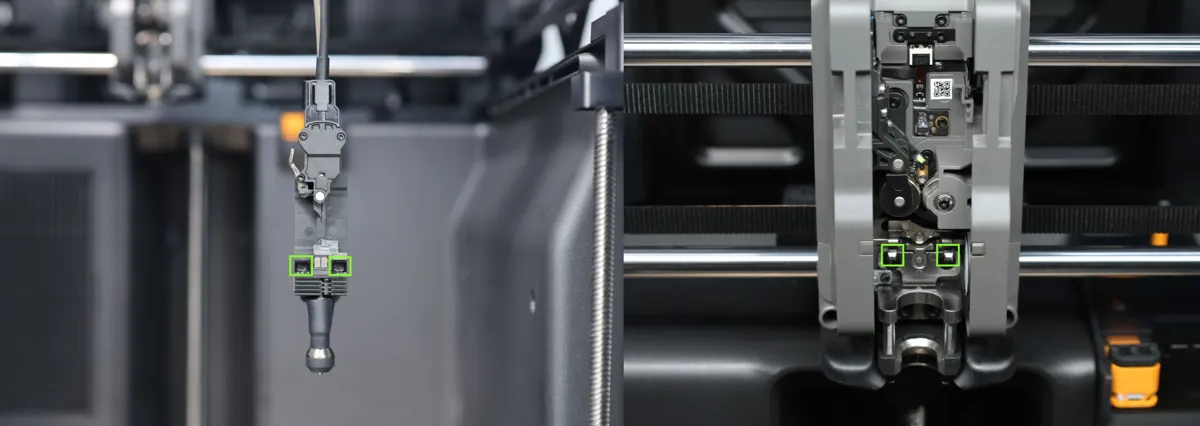
Forbindelsesfladen mellem basen og værktøjshovedet har to låsestifthuller. Fjederpladerne i værktøjshovedets låsemekanisme går ind i de to huller for at flytte PrintTool op og ned, og sammen med værktøjsholderens koniske struktur gennemføres låsning og oplåsning.
Basetyper
H3C-printeren er kompatibel med to typer baser: PrintTool-base (til hotend) og CraftTool-base (til kniv/pen).
Hotend
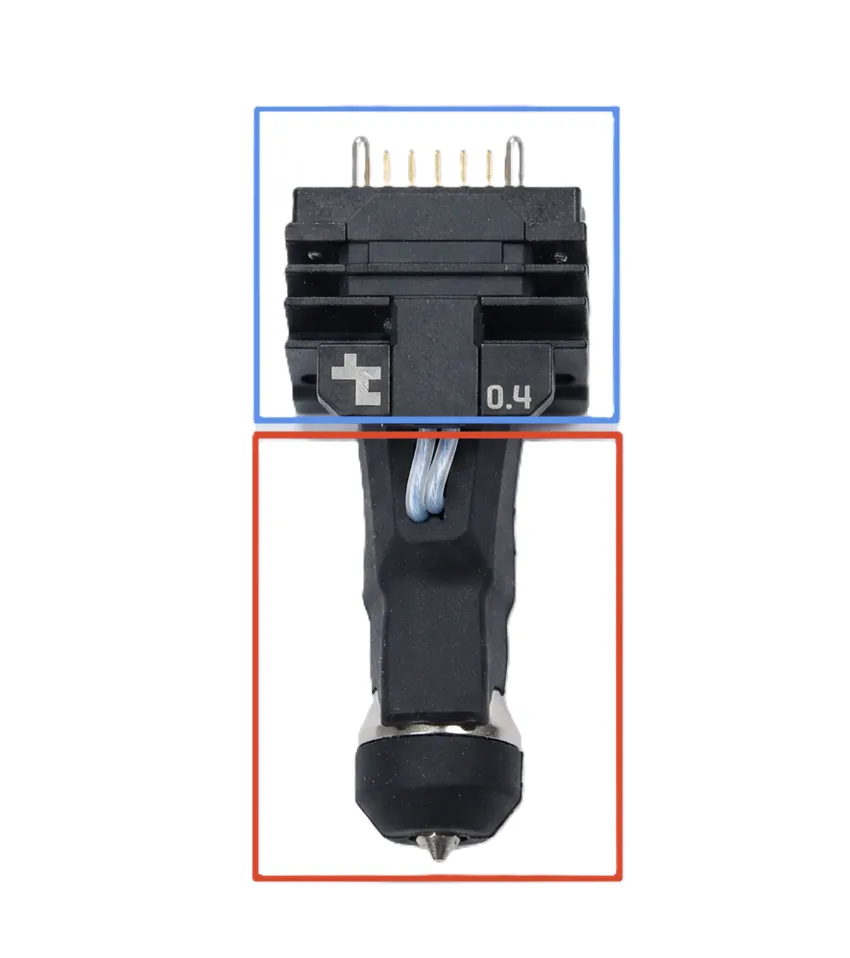
Hotenden og dens varmekomponenter opvarmer filamentet til den angivne temperatur og smelter det, så det kan lægges i tynde lag og danne modellen. I modsætning til tidligere modeller har H3C-hotenden indbygget varmelegeme, NTC-temperaturføler og silikonehætte.
-
Kold ende (blå del): Indeholder køleprofilen og varmebruddet. Holder den øverste del af hotenden kølig, forhindrer varme i at bevæge sig opad (heat creep) og mindsker risikoen for tilstopning.
-
Hotend (rød del): Her smeltes filamentet og lægges i tynde lag gennem dysen for at danne modellen.
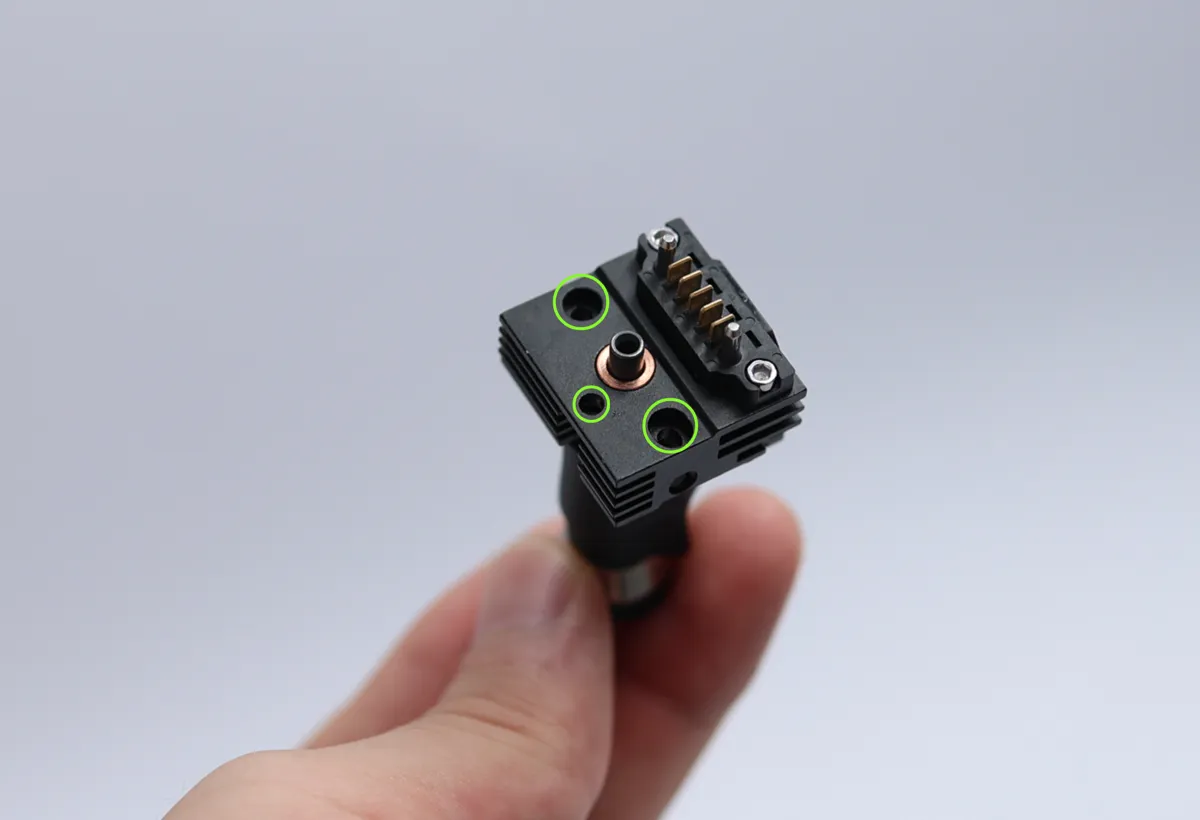
H3C-hotenden forbindes til PrintTool-basen via et stikforbindelse og fastgøres med 3 skruer (se billedet nedenfor). Ved udskiftning skal du blot løsne skruerne og trække den nedad for at tage den af. Hotendens indvendige komponenter (bortset fra silikonehætten) kan ikke skilles ad.
SwapTek Rack
SwapTek Rack er monteret foran i kammeret og fastgjort med fire skruer. Det bruges til at holde PrintTools, der ikke er i brug eller står klar.
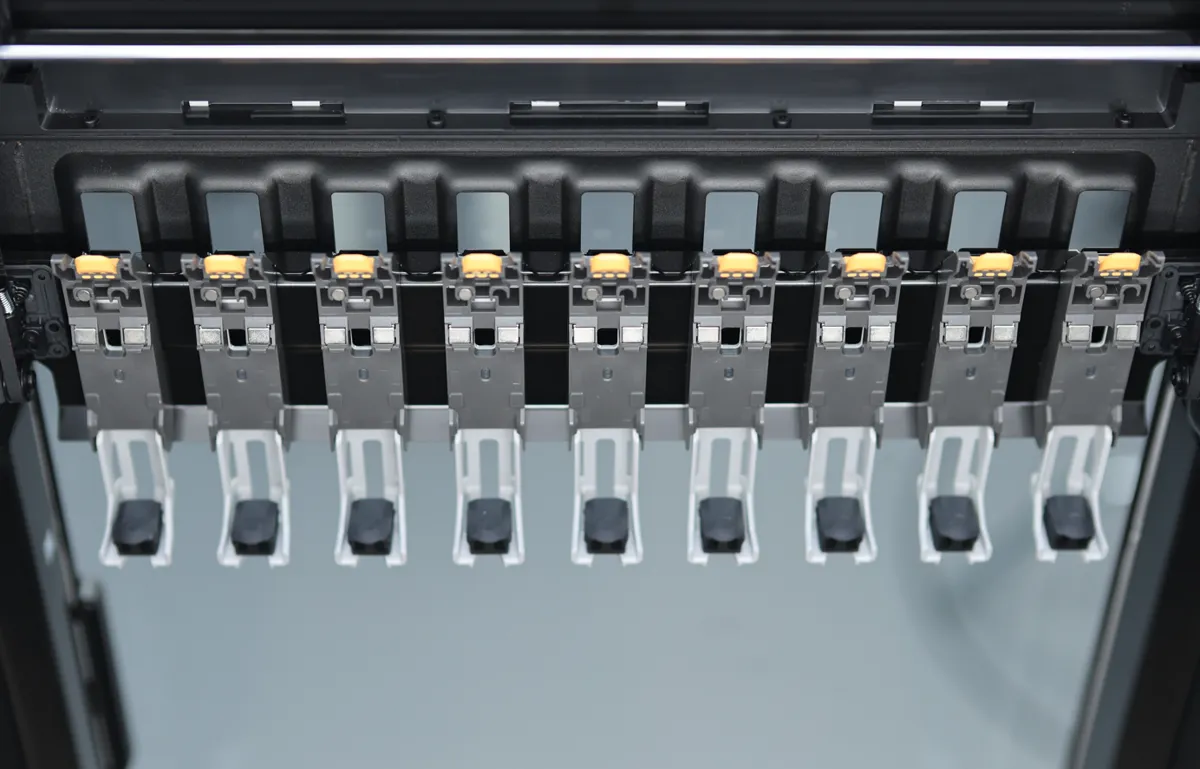
Løftemekanisme til rack
Bruges til at køre SwapTek Rack op og ned. Den består af en motor til at drive holderen og en sensor, der registrerer holderens position.
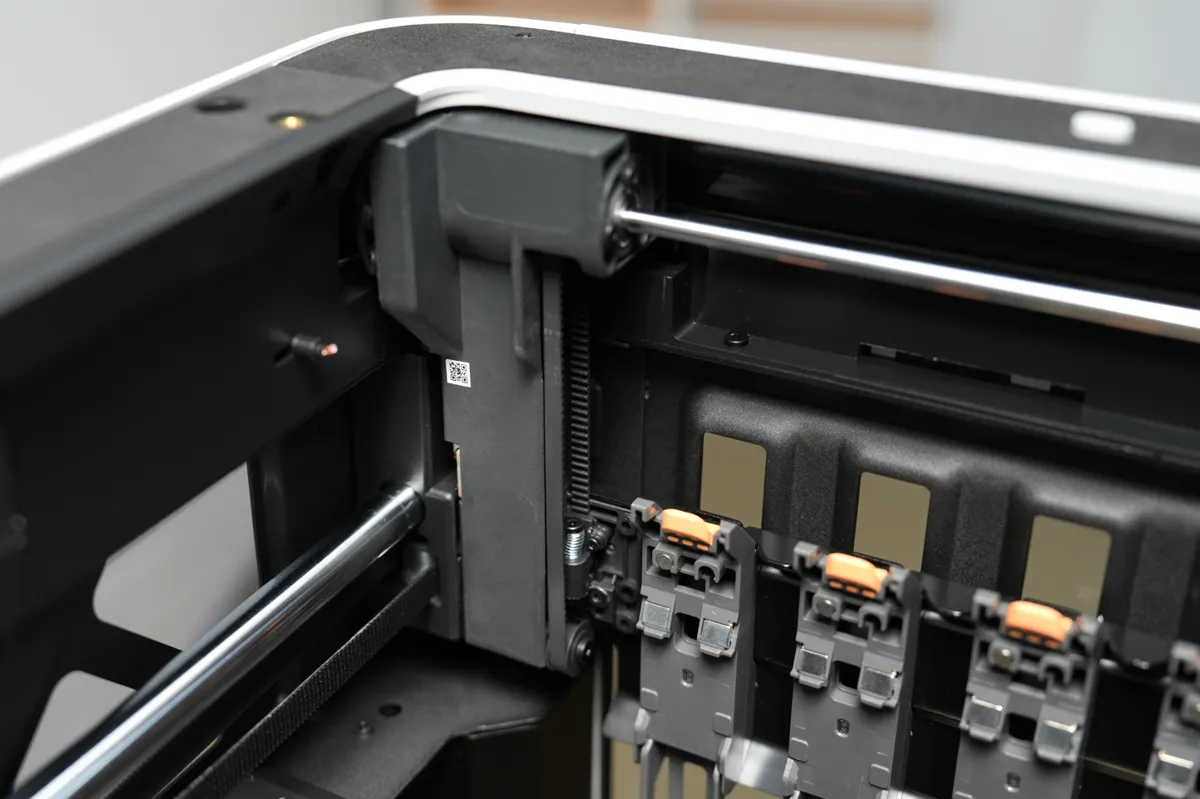
-
Løftemotor til rack: Bruges til at køre racket op og ned. Hvis der opstår en forhindring eller en unormal situation under bevægelsen, udsendes der straks en HMS-fejl for at undgå skader på udstyret og gøre fejlfinding lettere.
-
Rack-sensor: Bruges til at registrere, om racket har nået den ønskede højde. Det forhindrer kollisioner mellem værktøjshoved og rack eller mislykket afhentning/placering af værktøj, hvis fremmedlegemer blokerer racket og forhindrer det i at nå sin korrekte position.
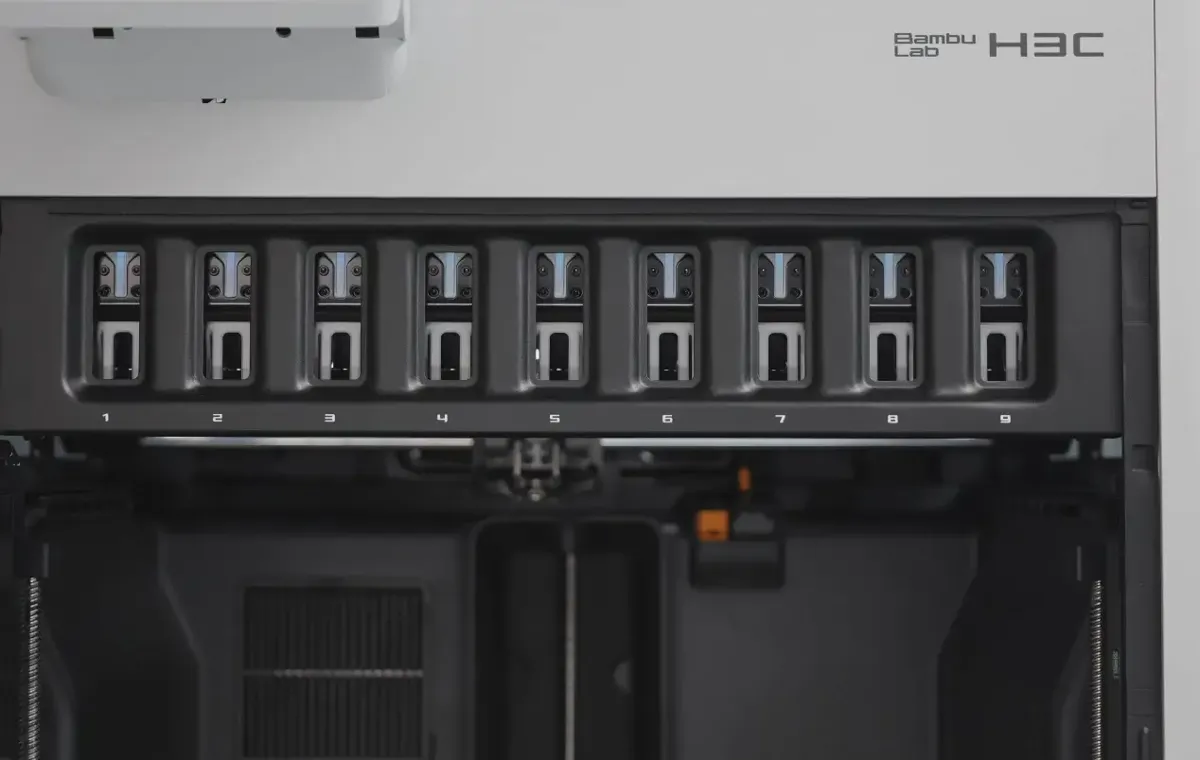
Remenhed til rack
En transmissionsdel, der overfører kraften fra motoren og omsætter motorens rotation til lineær bevægelse (op eller ned) af induktions-hotend-racket. Det giver præcis styring af hotend-rackets løft.
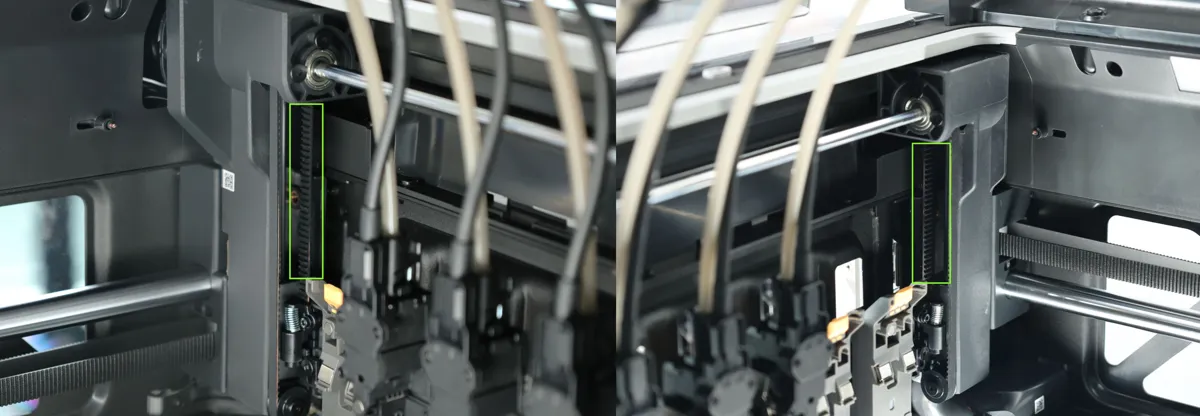
Rack Dock Assembly
Rack Dock Assembly bruges til at holde PrintTool/CraftTool/DrawTool. ① er dock-sensormagneten. På den tilsvarende position på PrintTool- eller CraftTool-basens hus sidder en sensor, der registrerer denne magnet og bekræfter, om værktøjet sidder på rack-docken. Samtidig lyser PrintTool-statusindikatoren og giver visuel feedback på docking-registreringen. Når PrintTool sættes på dock-enheden, bruger dock-enheden ② dock-holdemagneten til at holde PrintTool i den korrekte position.
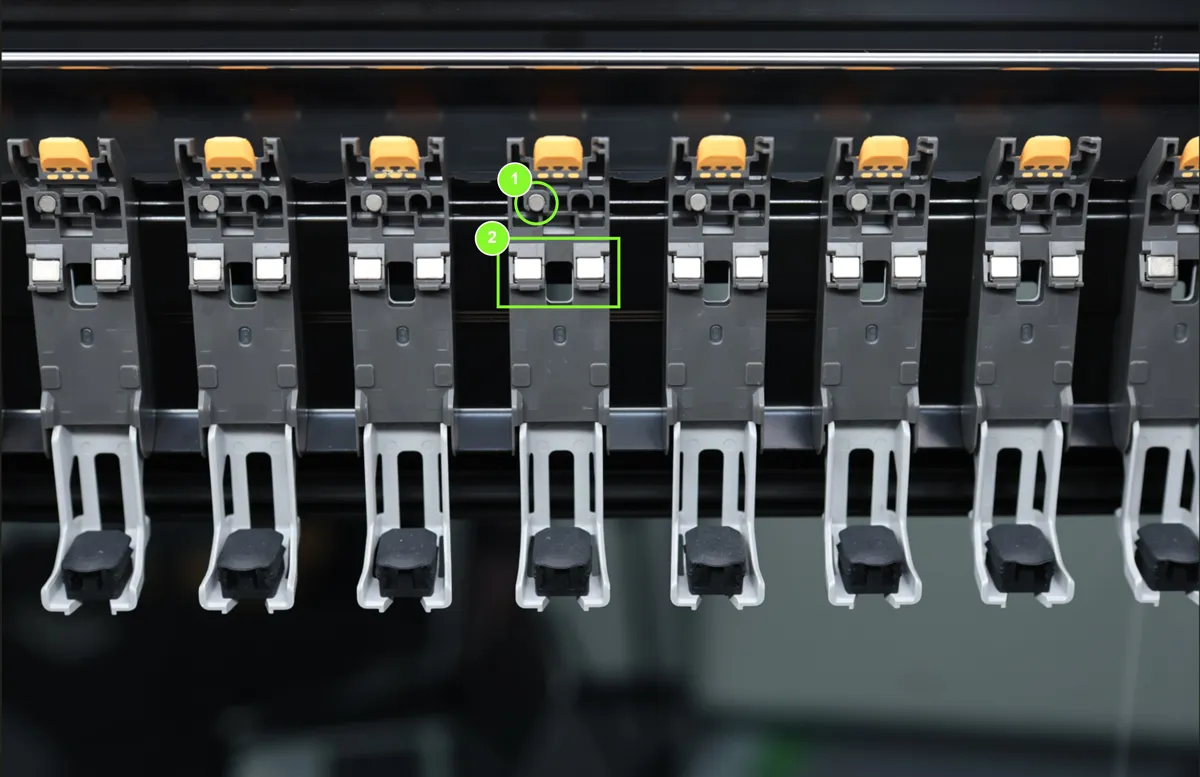
Du kan læse mere om SwapTek-arbejdsgangen her: SwapTek-arbejdsgang og funktion.
Skæremekanisme til filament
H3C har en skubbestang til filamentkniven i højre side, som bruges til at udløse filamentkniven på værktøjshovedet, når filamentet skal skæres. Skubbestangen skifter automatisk position, når hele X-aksen bevæger sig i Y-retningen, og den har to tilstande under print:
- Nulposition: Når X-aksen bevæger sig langs Y-aksen frem mod kammerets forside, trækkes skubbestangen tilbage, så den ikke forstyrrer printområdet.
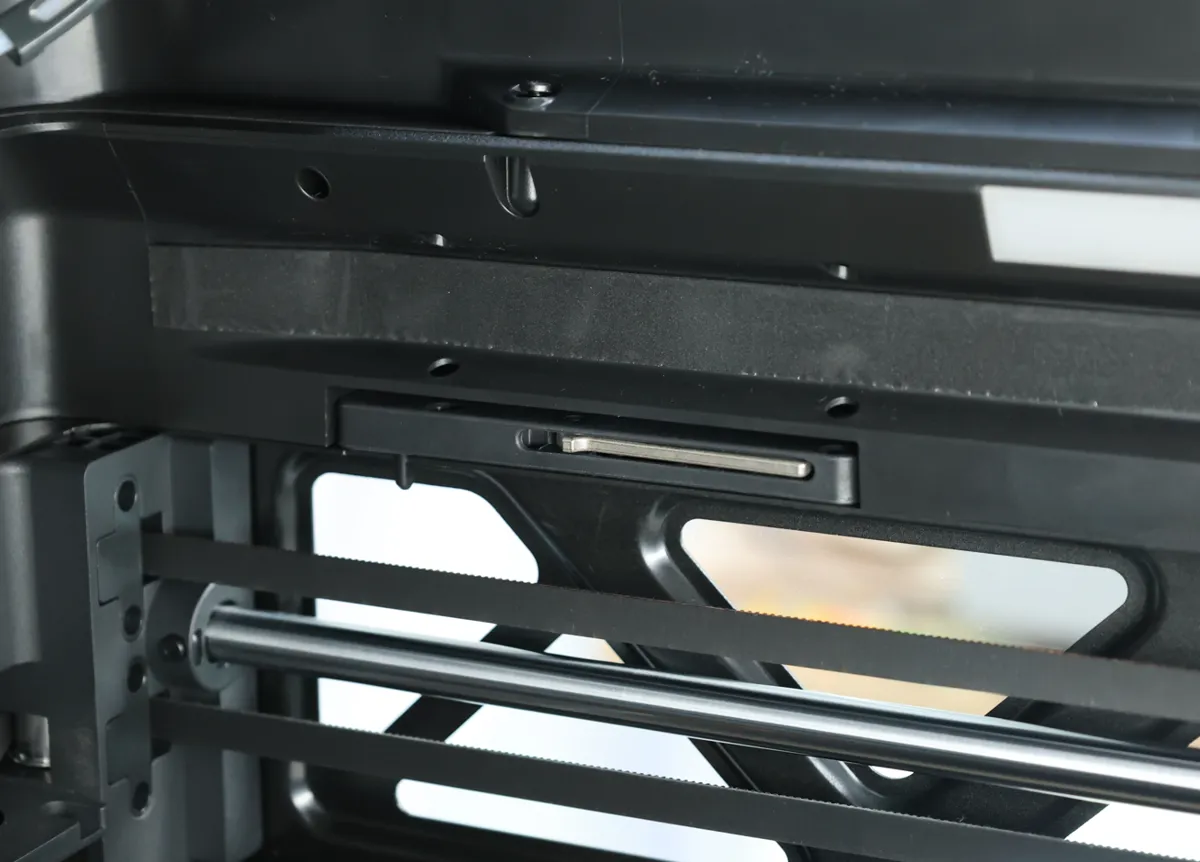
- Arbejdsposition: Når X-aksen bevæger sig langs Y-aksen mod bagsiden af kabinettet, skydes skubbestangen automatisk ud. Når filamentet skal skæres, trykker knivhåndtaget på værktøjshovedet mod skubbestangen og gennemfører skæringen.
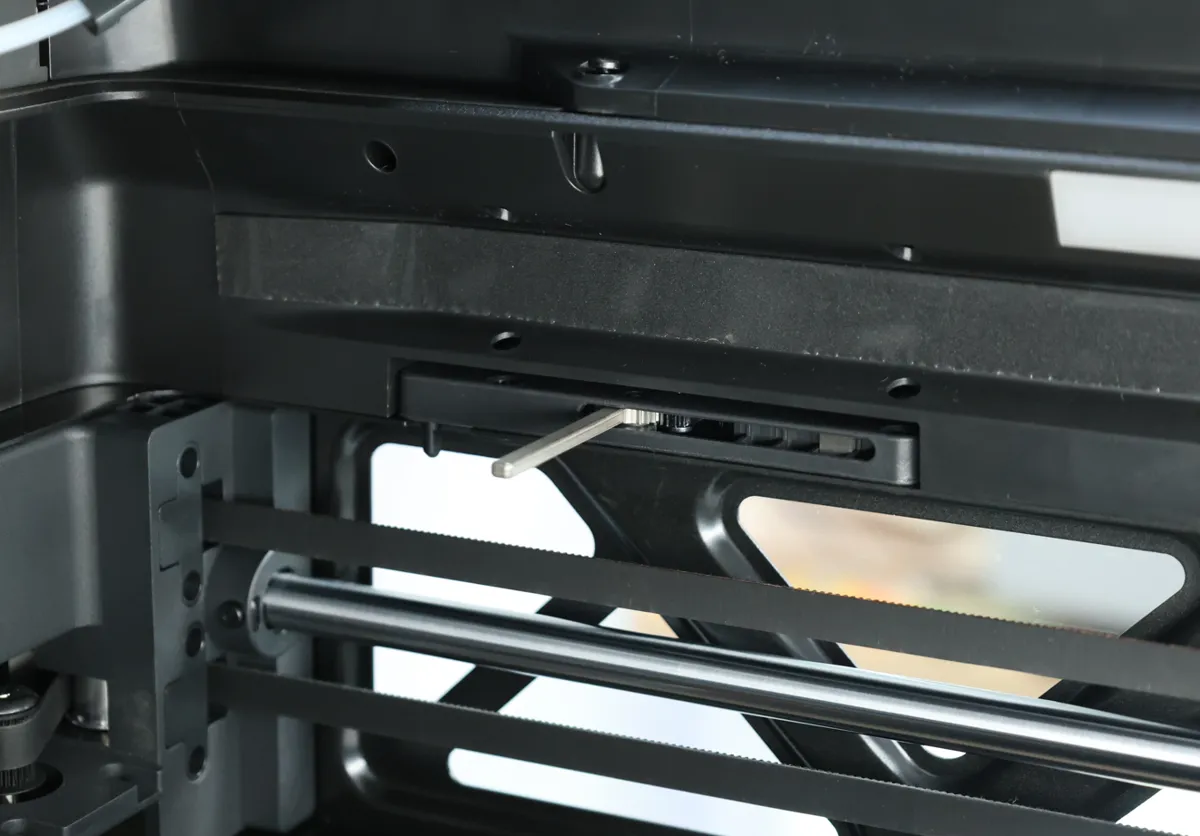
Bemærk: Når skubbestangen er skudt ud, må du ikke påføre den ydre kraft, da det kan beskadige den indvendige konstruktion og give fejl.
Purge Wiper/dyseafstryger
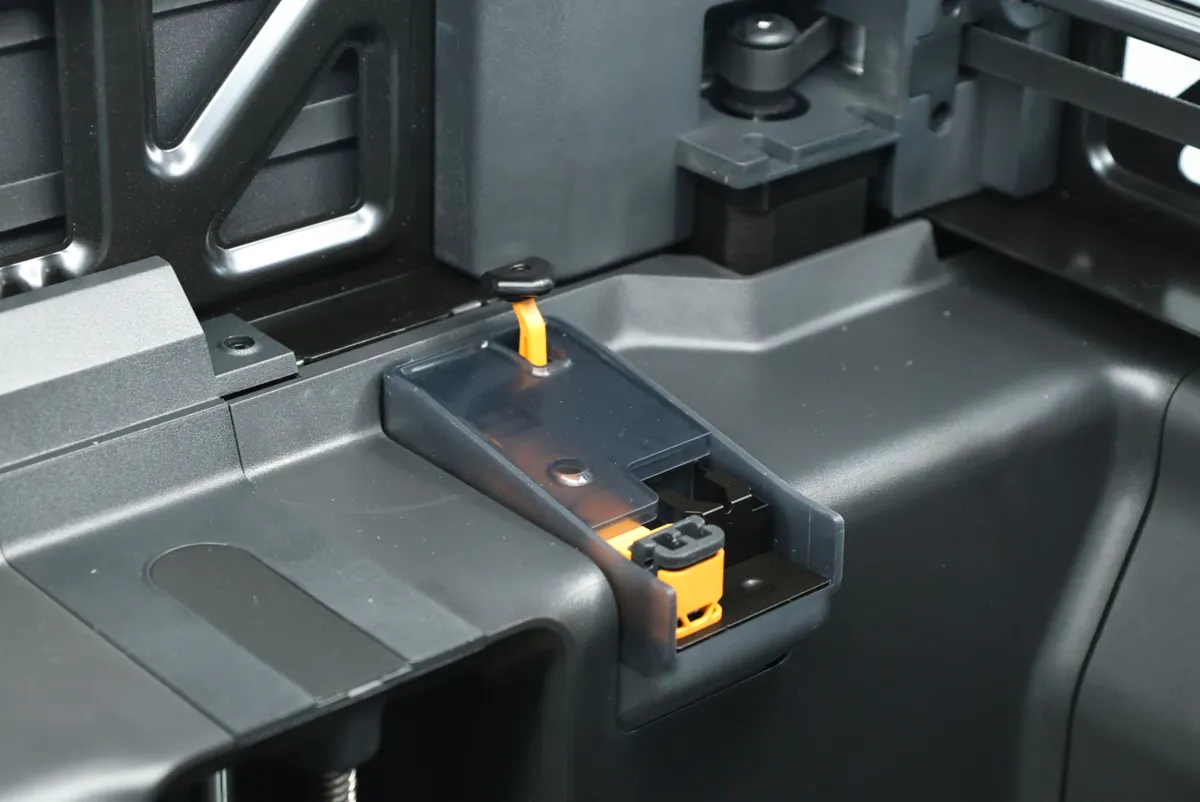
Purge Wiper sidder bagest i højre side af kammeret og er forbundet med udskylningsskakten bag på printeren. H3C's Purge Wiper består af en udskylningsmekanisme og en afstrygerpude til dysen (til grov aftørring). Udskylningsmekanismen består af en skubbeplade og en modtagerplade.
-
Udskylningsmekanisme: Opsamler udskyllet affaldsfilament under rengøringen og sender det ud i udskylningsskakten. Det forhindrer, at affald ved et uheld føres tilbage i printområdet, og sikrer et problemfrit print. Mekanismen spiller en vigtig rolle i mange processer, bl.a. klargøring af printeren, pause og genoptagelse af print, ilægning og udtagning af filament samt filamentskift og udskylning.
-
Afstrygerpude til dysen: Rengør dysen, før printet begynder, og fjerner rester af filament, så de ikke hænger fast på printet og påvirker kvaliteten. Rengøringen udføres automatisk, hver gang et printjob starter, uden at du skal gøre noget. Bemærk, at silikoneafstrygeren er en sliddel, der skal efterses og udskiftes jævnligt. Hvis afstrygerpuden er beskadiget, kan dysen blive utilstrækkeligt rengjort, hvilket går ud over printkvaliteten.
 |
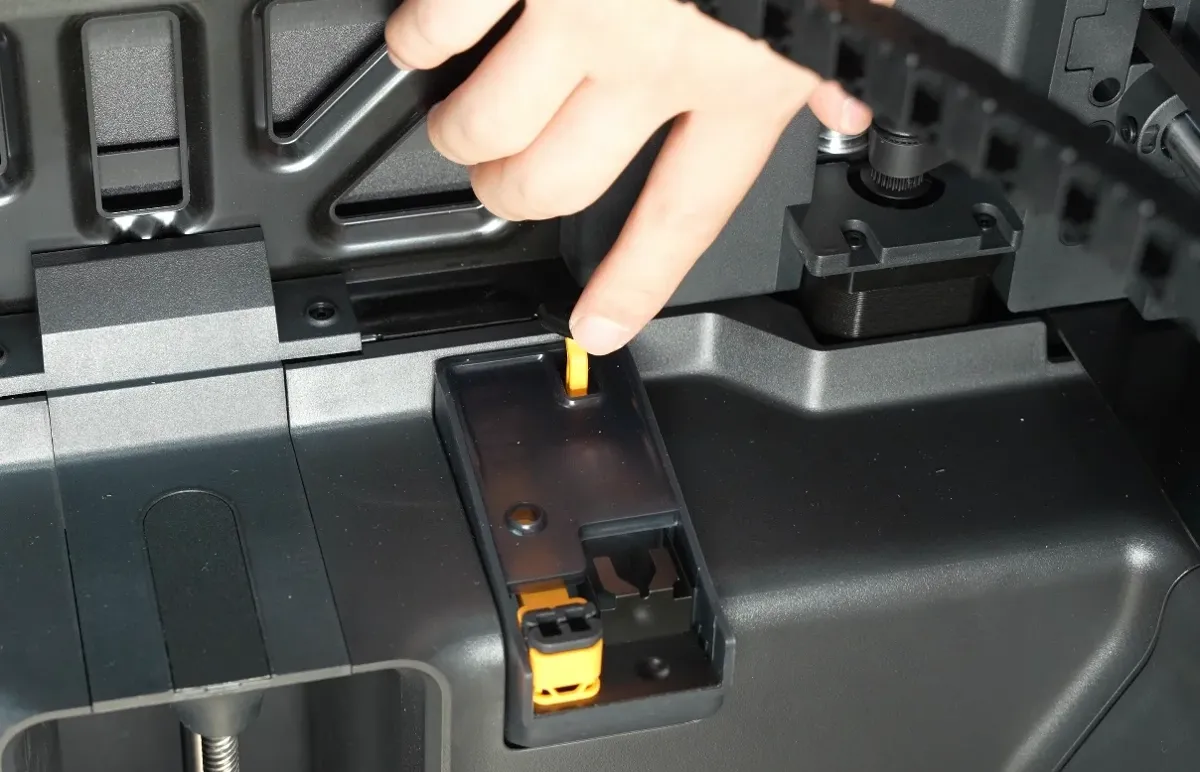 |
Rengøring af dysen før print består af to trin: grov aftørring og fin aftørring:
-
Grov aftørring: Fjerner filamentrester fra dysen med afstrygerpuden.
-
Fin aftørring: Dysen kører hen til printpladens område med stålpladen til dyseaftørring (se afsnittet "Printplade") og tørrer let 1-2 mm ned for at rense dysespidsen og sikre, at den er plan og glat.
Printplade
Printpladen bruges til at opvarme printfladen, så printlagene hæfter bedre til pladen. Hvis printfladen ikke opvarmes, køler det udlagte filament hurtigt af, og spændingerne mellem lagene kan give vridning (warping). Det maksimale printområde på H3C's printplade er 330*320 mm². Under print justerer H3C-printeren printpladens temperatur efter materialetypen, op til maksimalt 120°C.
Når du fx printer med PLA på en Bambu Cool Plate, indstilles pladetemperaturen til 35-45 °C for effektivt at undgå vridning. For materialer som ABS og PC skal pladetemperaturen indstilles mellem 100-110 °C for at undgå vridning.
Her er printpladens vigtigste moduler og deres funktioner:
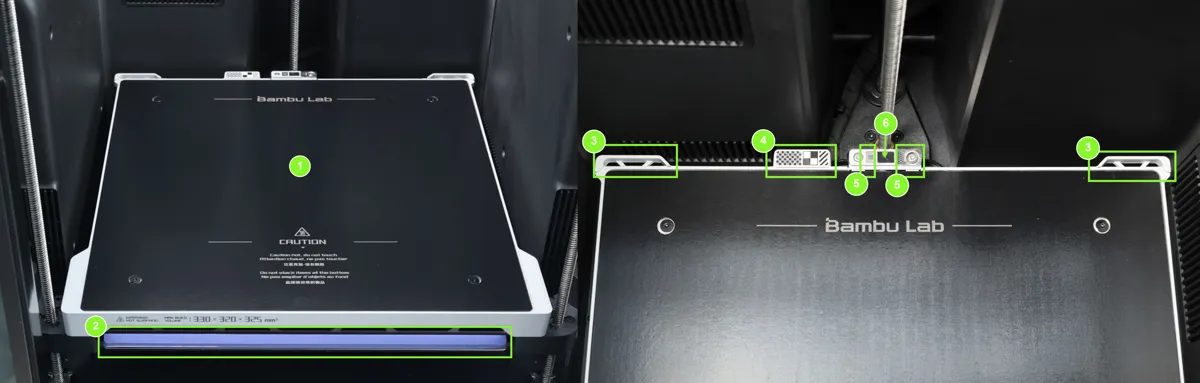
| Nummer | Navn | Funktion | Forholdsregler |
|---|---|---|---|
| 1 | Varmeområde | Den del af printpladen, der opvarmes. | Undgå at ridse det bløde magnetiske klistermærke med skarpe genstande. |
| 2 | RGB-lys | Bruges til at vise printerens helbredsstatus og printjobbets status. | / |
| 3 | Justeringsklods til byggeplade | Sikrer korrekt placering af byggepladen | Når du lægger byggepladen på, kan du vippe den lidt og skubbe den indad. Når den når stoppet, sænker du den på plads. |
| 4 | Kalibreringsmærkat | Bruges til at kalibrere værktøjshovedets kamera. | Undgå at ridse mærkaten med skarpe genstande. |
| 5 | Plade til dyseaftørring | Bruges til at rengøre dysen og holde spidsen glat. | Kan tages af og udskiftes ved kraftigt slid. |
| 6 | Sensor til kalibrering af dyseforskydning | Kalibrerer hotend-forskydningen, så positioneringen er ensartet, når der skiftes hotend. | Hvis du ser tydelig lagforskydning i din model efter dyseskift under print, anbefales det at udføre en kalibrering af dyseforskydning. |
Byggeplade
H3C-printeren leveres med en Bambu Textured PEI Plate, som vist nedenfor:
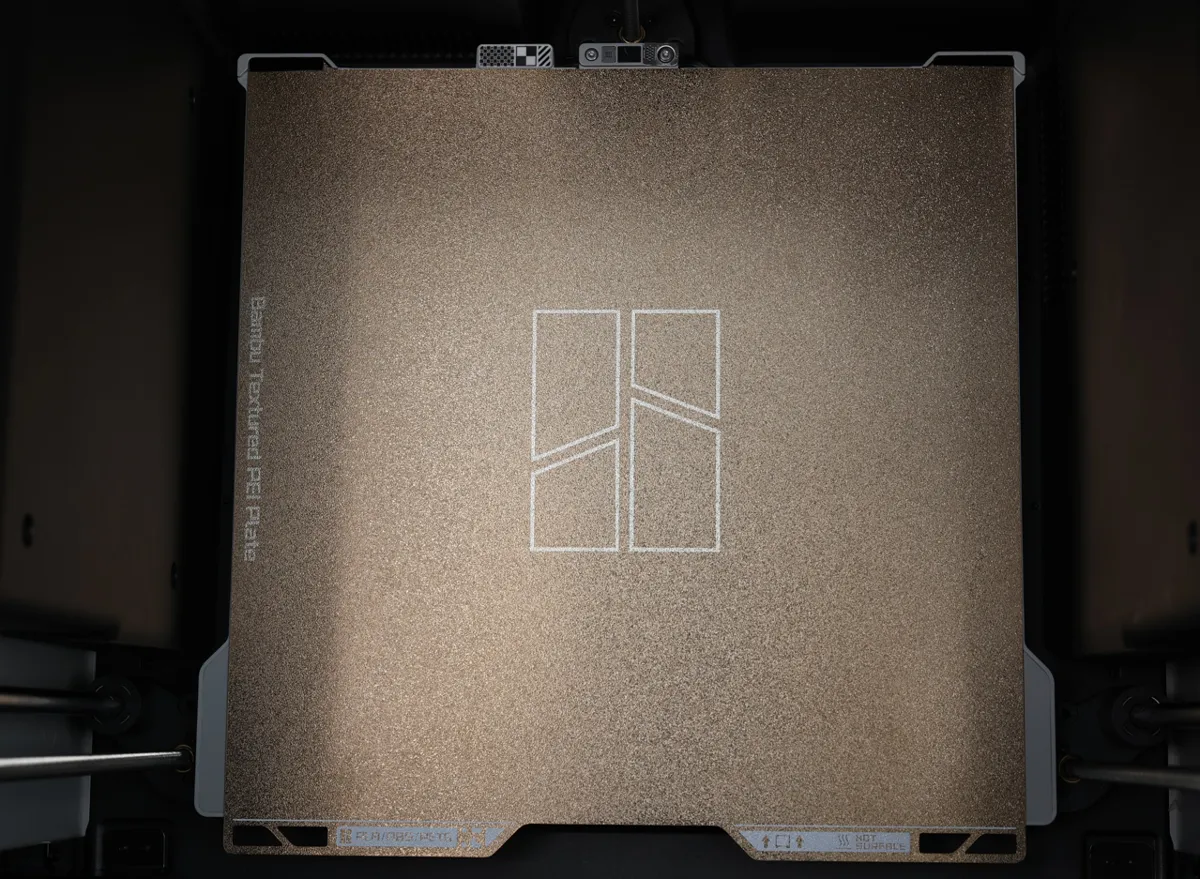
H3C's byggeplade er kompatibel med både nye og gamle versioner af H2C/A2L-byggepladen. Det anbefales at bruge den nye version af H2C/A2L-byggepladen, da den har optimeret afstanden til værktøjsracket, så det er lettere at sætte byggepladen i og tage den ud.
Se introduktionen til byggeplader for mere information om byggeplader.
Køle- og varmesystem
Bemærk: Hotend-køleblæseren og delkøleblæseren på værktøjshovedet er beskrevet i kapitlet "Værktøjshoved".
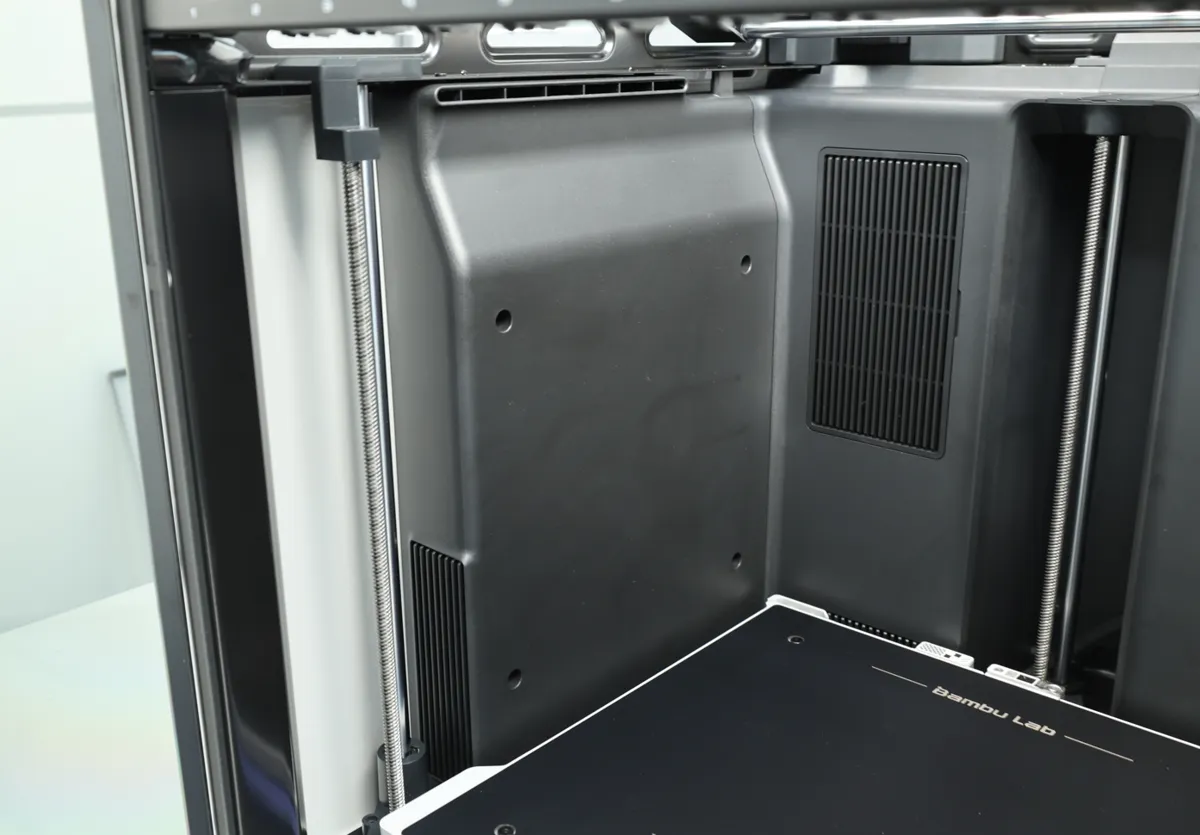
Ekstra delkøleblæser, venstre
Kabinettet har en køleblæser i venstre side. For nogle filamenter som PLA hjælper god varmeafledning med at forbedre printkvaliteten. Når blæseren er slået til, dannes et "luftlag" over printet, som får printlagene til at størkne hurtigere.
Adaptiv luftstrømsomskifter
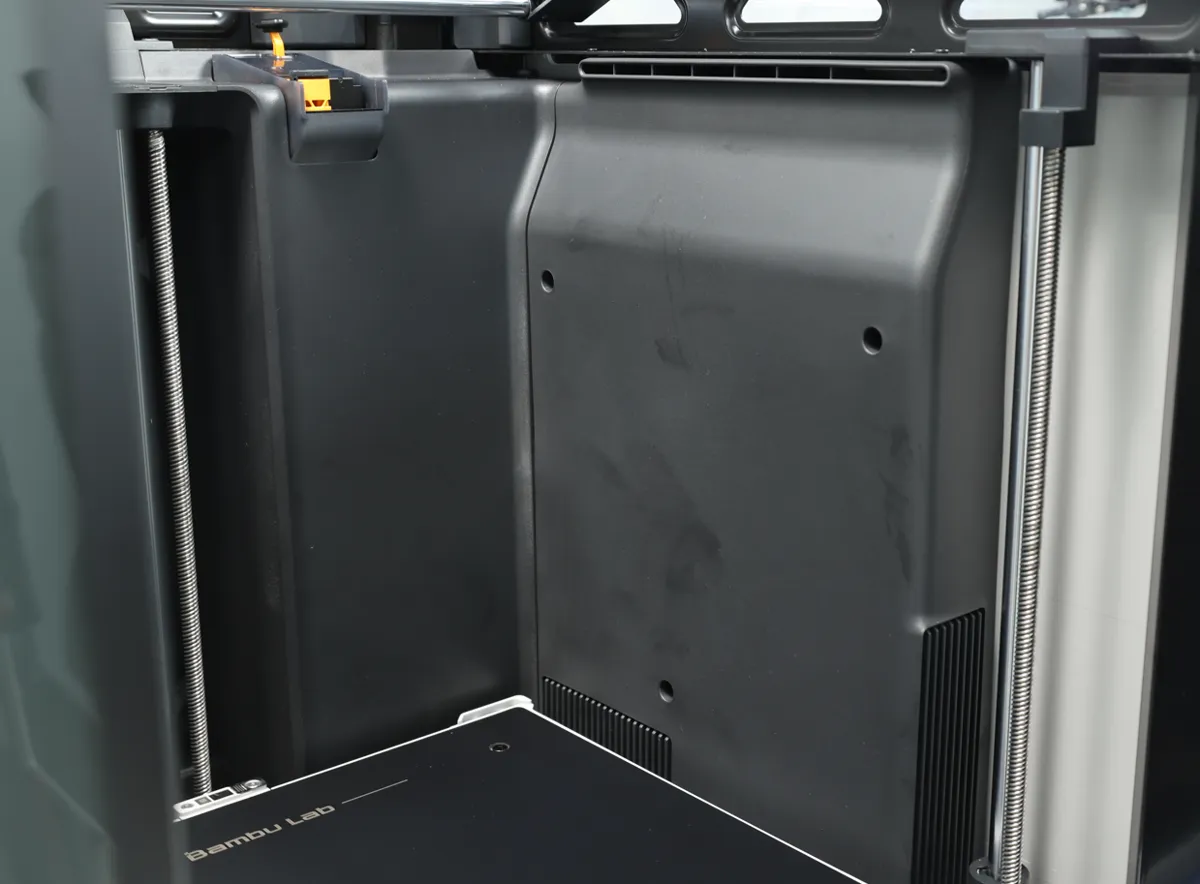
H3C har en adaptiv luftstrømsomskifter i både højre side og bagsiden. Hver enhed består af en blæser og en kammervarmer, og ved at skifte spjældet kan den veksle mellem "kølemode" og "varmemode".
Adaptiv luftstrømsomskifter, højre
-
Kølemode: Spjældet skifter til ekstra køling, og blæseren hjælper med at køle modellen. Funktion og skiftelogik er identisk med den ekstra delkøleblæser i venstre side, og de arbejder symmetrisk for at give en mere ensartet køling af modellen. Hastigheden kan justeres i Bambu Studio under "Filament Settings > Cooling Mode > Auxiliary Part Cooling Fan" eller styres separat på skærmen.
-
Varmemode: Spjældet skifter til intern cirkulation, og blæserens luftstrøm danner sammen med kammervarmeren en varm luftstrøm, der opvarmer kammeret. I denne tilstand tilpasses blæserhastigheden automatisk den indstillede kammertemperatur, og du kan ikke justere den manuelt. Du skal blot indstille kammertemperaturen i slicerprogrammet efter filamenttypen eller indtaste den ønskede kammertemperatur på printerens skærm.
Adaptiv luftstrømsomskifter, bag
-
Kølemode: Spjældet skifter til udsugning, og luften i kammeret filtreres og blæses ud. Det hjælper med at holde en lav kammertemperatur ved brug af lavtemperaturfilamenter som PLA og PETG og forhindrer materialekryb og tilstopning. Hastigheden styres automatisk ud fra den aktuelle kammertemperatur: jo højere temperatur, jo højere hastighed.
-
Varmemode: Spjældet skifter til intern cirkulation. Blæserens luftstrøm arbejder sammen med kammervarmeren om at opvarme kammeret, og den varme luft filtreres, hvilket yderligere forbedrer luftkvaliteten i kammeret. I denne tilstand tilpasses blæserhastigheden også automatisk den indstillede kammertemperatur, og du kan ikke justere den manuelt.
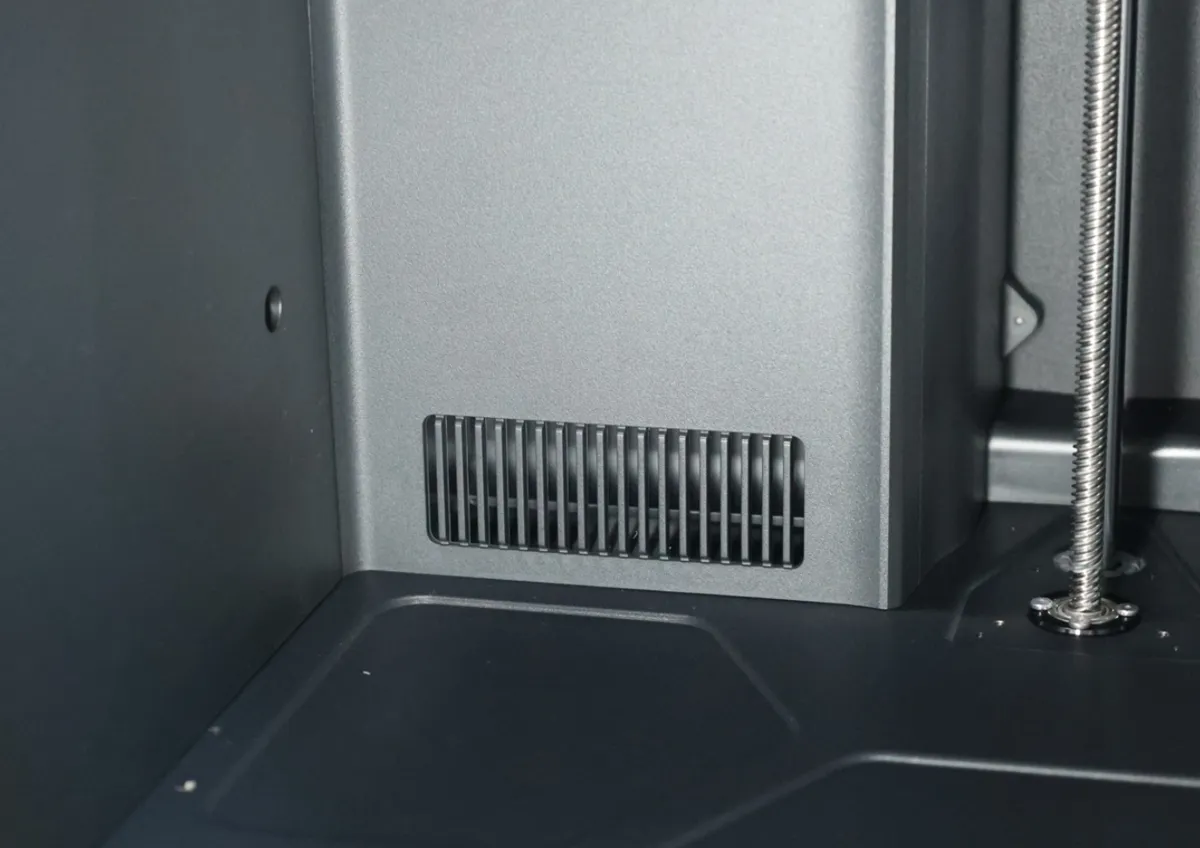
Sammenligning af kølemode og varmemode:
| Tilstand | Adaptiv luftstrømsenhed, højre | Adaptiv luftstrømsenhed, bag | Funktion |
|---|---|---|---|
| Kølemode | Ekstra køleblæser (symmetrisk med venstre blæser, hjælper sammen med at køle modellen) | Udsugningsblæser + filter (blæser luften ud af kammeret) | Jævn varmeafledning og lav kammertemperatur, velegnet til lavtemperaturmaterialer som PLA og PETG |
| Varmemode | Opvarmning + cirkulationsblæser (intern cirkulation) | Opvarmning + cirkulationsblæser + filter (intern cirkulation) | Skaber og opretholder en ensartet varm luftstrøm, velegnet til højtemperaturfilamenter (fx ABS og nylon). |
Med dette design styrer H3C printtemperaturen præcist og håndterer samtidig luftkvaliteten i kammeret. Det gør print ved høj temperatur mere sikkert og print ved lav temperatur mere problemfrit.
Køleblæser til PrintTool
PrintTool med hotend har en forvarmningsfunktion, så hotenden kan opvarmes, før selve printet begynder (mens PrintTool sidder i værktøjsholderen). Under print kan den høje temperatur i hotenden vandre opad gennem halsen til PrintTool-værktøjets kolde ende (fx tæt ved køleprofilens fod), hvilket kan give for tidlig blødgøring, heat creep eller ligefrem tilstopning af filamentet. For at modvirke dette har AMS 3H en dedikeret køleblæser til hotenden, som blæser luft mod køleprofilen og sikrer, at den kolde ende holdes ved lav temperatur.
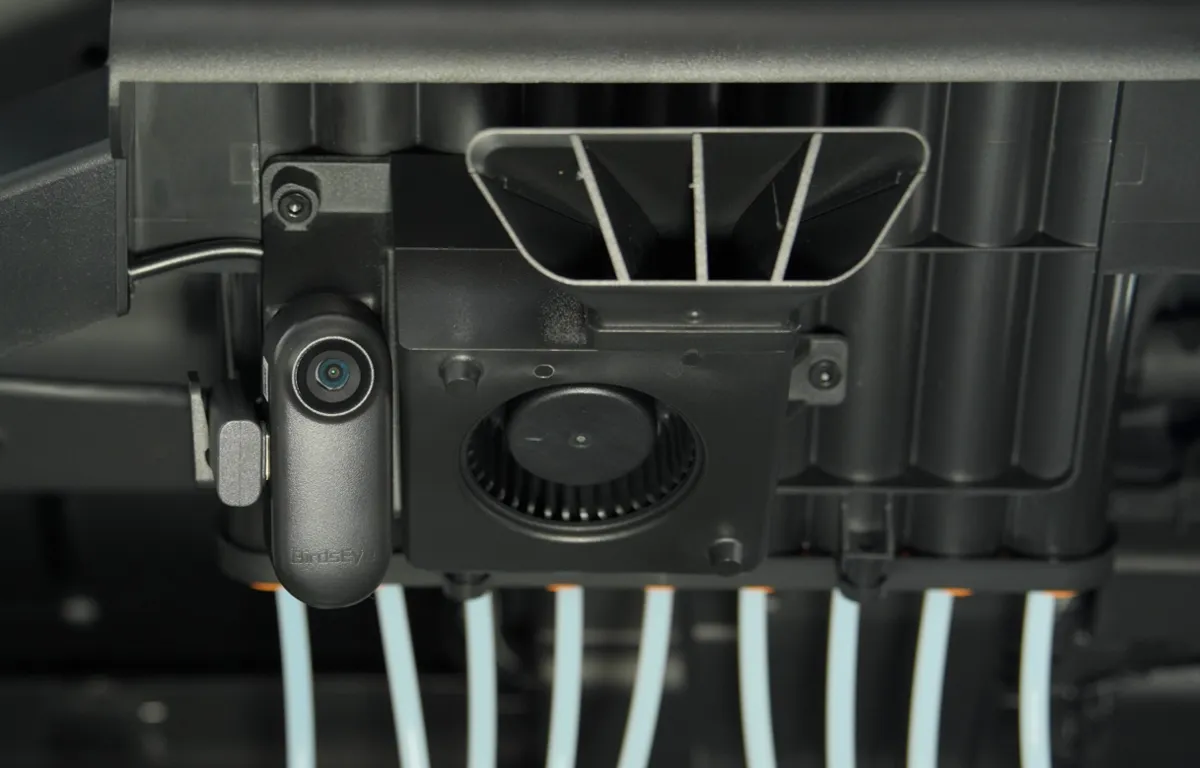
Bemærk: Når værktøjshovedet henter og fastlåser PrintTool til print, overtager hotend-køleblæseren på værktøjshovedet opgaven med at køle hotendens køleribber, så hotend-temperaturen styres stabilt og pålideligt under selve printet.
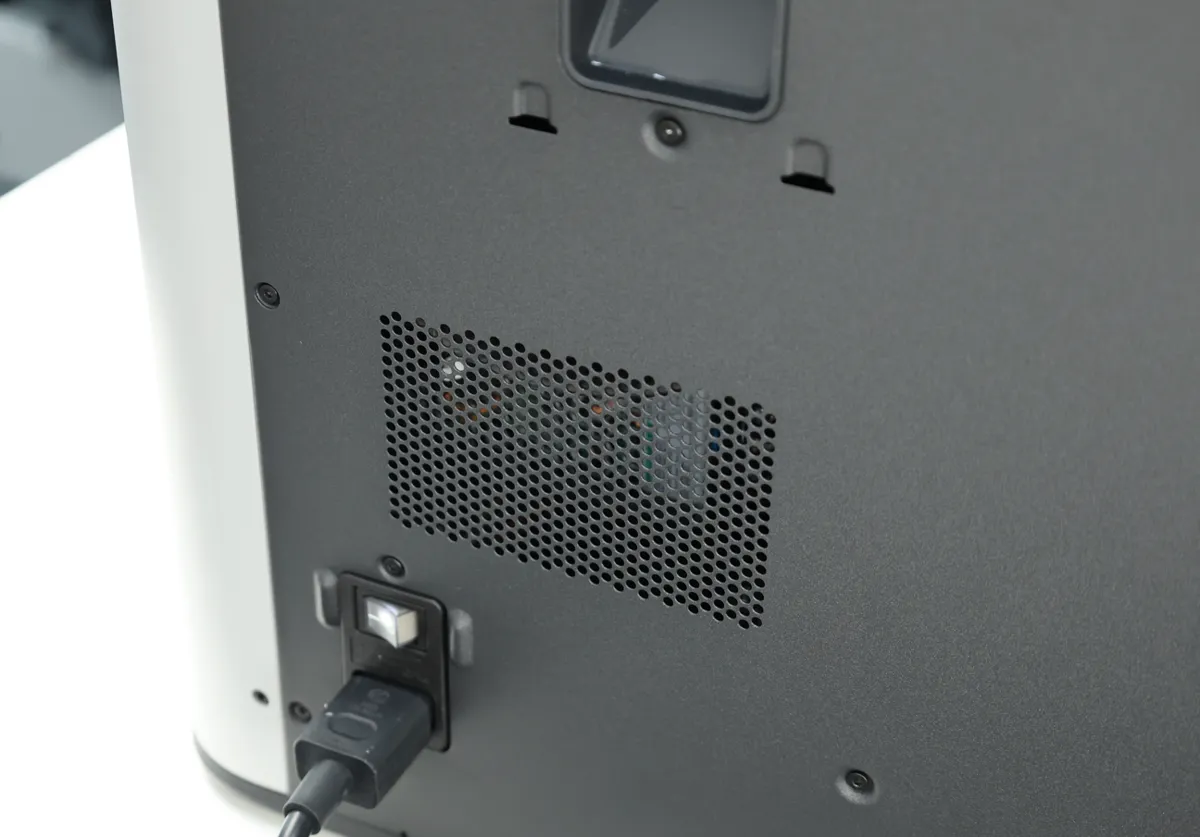
Køleblæser til strømforsyning
Blæserhastigheden bestemmes af den faktiske kammertemperatur og den gennemsnitlige effekt. Normalt starter blæseren kun, når kammertemperaturen er over 45℃, og hastigheden stiger, når effekten og kammertemperaturen stiger.
Remstrammer
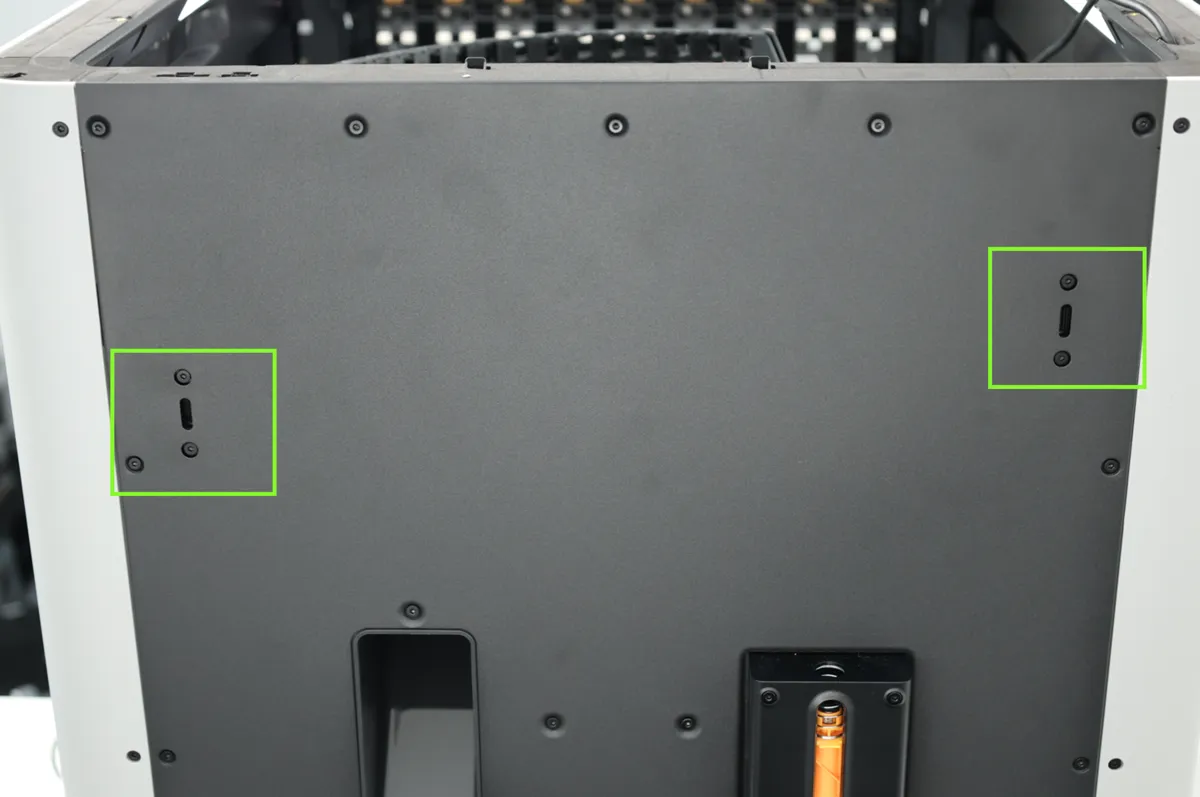
H3C har justerbare remstrammere bagpå. Belt Tension Monitor (BTM) overvåger remspændingen, giver dig feedback og lader dig justere remspændingen for at opnå optimal ydeevne.
Elektriske komponenter
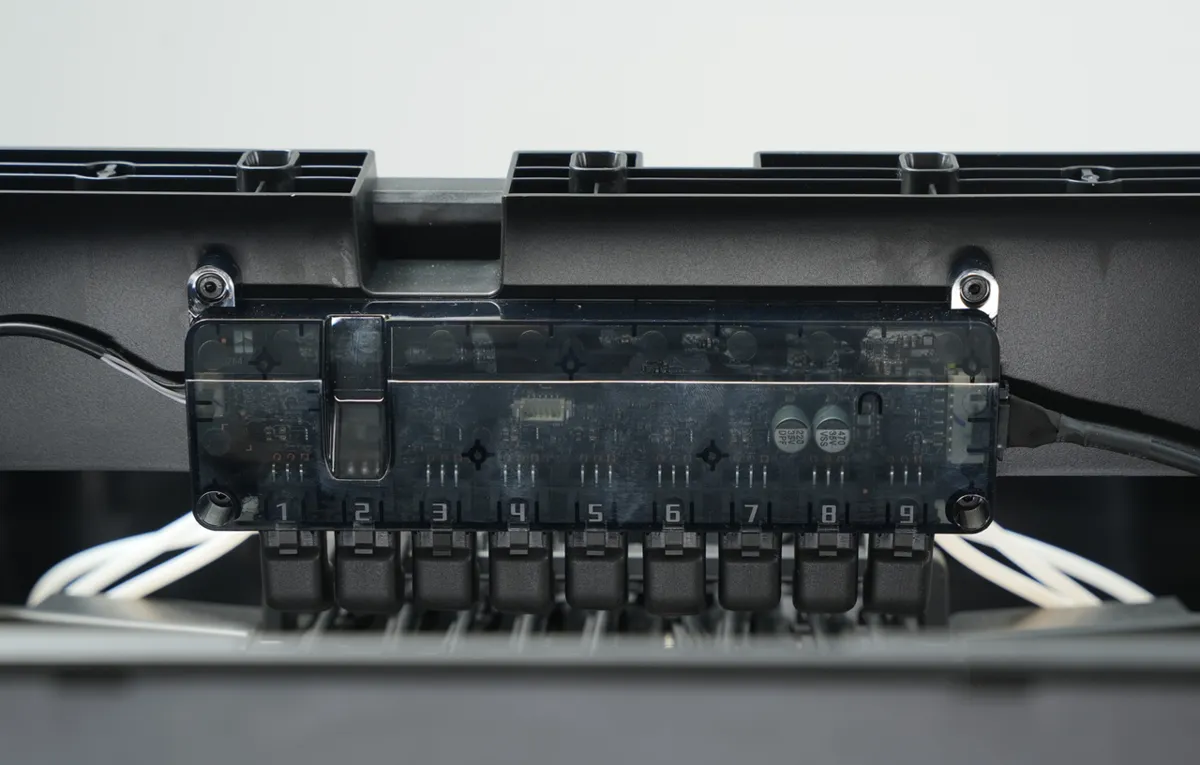
Værktøjsstyrekort
Værktøjsstyrekortet sidder foran PTFE-rørføringen. Det overfører forskellige sensorsignaler og er en central styrekomponent for, at PrintTool kører stabilt.
AP-kort
Hovedlogikkortet, som har en firekernet CPU og de nødvendige forbindelser til de forskellige elektroniske enheder, der er tilsluttet printeren.
CPU'en håndterer H3C's smarte funktioner (bl.a. AI-detektion, flowkalibrering og vibrationskompensering) samt forbindelsen mellem slicerprogrammet/mobilappen og printeren.
Bevægelsesstyrekort
Bevægelsesstyrekortet består af en MCU med to M4-kerner, en MCU med én M7-kerne, stepdrivere og de forbindelser, der kræves til printerens forskellige elektroniske bevægelsesenheder. Det står for: XYZ-bevægelsesstyring, styring af kammertemperatur, styring af printpladens temperatur, registrering af kammerstatus (låge) og styring af cirkulationssystemet (luftcirkulation og styring af luftkanaler). MC-kortet styrer printerens faktiske bevægelse og samlede status, efter at det har modtaget G-code-strømmen fra CPU'en.
Skærm
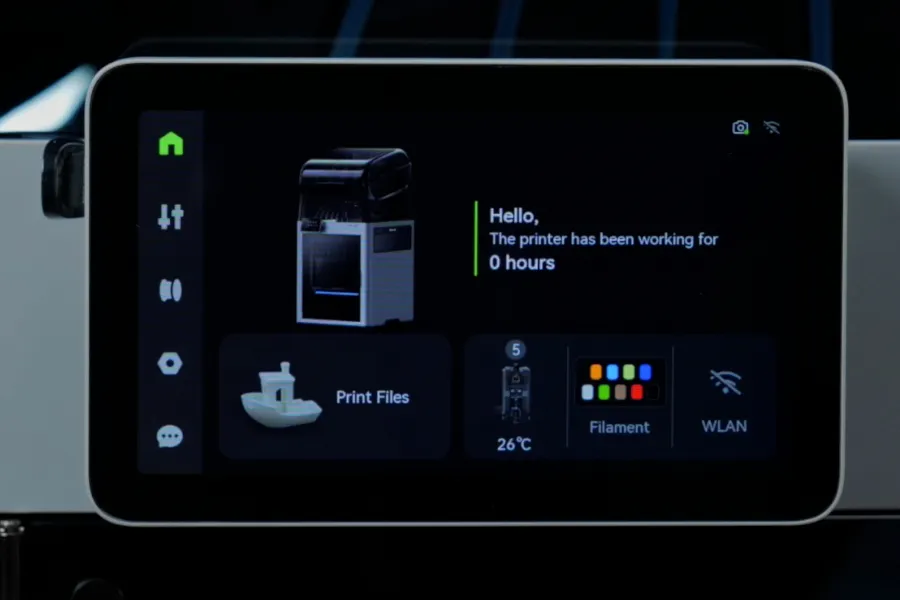
H3C har en 5-tommer 480*854 berøringsskærm, der giver en smidig betjening og en mere flydende brugerflade. Ved siden af skærmen sidder en standard USB-A-port med USB2.0-protokol, som kan bruges til offline print fra et USB-stik og til at gemme timelapse-videofiler.
Live View-kamera
Printeren har et livekamera med 1080p 30fps, så du kan se ind i printerkammeret, lave timelapses og bruge de nødvendige AI-detektionsfunktioner.
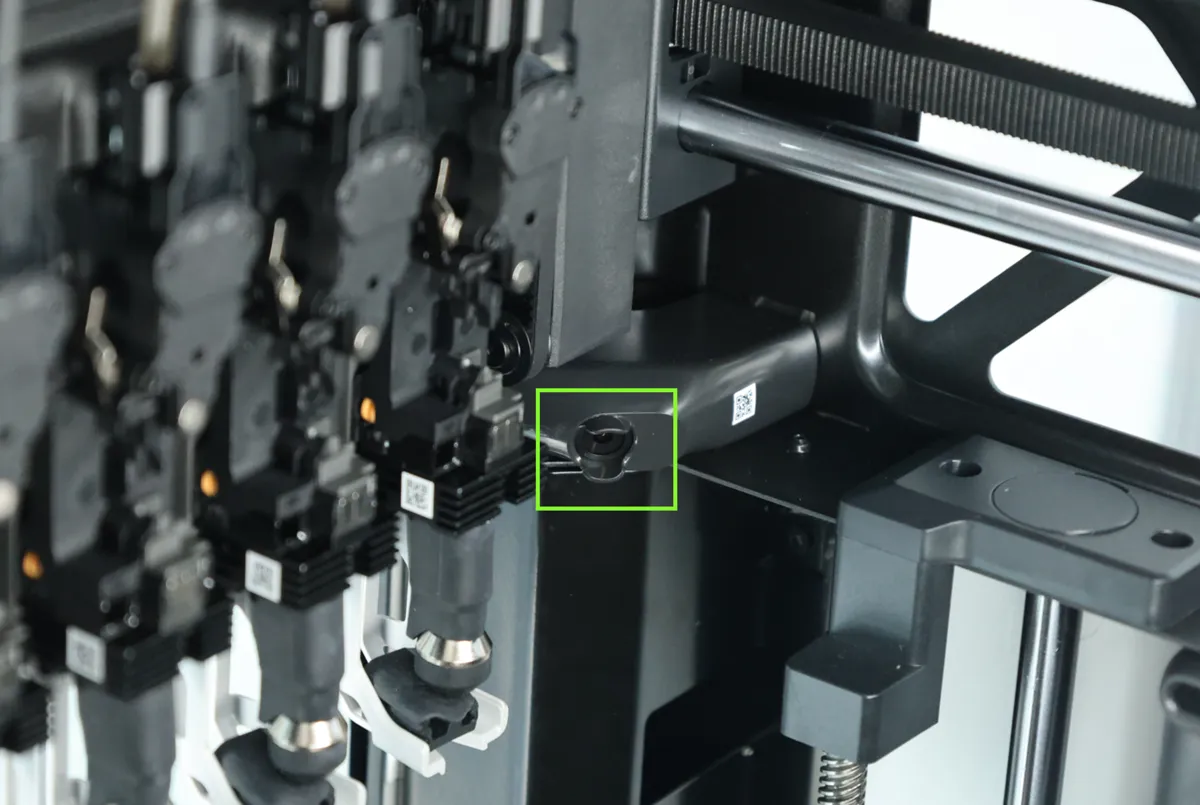
Værktøjshovedkamera
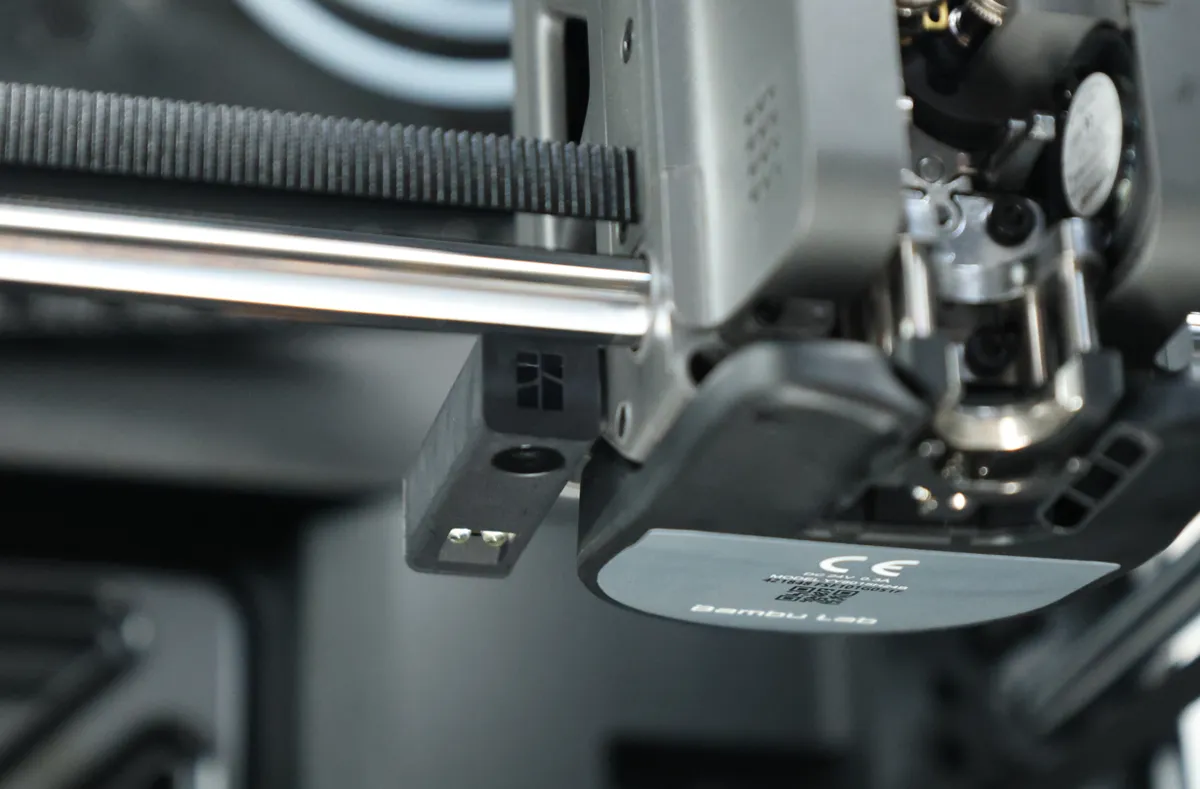
Værktøjshovedkameraet understøtter 2M@30fps og kan bruges til kalibrering af bevægelsesnøjagtighed og højpræcis kalibrering af dyseforskydning.
BirdsEye-kamera (tilvalg)
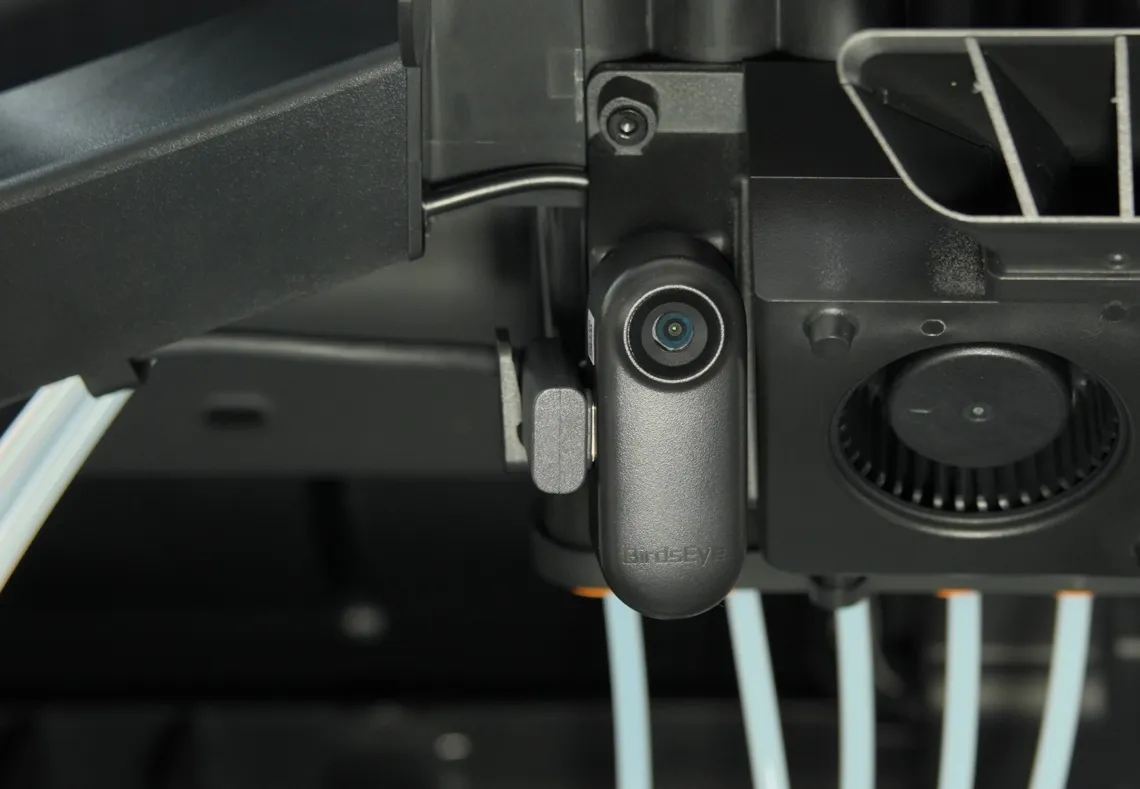
Som tilvalg fås et 8-megapixel BirdsEye-kamera i høj opløsning. Det understøtter to tilstande: I overvågningstilstand til 3D-print er opløsningen 1632 × 1224 (30fps), hvilket giver flydende billeder. I tilstanden til 2D-fotografering ovenfra kan opløsningen nå 3264 × 2448 (10fps), hvilket opfylder krav til optagelser med høj nøjagtighed.
Tip: Kameraet er kun beregnet til printerens funktioner. Sørg for, at kameraet er monteret korrekt, så synsfeltet peger mod printområdet. Ellers kan der opstå problemer med at registrere byggepladen eller dyserne.
LED-lys
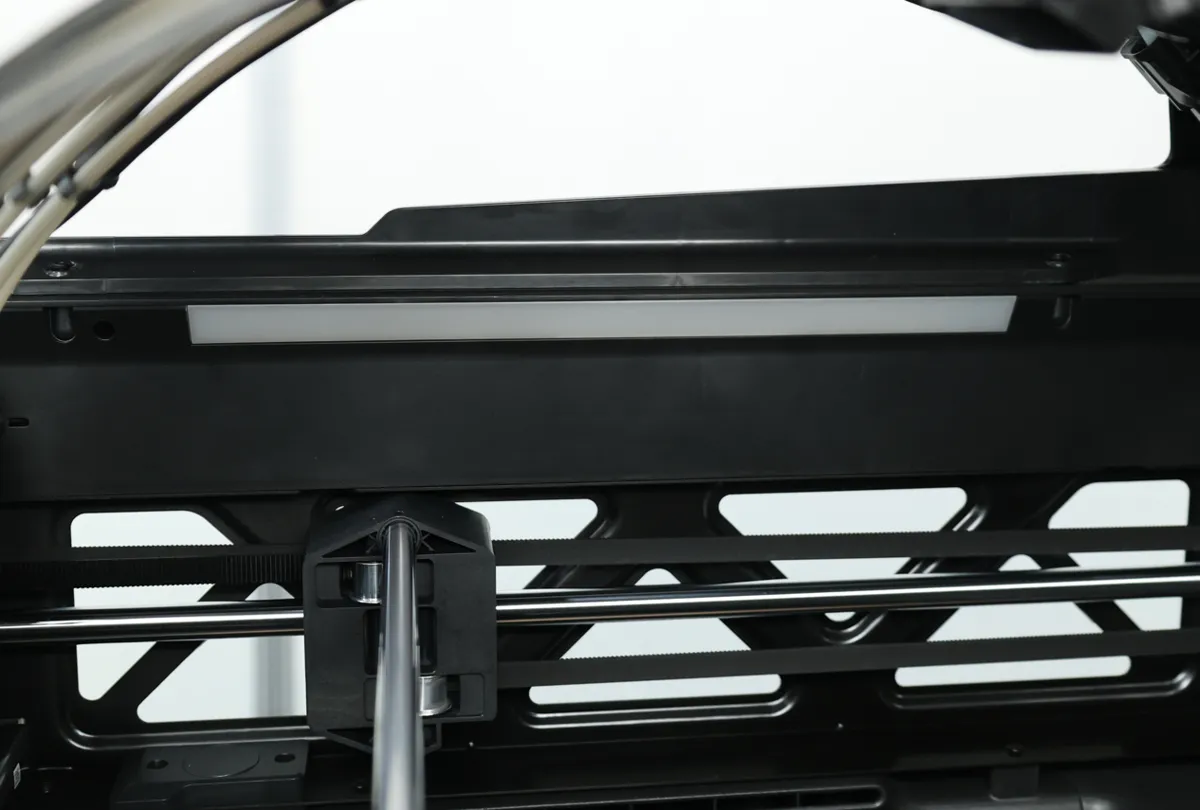
H3C har LED-lysstrips på både venstre og højre portalbjælke, så der er tilstrækkeligt lys i kammeret.
Afsluttende bemærkninger
Vi håber, denne vejledning var nyttig. Hvis den ikke løser dit problem, kan du oprette en supportsag direkte hos Bambu Lab, så hjælper de dig videre.
Denne guide er oversat og bearbejdet til dansk fra Bambu Labs officielle vejledning. Se den originale guide hos Bambu Lab →
← Tilbage til H3C-guidesRelaterede guider
Flere H3C-guides om udpakning og manual
- Genopfyldning af markere til H3C: blæk og nye spidser
- H3C: print med blandede dysestørrelser i Bambu Studio
- Sådan pakker du H3C og AMS 3H sikkert til forsendelse
- Print med ekstern spole på H3C: ilægning og fejlfinding
- Guide til print med PVA på Bambu Lab H3C
- Guide til H3C-skærmen: menuer, knapper og funktioner
- SwapTek-systemet på H3C: homing, kalibrering og værktøjsskift
- H3C: guide til print med TPU-filament
