Sådan renser du en tilstoppet hotend på H3C
Delvis tilstopning
Når hotenden er tilstoppet af små partikler og ikke kan føre filamentet helt igennem, giver det en for tynd ekstruderingslinje eller slet ingen ekstrudering. Desuden kan ustabilt tryk og flow i hotenden føre til unøjagtig kalibrering af K-værdien til Dynamic Flow, hvilket påvirker printkvaliteten.
Årsager til tilstopning
Tilstopning af hotenden er et almindeligt problem på FDM 3D-printere og kan skyldes følgende:
- Uensartet filamentdiameter.
Hvis filamentet er for tykt, kan det let sætte sig fast inde i hotenden. Hvis filamentet er for tyndt, kan ekstruderens tandhjul ikke få fat i det. I begge tilfælde kan hotenden ikke ekstrudere filament.
-
Urenheder på filamentets overflade eller inde i ekstruderen kommer ind i hotenden og giver delvis eller fuldstændig blokering.
-
Filamentet udvider sig på grund af varme i hotendens kølepladeområde og giver en tilstopning.
-
Partikler i filamentet tilstopper dysespidsen (almindeligt ved kulfiberforstærkede, selvlysende eller glitrende filamenter).
-
Rester fra et tidligere brugt filament, når der skiftes til en anden type (f.eks. PLA med PC, ASA med TPU).
Nødvendigt værktøj
-
Rensenål
-
Tang
-
Et kort stykke filament
-
Varmebestandige handsker
Sikkerhedsråd
Tilfælde 1: Forsøg at ekstrudere under opvarmning
Trin 1: Fjern PrintTool
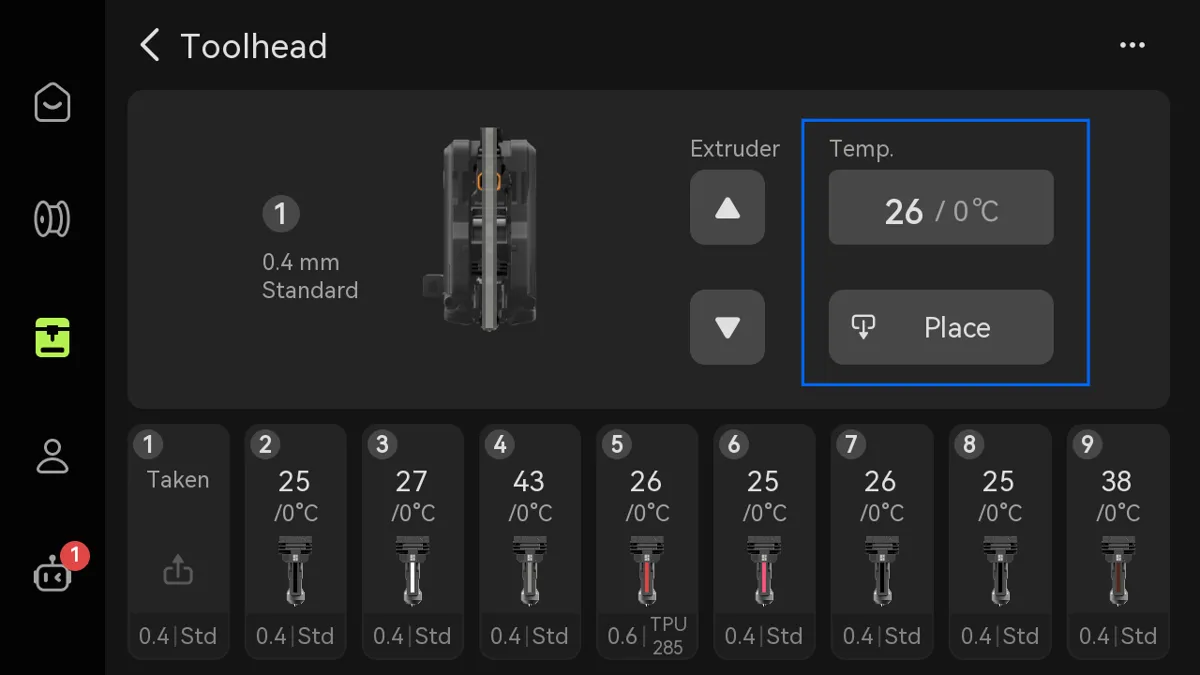
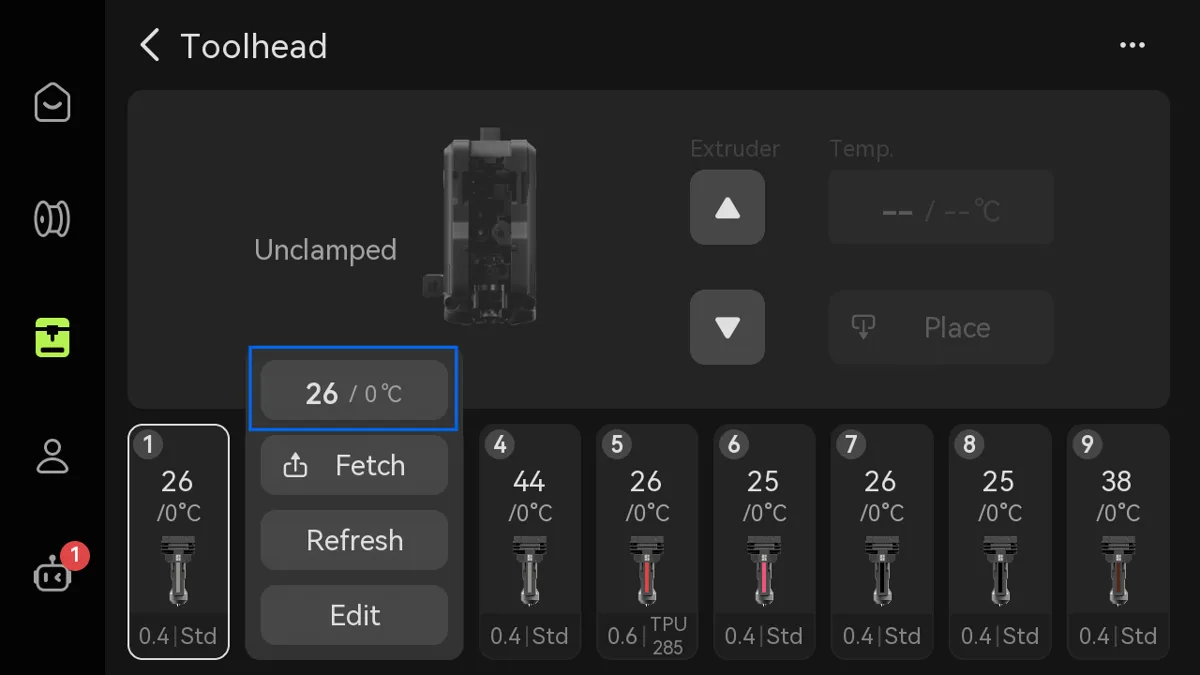
Sæt hotendens temperatur til 0℃, og tryk derefter på 'Nest' på skærmen.
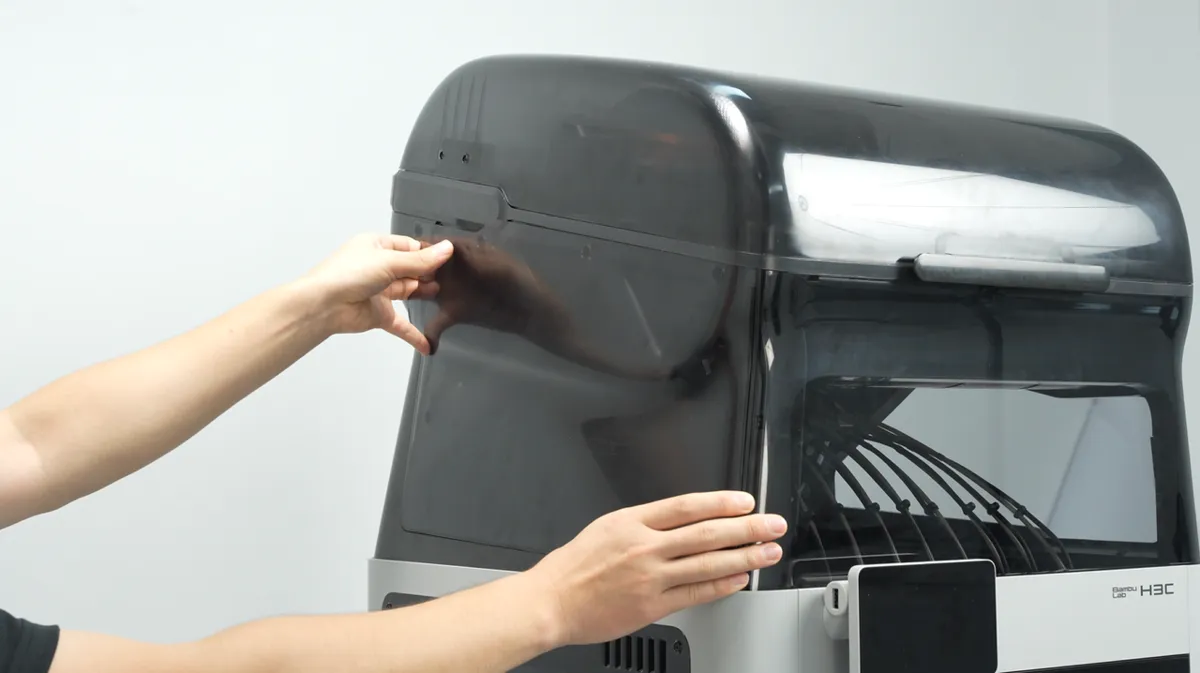
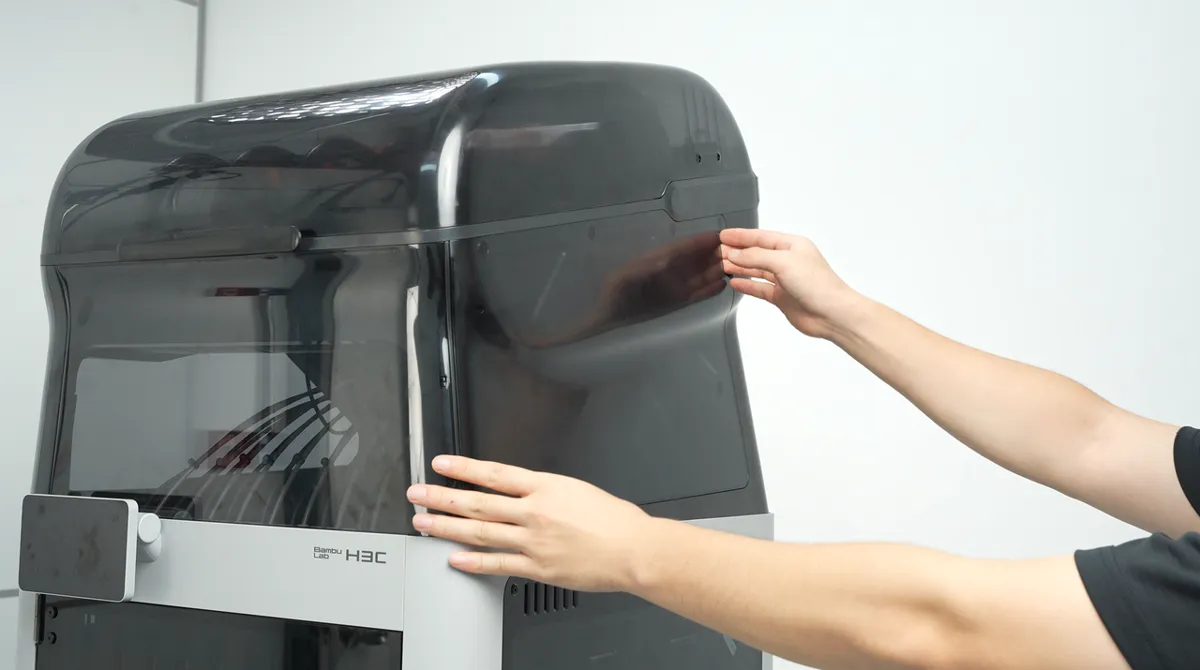
Fjern AMS'ens magnetiske sidedæksel.
 |
 |
Når hotenden er kølet ned til stuetemperatur, skal du tage varmebestandige handsker på og tage fat i den øverste del af PrintTool.
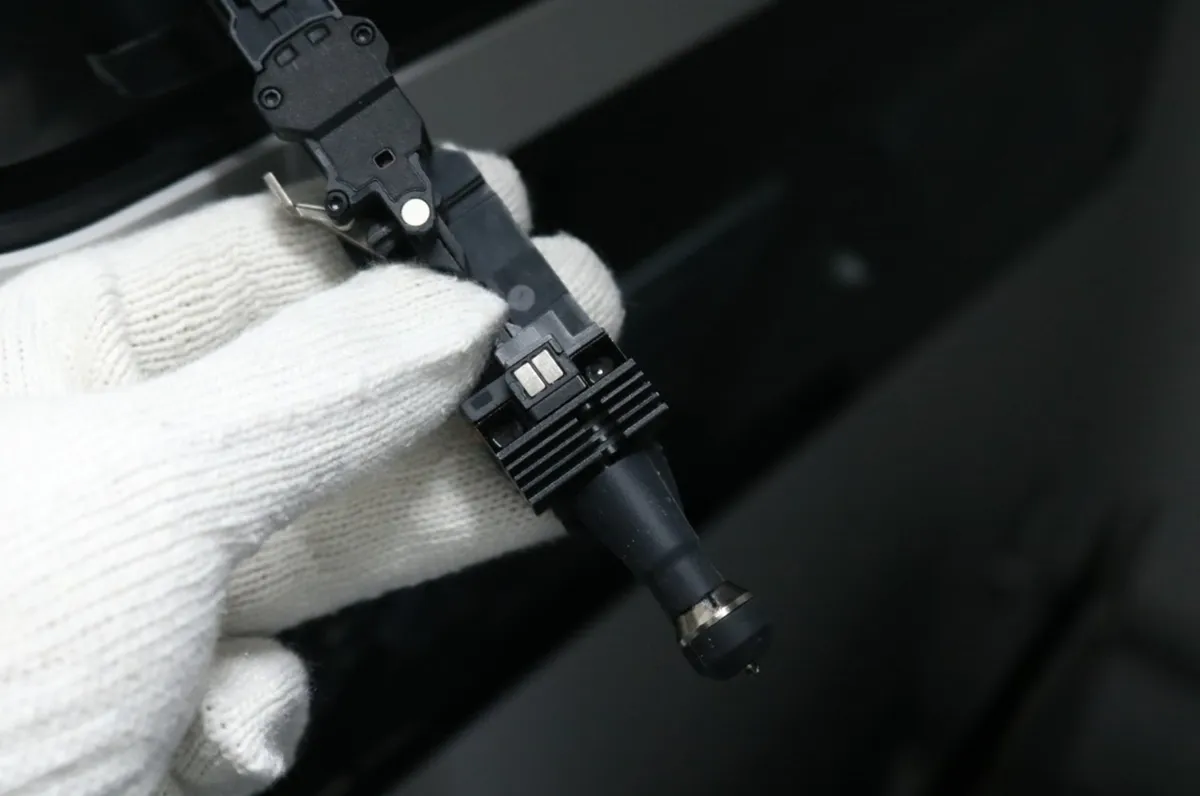
Tryk de sorte låsetapper i siden nedad, og tag filamentrøret af PrintTool.
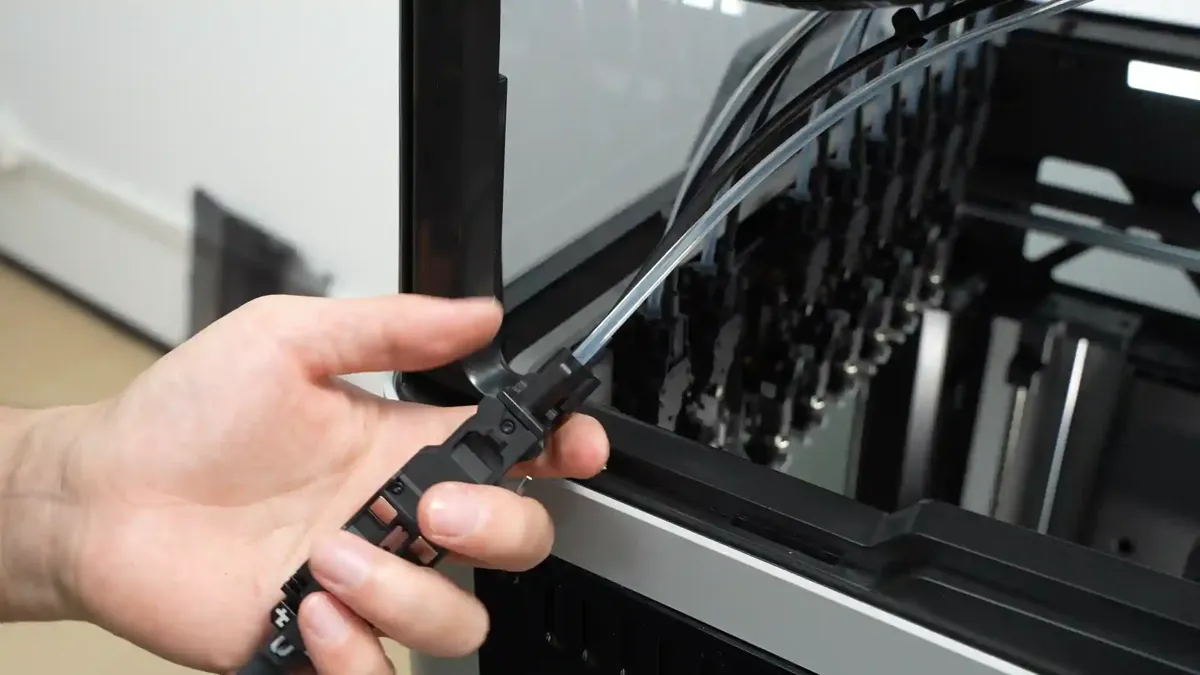
Trin 2: Opvarm hotenden
Hæv hotendens temperatur til lidt over den temperatur, filamentet kræver (for PLA sættes hotendens temperatur til 250℃).
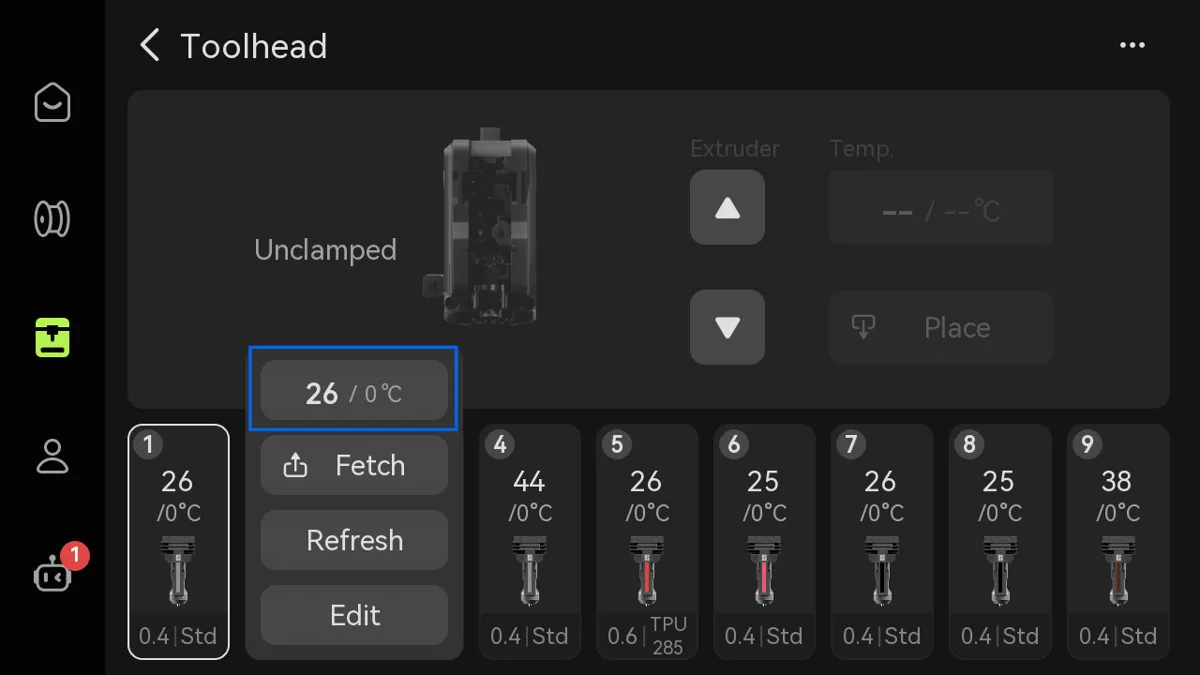
Trin 3: Skub filament ind
Når den indstillede temperatur er nået, skal du føre et stykke filament ind fra toppen og skubbe det nedad.
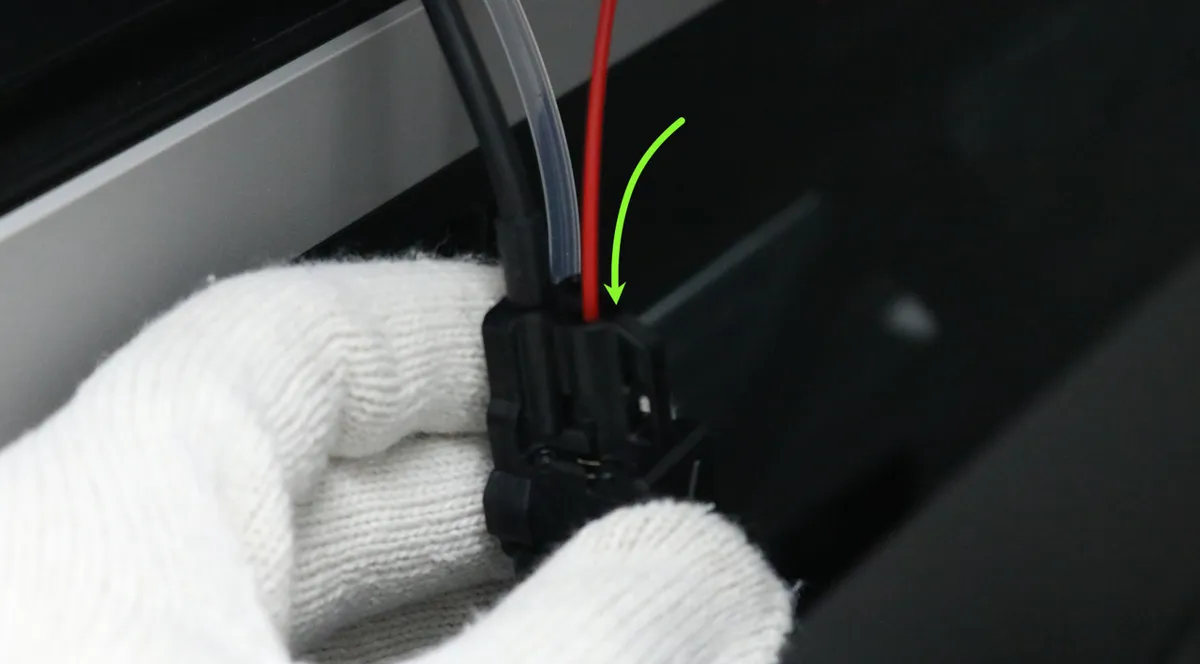
Sørg for, at filamentet kommer ind i hotenden.
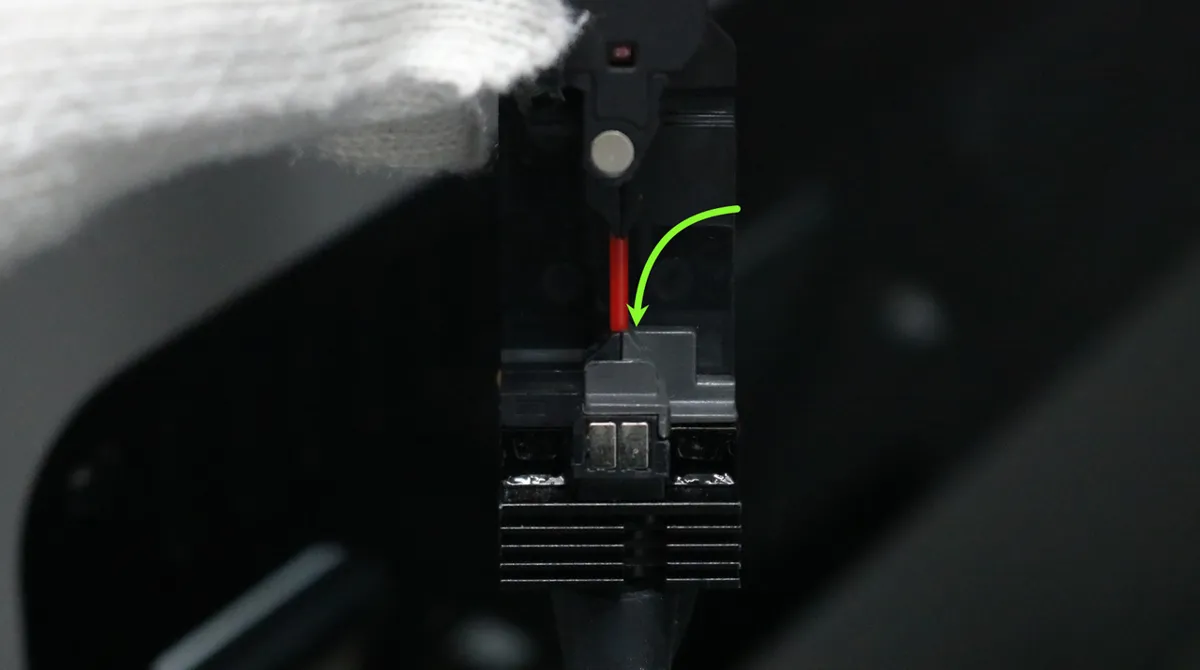
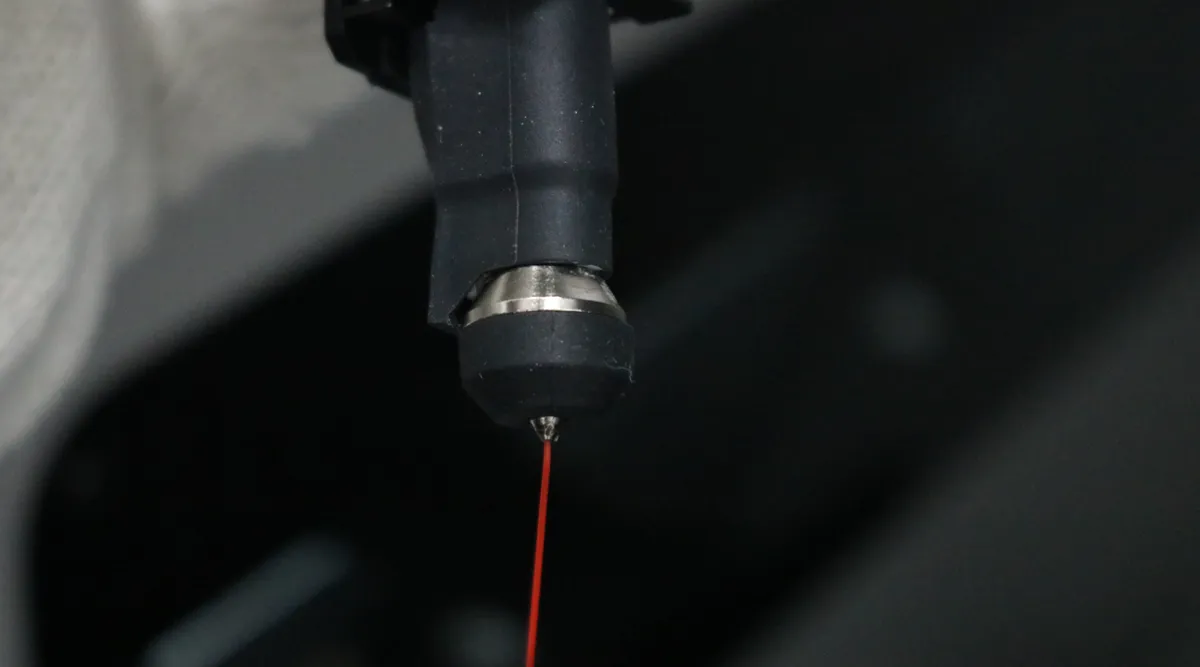
Hold øje med, om det gamle filament bliver ekstruderet helt. Filamentet skal flyde ud i en sammenhængende lige linje som vist nedenfor:
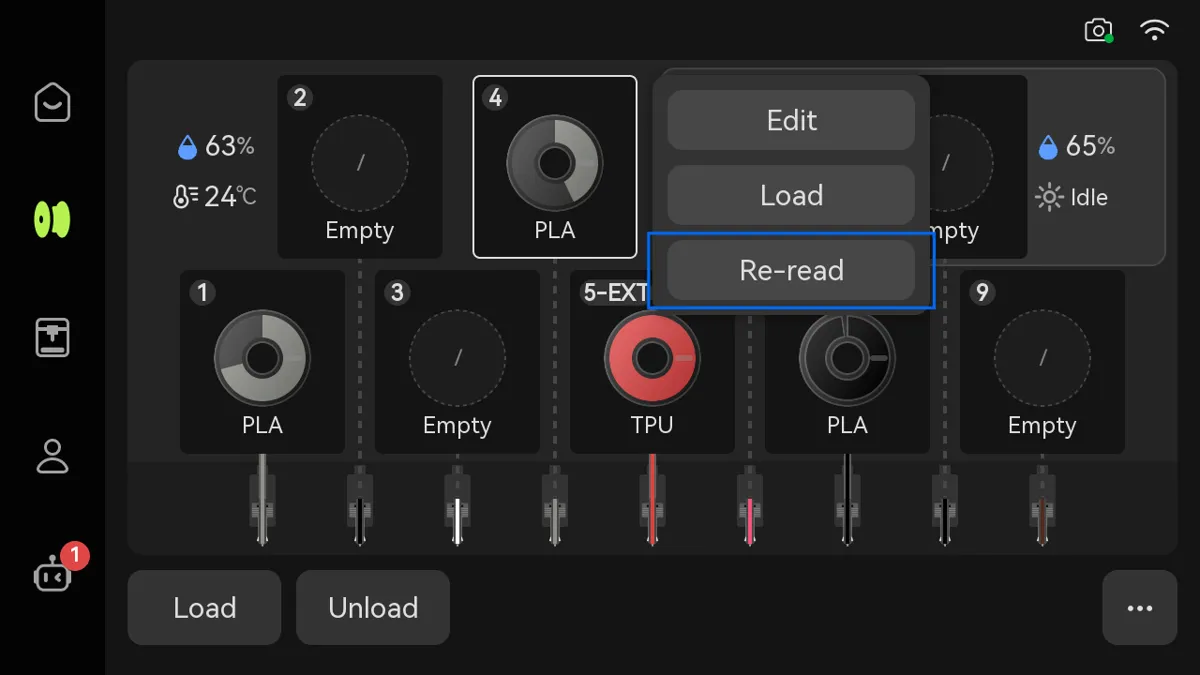
Hvis du ikke kan ekstrudere filament, skal du kontrollere, om filamenttypen er korrekt (f.eks. om den type, der er indstillet på skærmen, svarer til det fysiske filament). Hvis filamentindstillingerne er korrekte, skal du gå videre til næste trin.
Hvis filamentet ekstruderes jævnt, betyder det, at hotenden ikke er tilstoppet, og modstanden kan skyldes andre dele. Kontrollér, om filamentrøret er bøjet, eller om filamentet er viklet sammen.
Tilfælde 2: Urenheder eller partikler inde i hotenden
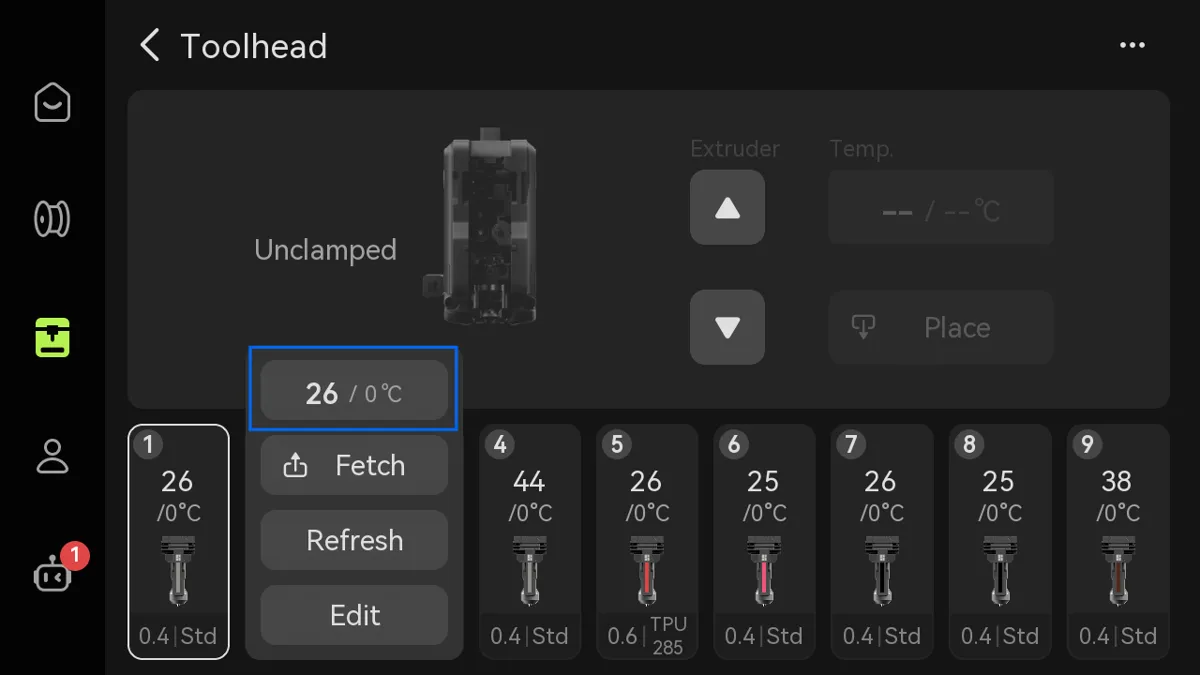
Trin 1: Opvarm hotenden
Hæv hotendens temperatur til lidt over den temperatur, filamentet kræver (med PLA som eksempel sættes hotendens temperatur her til 250°C).
Trin 2: Rens med rensenålen
Sikkerhedsbemærkning: Hvis du er nybegynder eller ikke kender denne fremgangsmåde, anbefaler vi, at du i stedet udskifter den med en ny hotend for at undgå de risici, der er forbundet med rensningen.
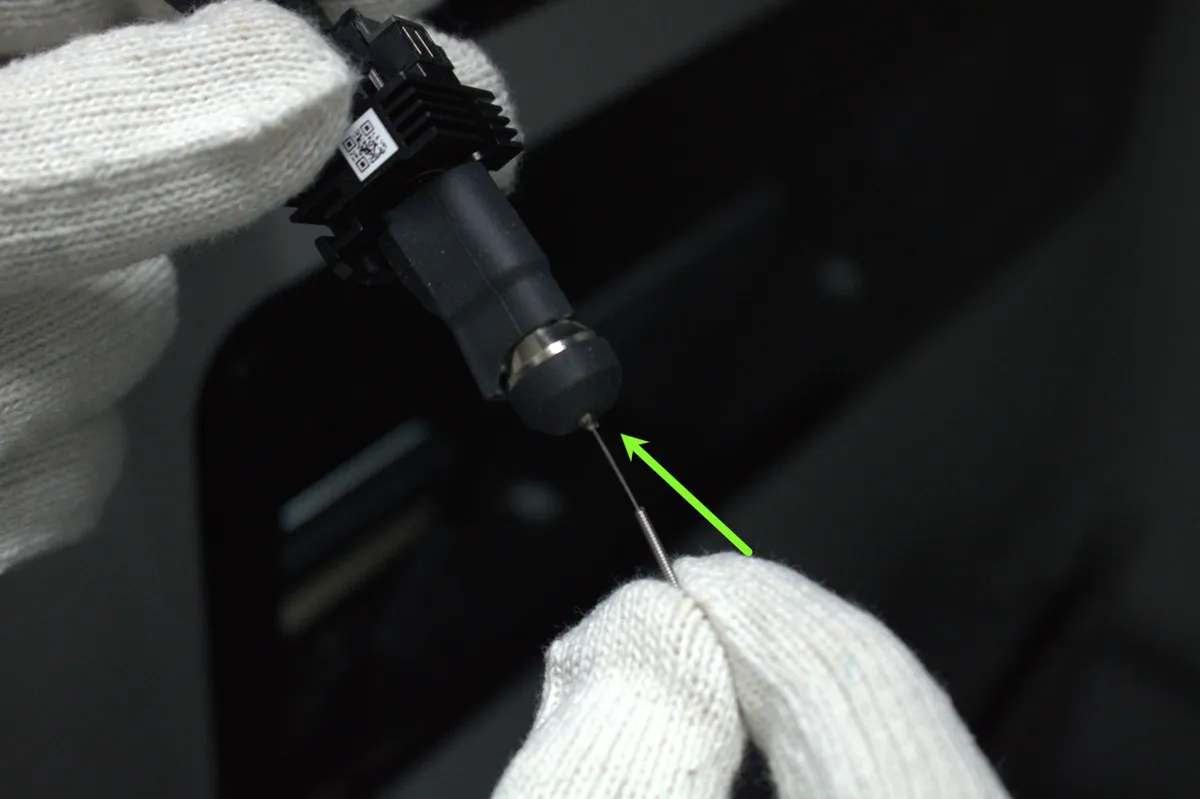
Brug en rensenål til at skubbe en eventuel blokering ind i hotenden.
Når du bruger rensenålen, kan smeltet filament sprøjte ud, når trykket udløses. Bær altid varmebestandige handsker og sikkerhedsbriller, hold hotenden vendt nedad, og ret aldrig dysen mod personer, og kig ikke direkte ind i den, mens du bruger nålen.
Tag et stykke filament, og skub det ind fra toppen af hotenden for at sikre, at filamentet flyder som forventet.
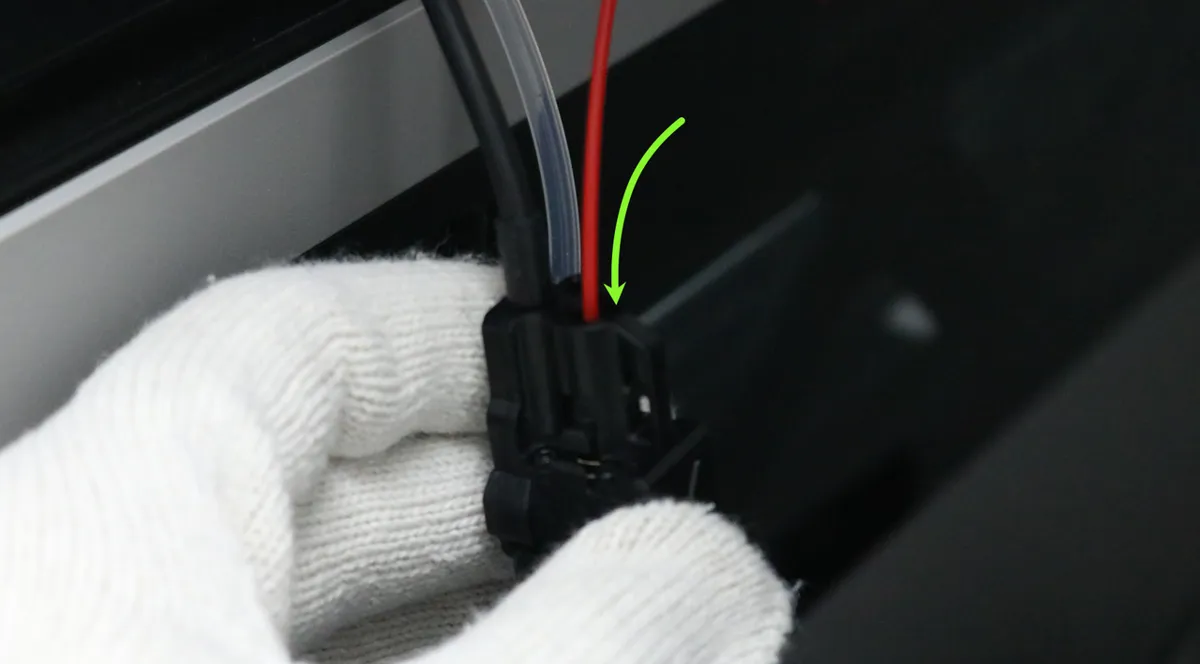
Hvis du stadig ikke kan ekstrudere, kan filamentet være udvidet og have givet en tilstopning. Gå videre til metode 3.
Hvis du kan ekstrudere, skal du sætte printhovedet tilbage i holderen og udføre en cold pull.
Trin 3: Cold pull
Tryk på Settings > Maintenance > Hotend Cold Pull Maintenance på skærmen for at starte cold pull-vedligeholdelsen. Du kan læse mere om cold pull her: Guide til cold pull af dysen på H3C.
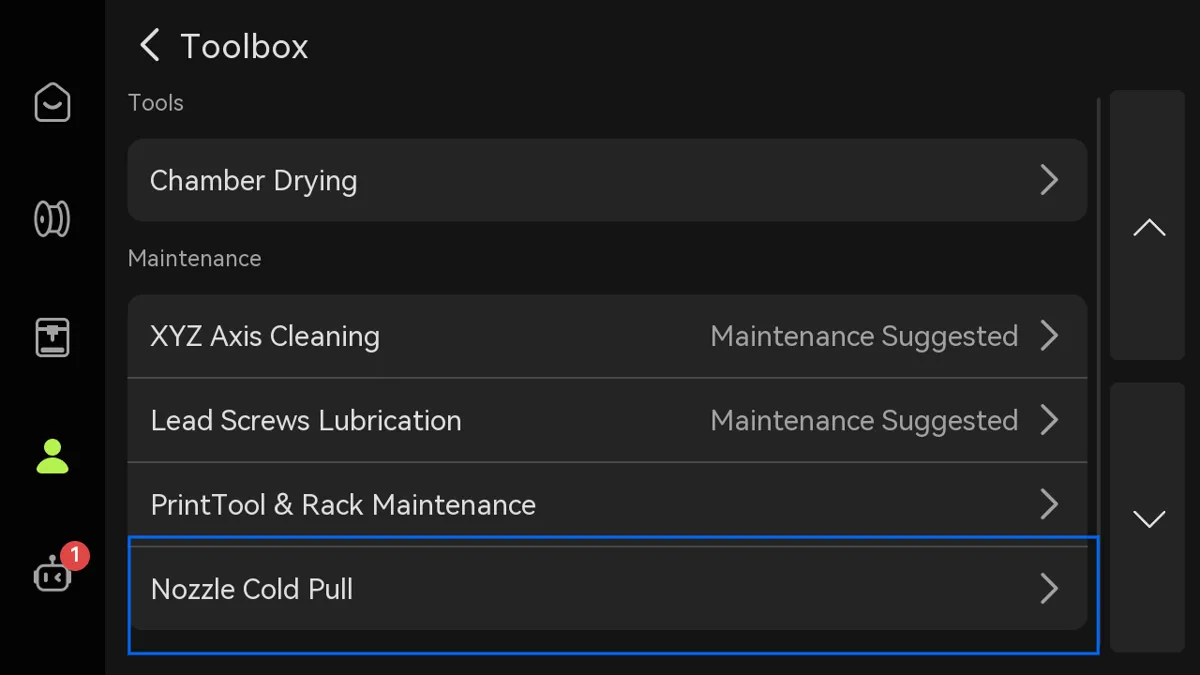
Tilfælde 3: Filament udvidet i hotenden giver tilstopning
Tryk først på det øverste håndtag til filamentkniven.
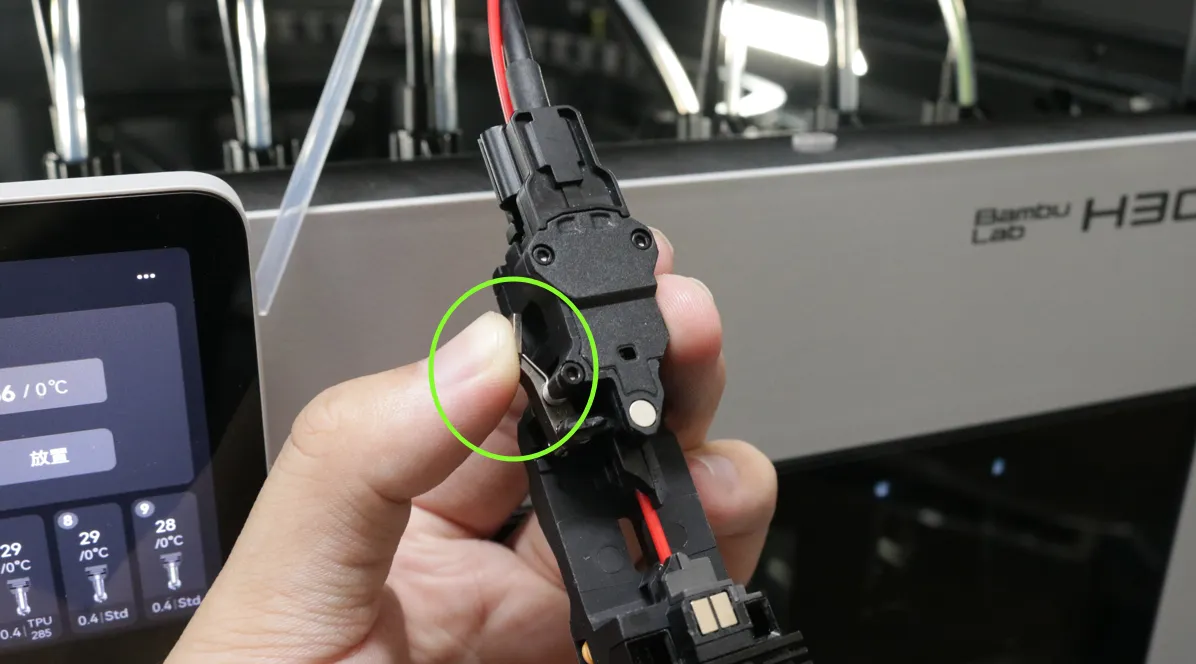
Efter at filamentet er skåret over, kan filamentknivens klinge sidde fast. Tryk på det nederste håndtag for at nulstille den og undgå fejl ved ilægning og udtagning.
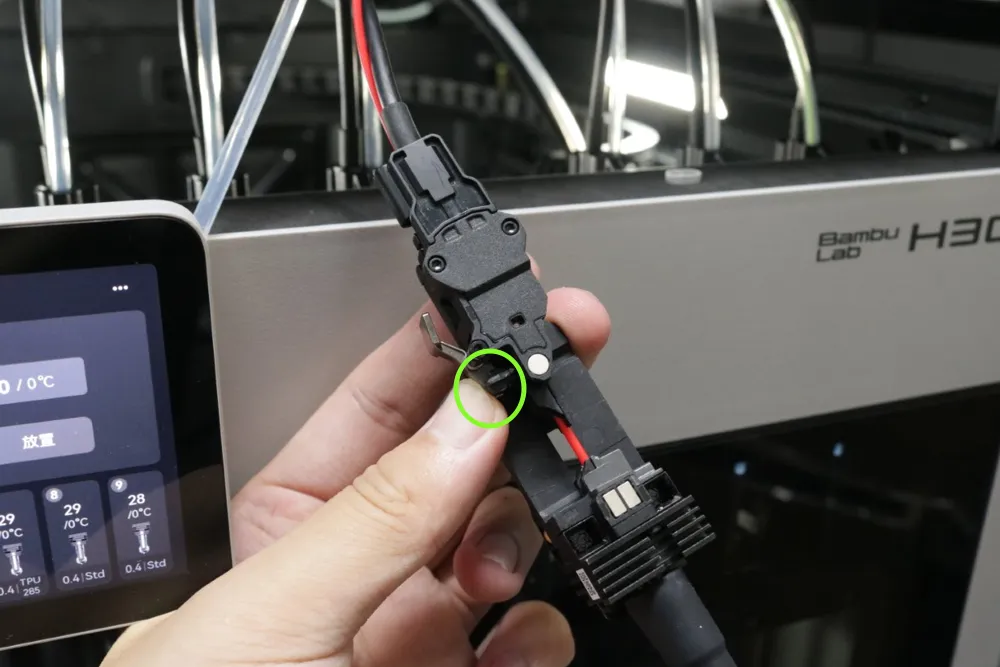
Klip filamentet over på midten med en skævbider, og træk derefter den øverste del ud.
Hotenden skal opvarmes til printtemperaturen via skærmen (f.eks. 220 ℃ for PLA).
Træk det derefter forsigtigt ud med en pincet.
Forsigtig: Hotenden er stadig varm på dette tidspunkt. Bær altid varmebestandige handsker under arbejdet for at undgå forbrændinger.
Hvis hotenden er stærkt tilstoppet, og filamentet ikke kan trækkes ud med skævbideren, er det nødvendigt at udskifte hotenden med en ny.
Kontrollér funktionen
Tilslut filamentrøret igen, læg filament i, og test ekstruderingen. Hvis du stadig ikke kan ekstrudere eller har underekstrudering, skal du gentage rensningen af hotenden flere gange. Hvis du ikke opnår normal ekstrudering efter flere forsøg, skal du udskifte hotenden.
Afsluttende bemærkninger
Vi håber, denne vejledning var nyttig. Hvis den ikke løser dit problem, kan du oprette en supportsag direkte hos Bambu Lab, så hjælper de dig videre.
Denne guide er oversat og bearbejdet til dansk fra Bambu Labs officielle vejledning. Se den originale guide hos Bambu Lab →
← Tilbage til H3C-guidesRelaterede guider
Flere H3C-guides om fejlfinding
- H3C: fjern filamentstop og knækket filament i AMS 3H
- Fejlfinding af tilstopning på H3C: ekstruderingsmodstand og luftprint
- H3C: sådan rengør du ekstruderens tandhjul i værktøjshovedet
- H3C: fejlfinding af filamentsensoren i PrintTool
- Bedre første lag på H3C: test, justering og kalibrering
- Reparér stopperen til filamentkniven på H3C
- H3C: rengøring af værktøjsholderen for filamentrester
- H3C fejlfinding af strømkredsløb: printeren tænder ikke eller virker ikke
