Bedre første lag på H3C: test, justering og kalibrering
Overblik
Printkvaliteten i første lag har direkte betydning for modellens vedhæftning, printets stabilitet og kvaliteten af de efterfølgende lag. Hvis hotenden er for langt fra printpladen, bliver linjerne i første lag spredte. Hvis den er for tæt på, overlapper linjerne og ser ud til at flyde over. Denne guide hjælper dig med hurtigt at afgøre, om første lag ligger for højt eller for lavt, og fører dig gennem grundlæggende kalibrering og kontrol, så du kan printe normalt igen.
Kendetegn ved et godt første lag
Et ideelt første lag har ingen synlige mellemrum og ingen ophobning af overskydende materiale. Under faktisk print kan der dog opstå små ujævnheder i første lag, for eksempel let varierende linjebredde eller små rynker, på grund af variationer i vedhæftningen til printpladen eller trådning af filamentet. Det er typisk normalt og påvirker som regel ikke det endelige printresultat.
Hvis for eksempel kun omkring 10 % af første lags areal viser let varierende linjebredde eller små rynker, mens resten af arealet er printet fladt, påvirker det som regel ikke printets succesrate eller kvaliteten af det færdige emne nævneværdigt. Så længe vedhæftningen generelt er normal, og det ikke påvirker en stabil opbygning af de efterfølgende lag, kan det betragtes som et acceptabelt første lag.
Første lag af høj kvalitet
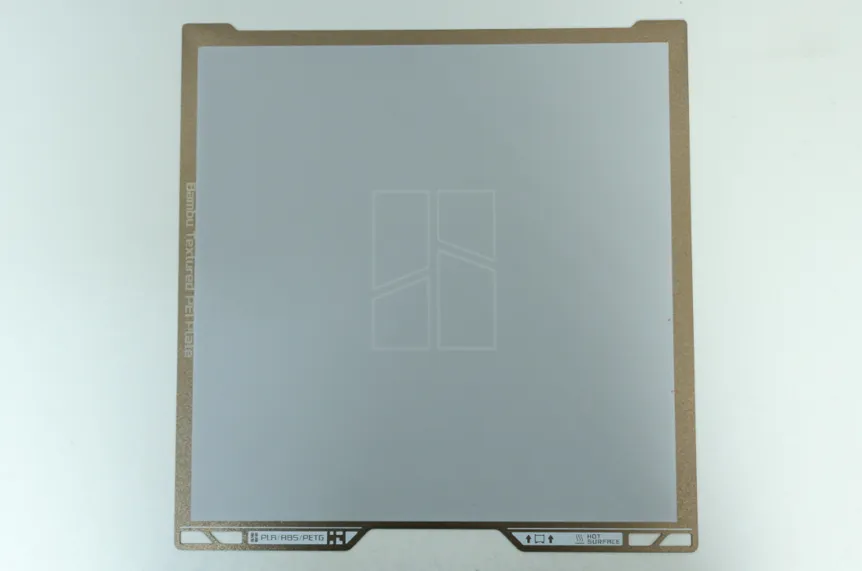
Godt første lag
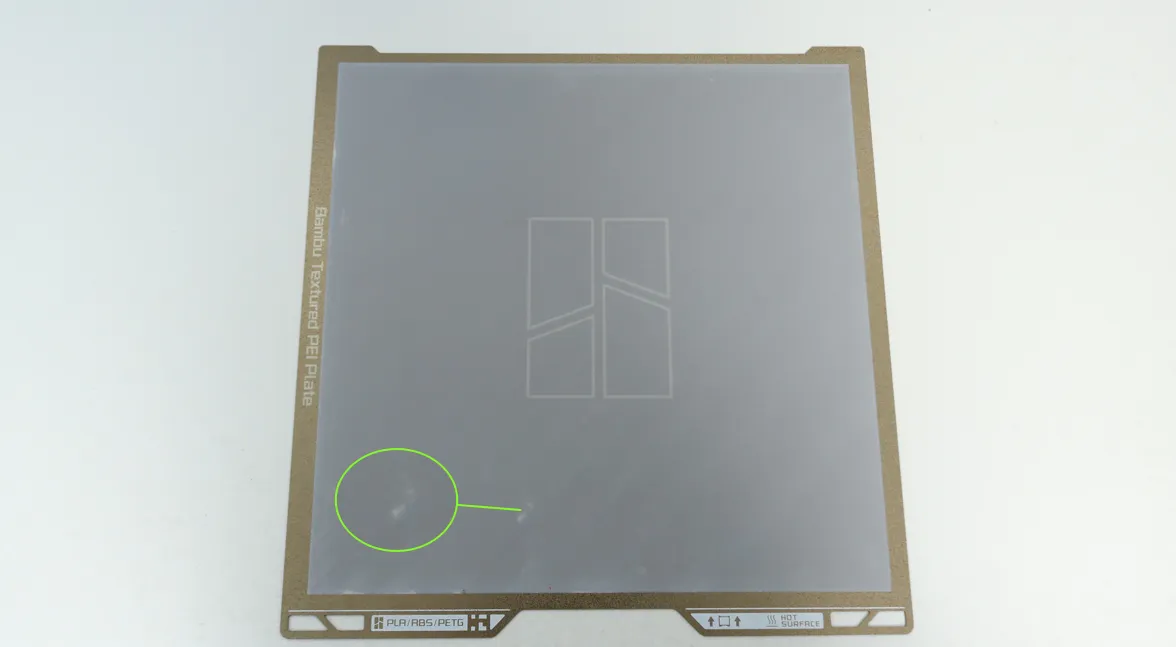
Kontrol med testprint
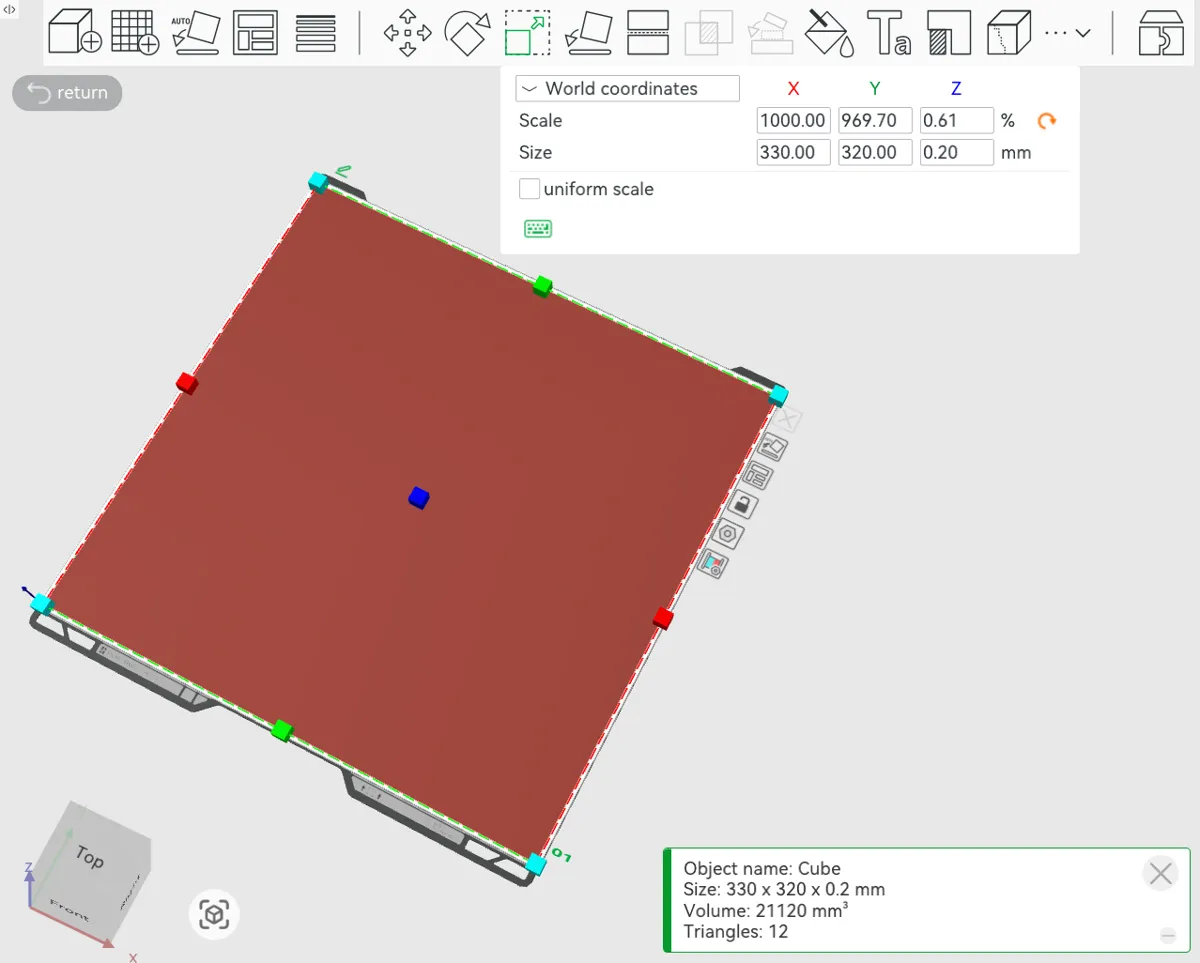
Opret en model til første lag
Tilføj en terning eller en cylinder i slicersoftwaren.
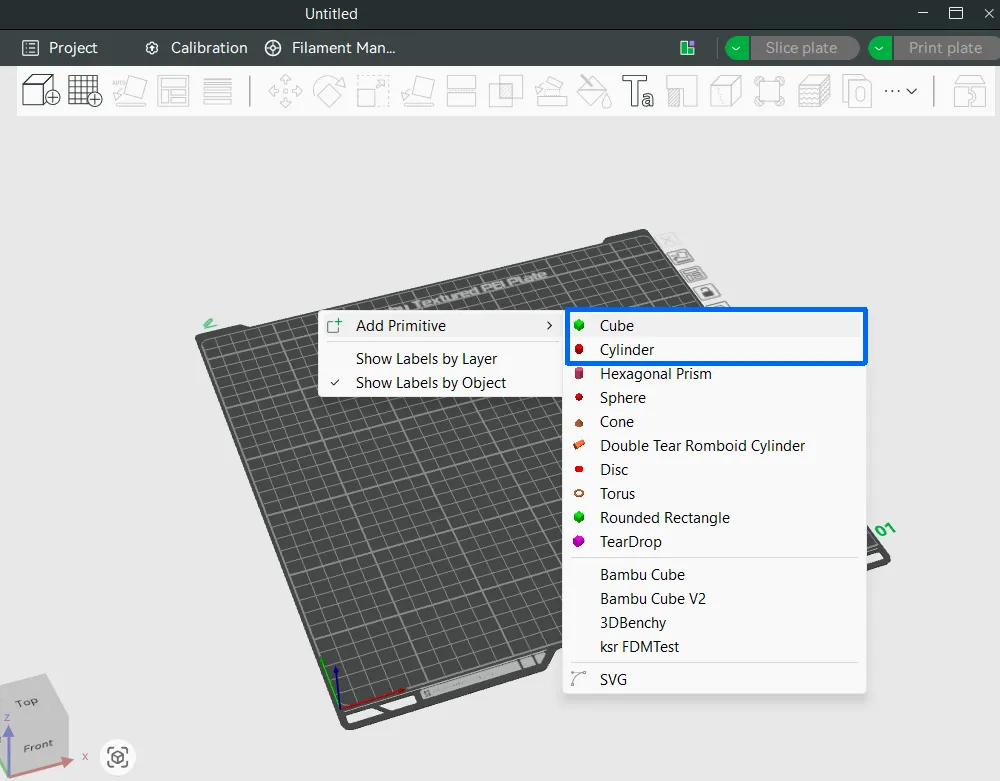
Ændr modellens størrelse til 330*320*0.2 mm.
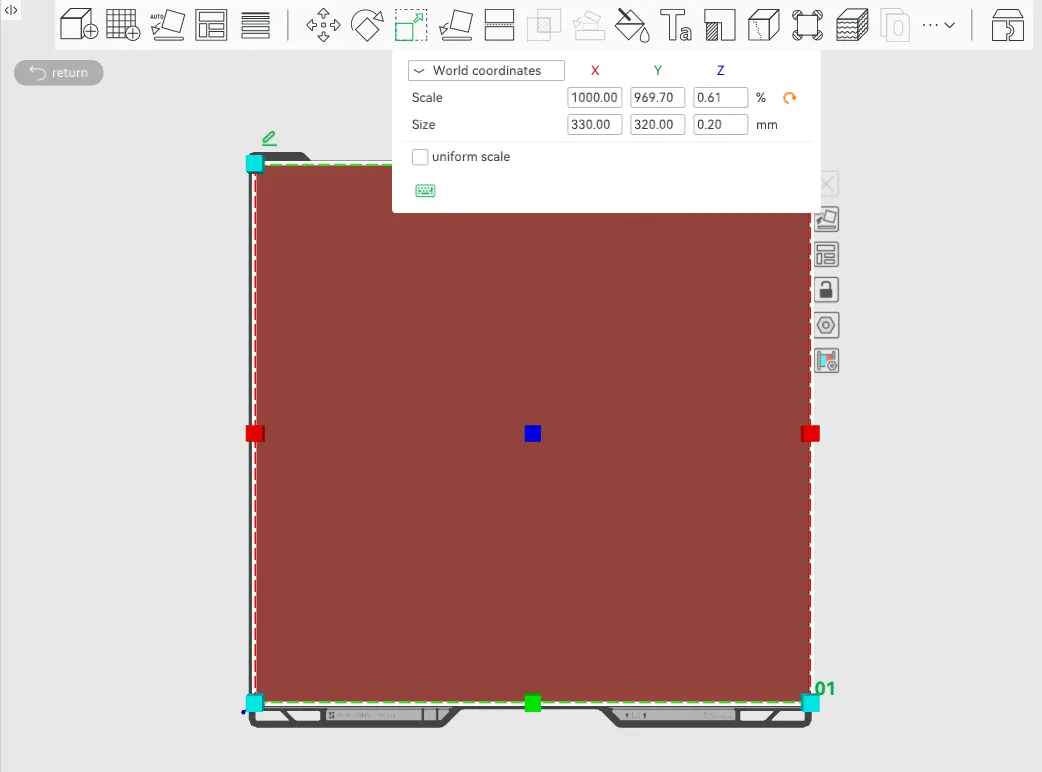
Reducér højden på Z-aksen til 0.2mm (første lags højde), og start printet.
Bemærk: Hold nøje øje med printet, så hotenden ikke ridser printpladen, fordi den kommer for tæt på.
Kontrollér printresultatet
Ud fra resultatet af første lag kan du afgøre, om fejlen skyldes, at hotenden er for langt fra eller for tæt på printpladen, eller om printpladens overflade er snavset.
- Hotenden er for tæt på printpladen
Hvis der er tydelig materialeophobning eller rynker i første lag, skal du kontrollere, at alle komponenter er korrekt monteret, og sikre, at der ikke ligger fremmedlegemer under printpladen. Når du har udelukket fejl, skal du udføre en automatisk bordnivellering.
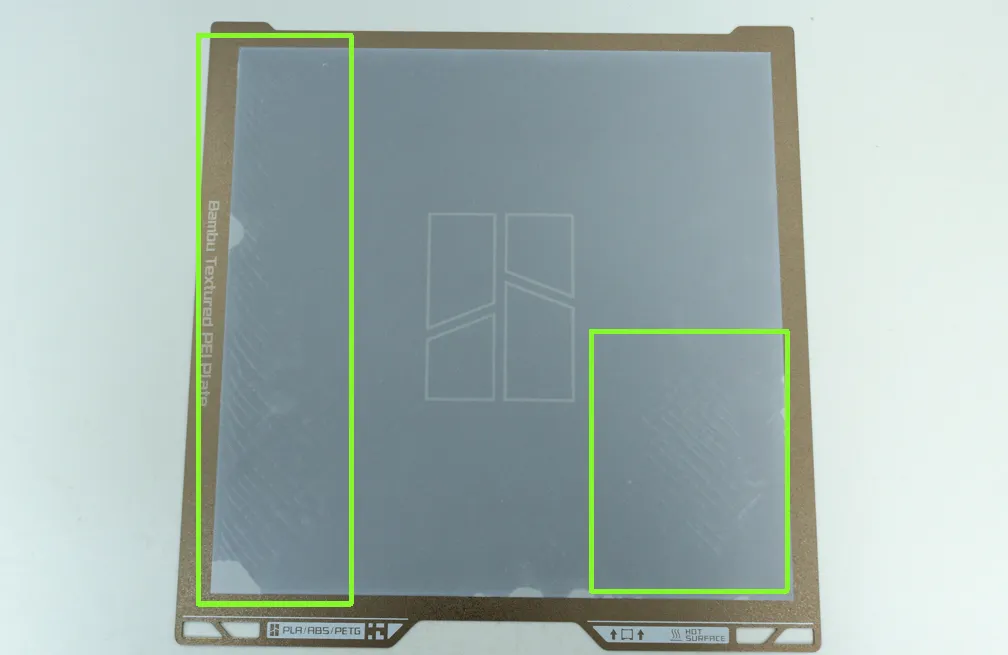
Bemærk: Fænomenet kan også skyldes et for højt indstillet flowforhold. Det anbefales at bruge standardparametrene for officielt filament til at kontrollere første lag eller at kalibrere flowforholdet på forhånd.
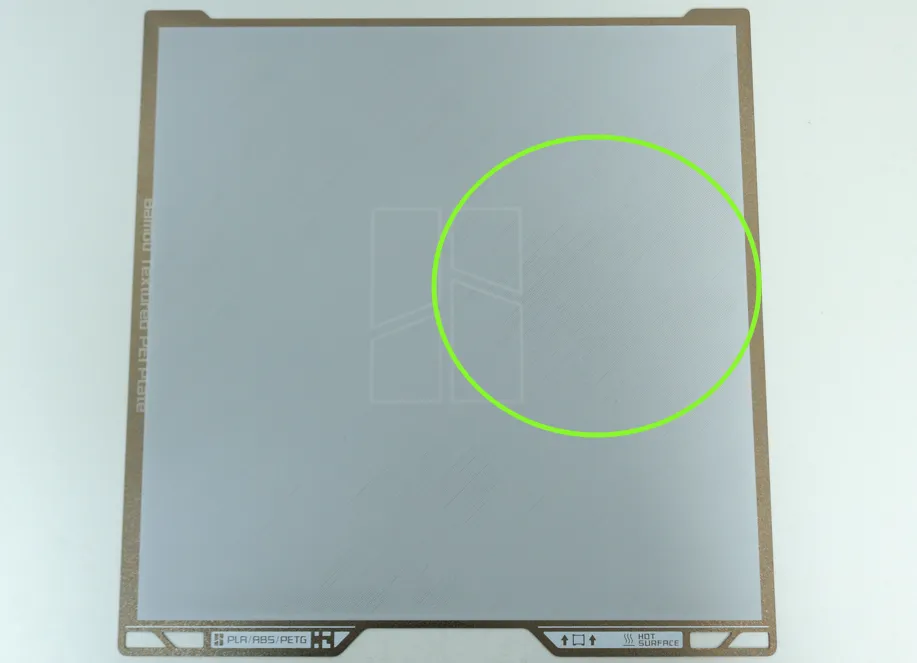
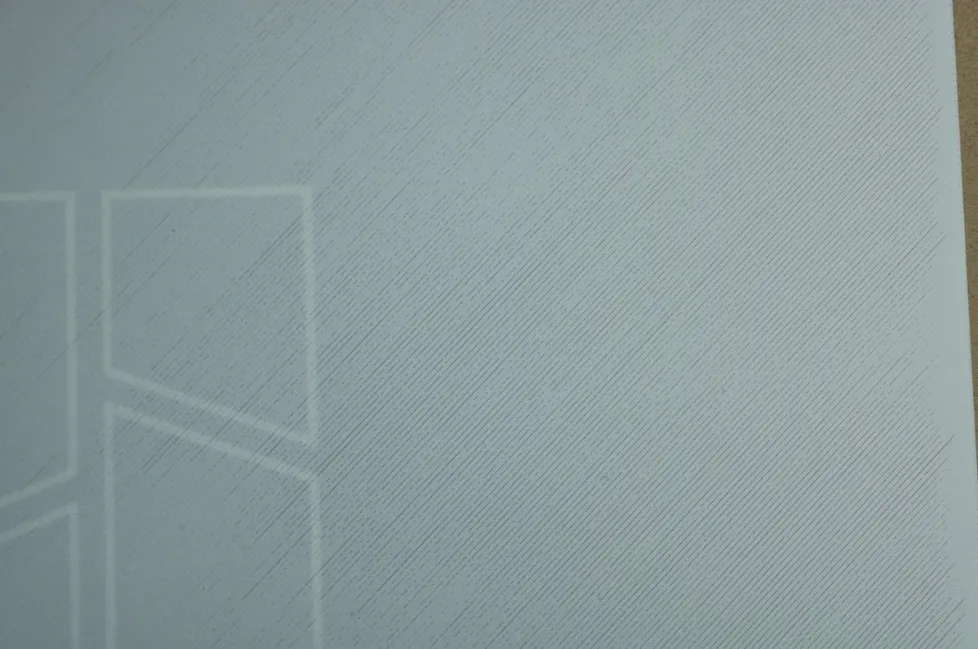
- Hotenden er for langt fra printpladen
Et første lag, der ligger for højt, og en snavset printplade kendetegnes ved store områder med spredte, uregelmæssige linjer. Det anbefales at rengøre printpladen og udføre Auto Bed Leveling.
 |
 |
Justering
Kontrollér monteringen af komponenter
- Kontrollér, at filamentrørene til hver kanal er korrekt adskilt og uafhængige af hinanden. Hvis de er viklet ind i hinanden, skal du rette dem, så de er adskilt.
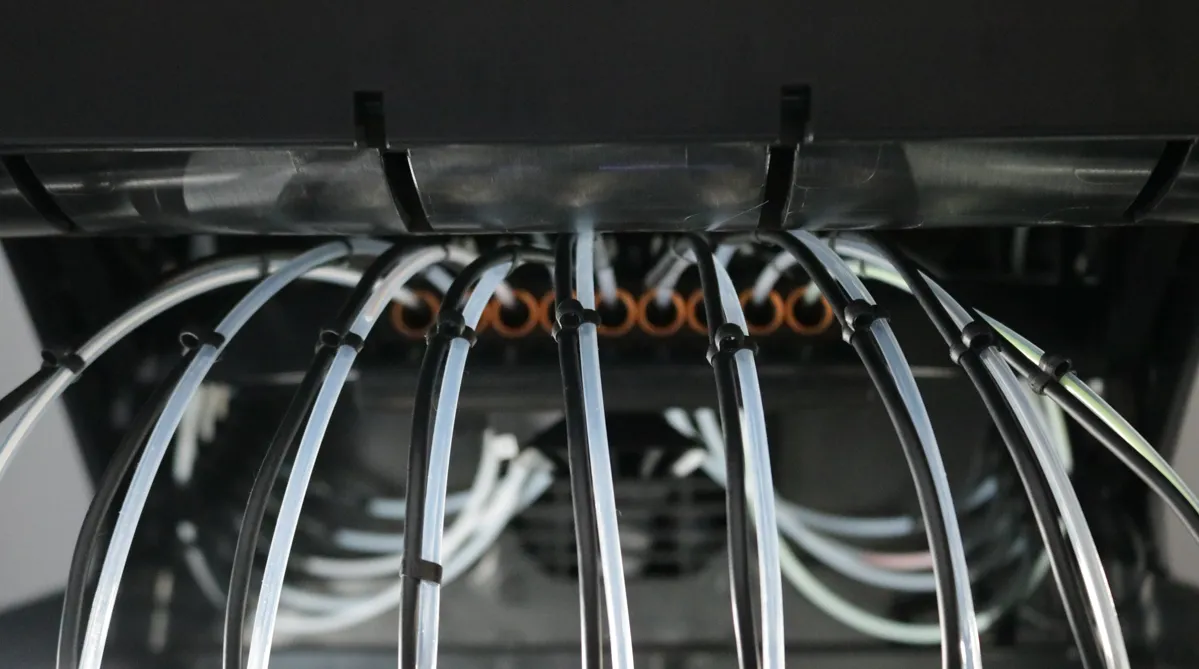
Prøv at trække i filamentrøret for at sikre, at slæden kan køre helt ud. Hvis den ikke kan køre helt ud, skal du kontrollere for fremmedlegemer eller forhindringer.
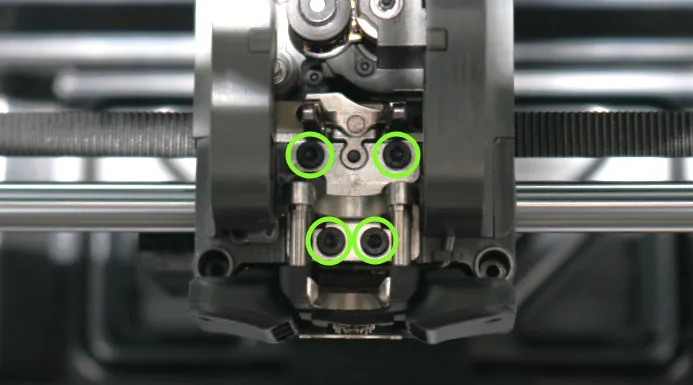
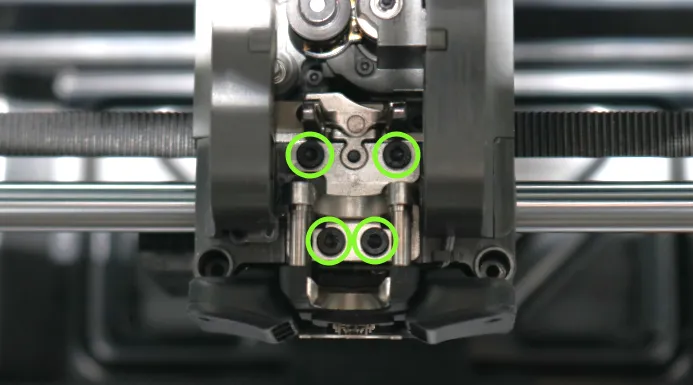
- Hvis de 4 fastgørelsesskruer i værktøjsholderens slids er løse, påvirker det hvirvelstrømssensorens måling og forstyrrer dataene under bordnivellering og homing.
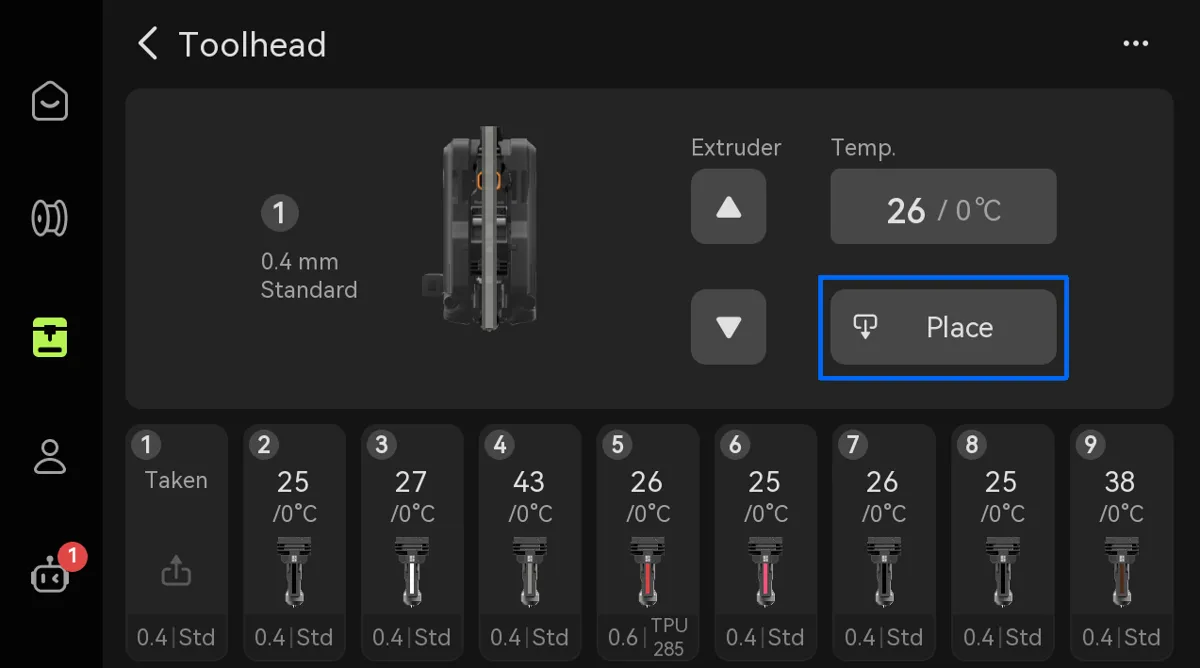
Sæt det værktøj, der er i brug, på plads.
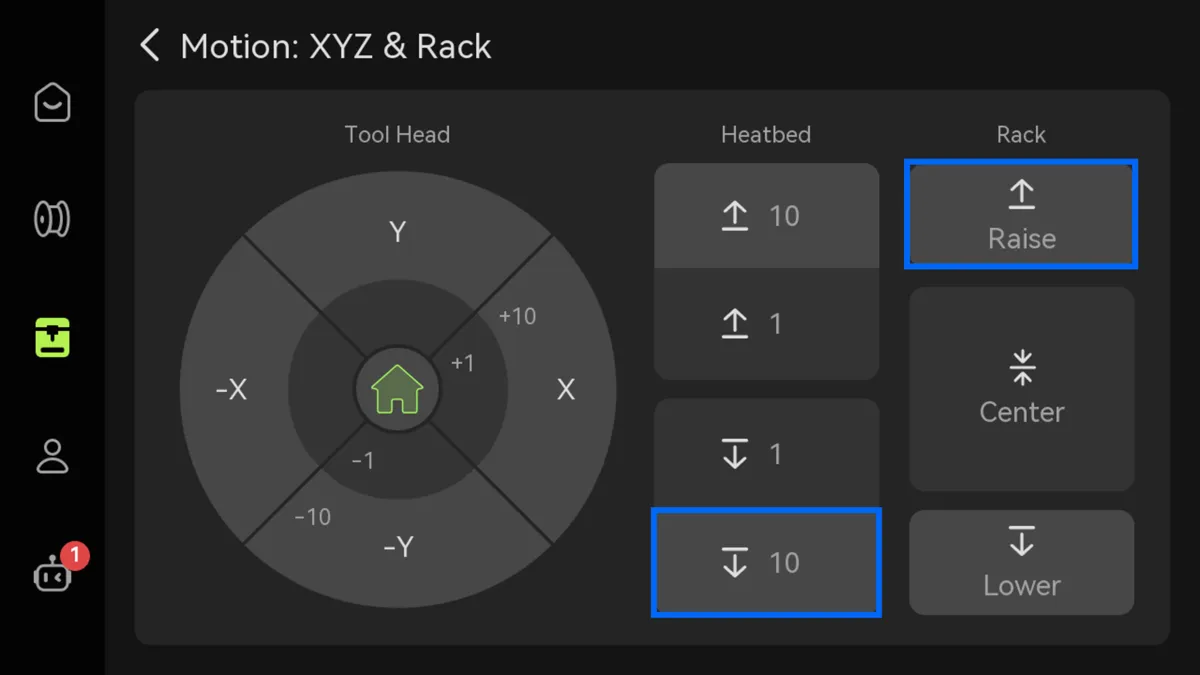
Sænk printpladen, og hæv portalen, så det bliver lettere at udføre de næste trin.
Brug H2.0 skruetrækkeren til at spænde de 4 skruer i positioneringssporet. Hvis skruerne ikke var løse i forvejen, kan du gå videre til næste trin.
Bordnivellering
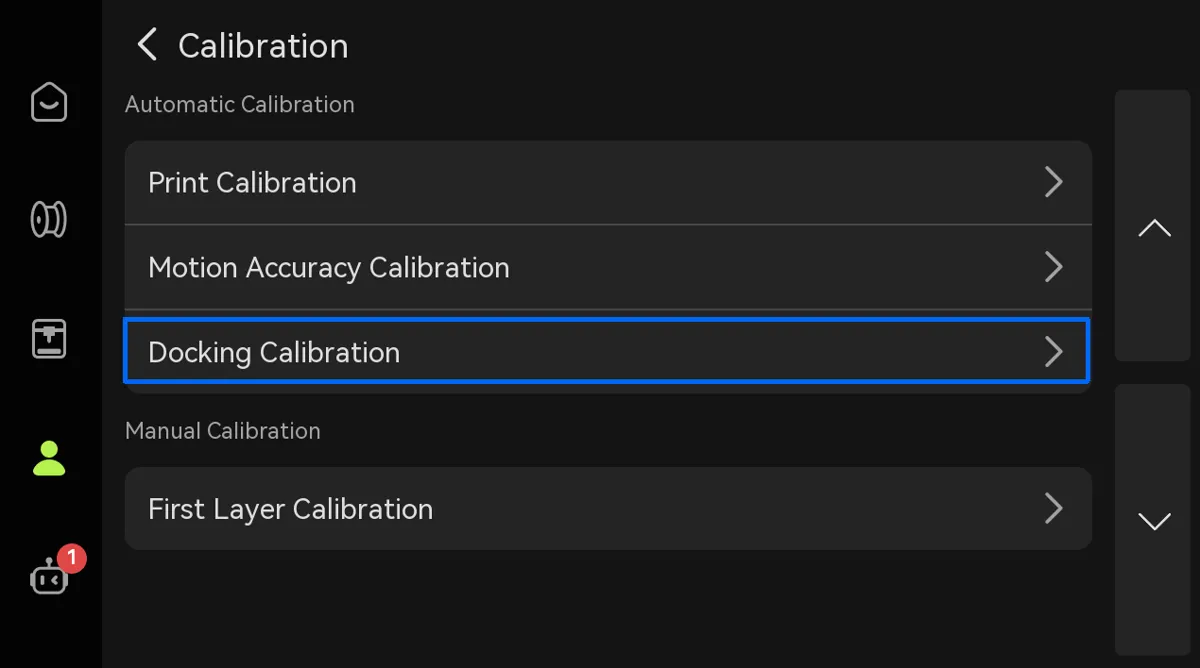
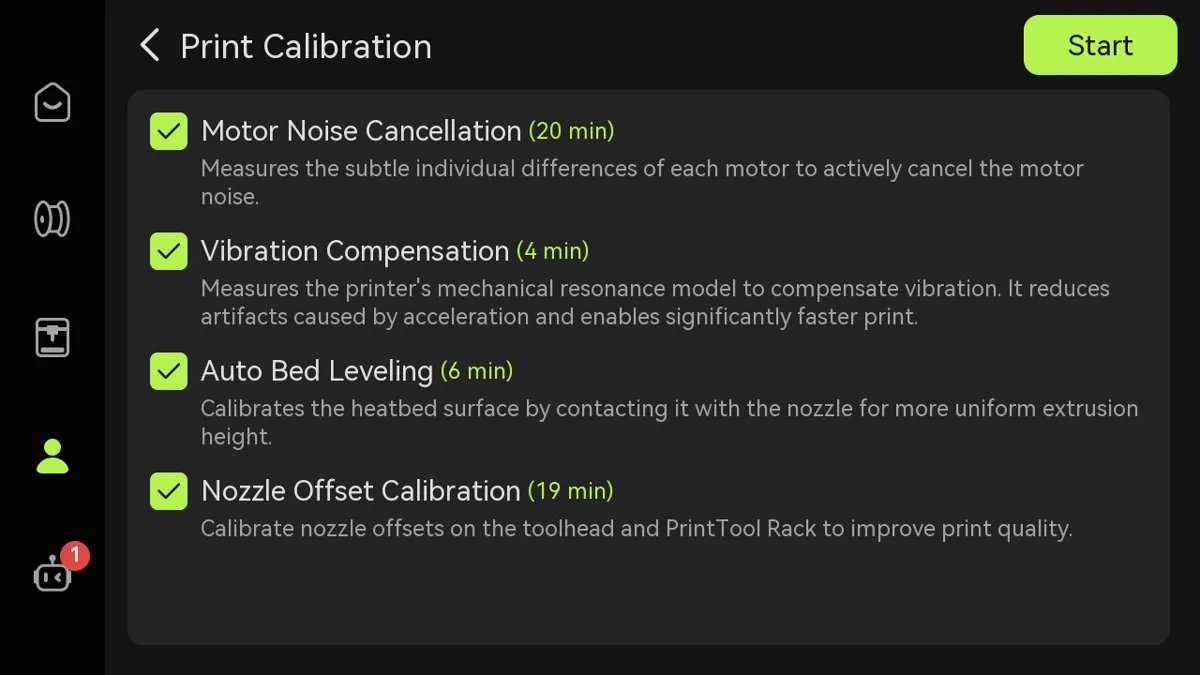
Ved at køre Docking Calibration og bordnivellering igen opdateres enhedens data, så du undgår uregelmæssigheder og forstyrrelser.
 |
 |
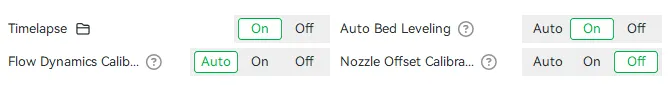
Det anbefales også at aktivere automatisk bordnivellering, før du starter et print.
Rengør printpladen
Sørg for, at der ikke ligger fremmedlegemer eller filamentrester mellem printpladen og det magnetiske underlag, da de kan give lokale forhøjninger.
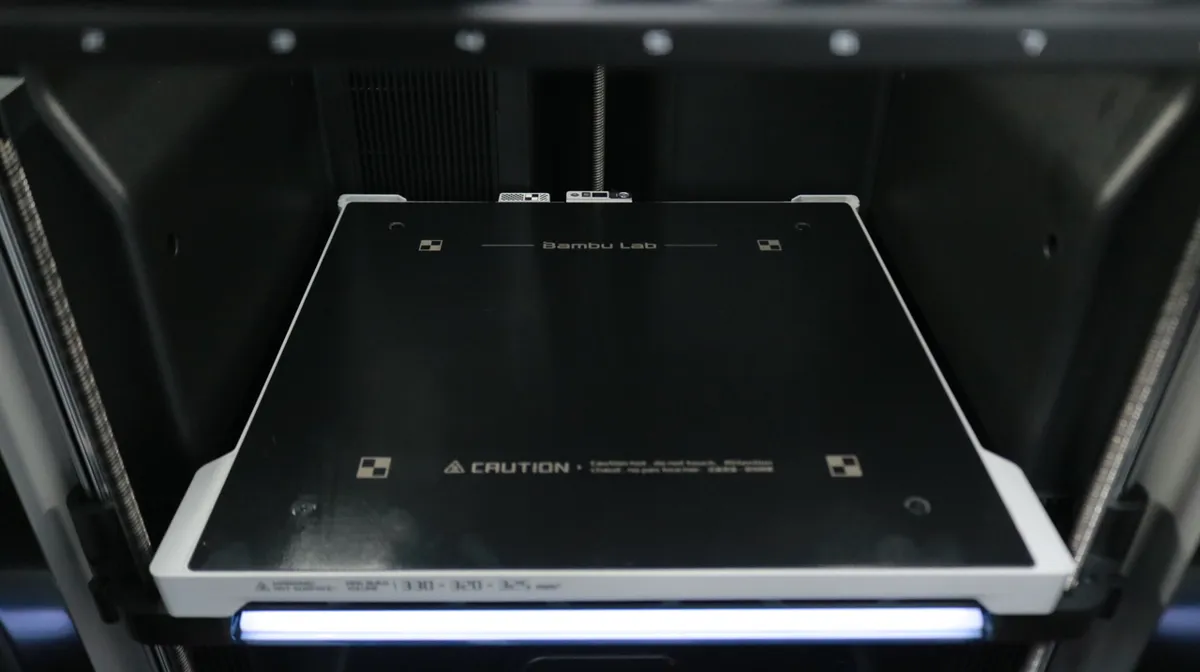
Når kontrollen er færdig, skal du rengøre printpladen efter rengøringsguiden til Textured PEI Plate, så overfladen er ren og fri for urenheder. Når rengøringen er færdig, skal du køre et print af første lag for at kontrollere den aktuelle printkvalitet.
Kalibrering på skærmen
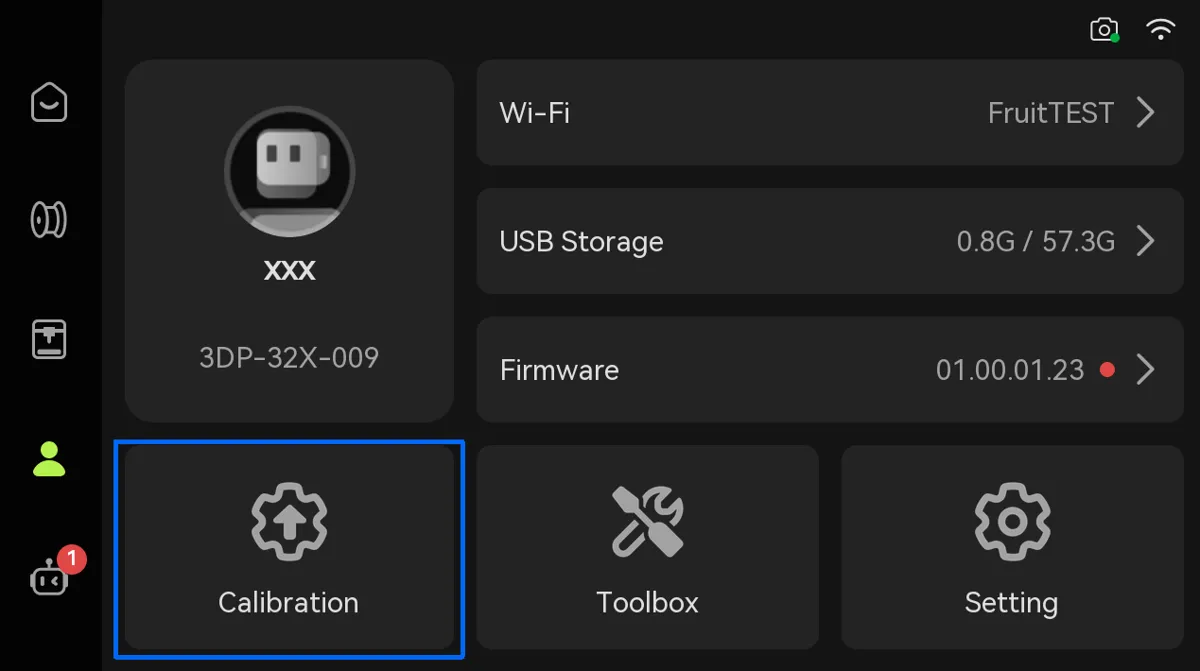
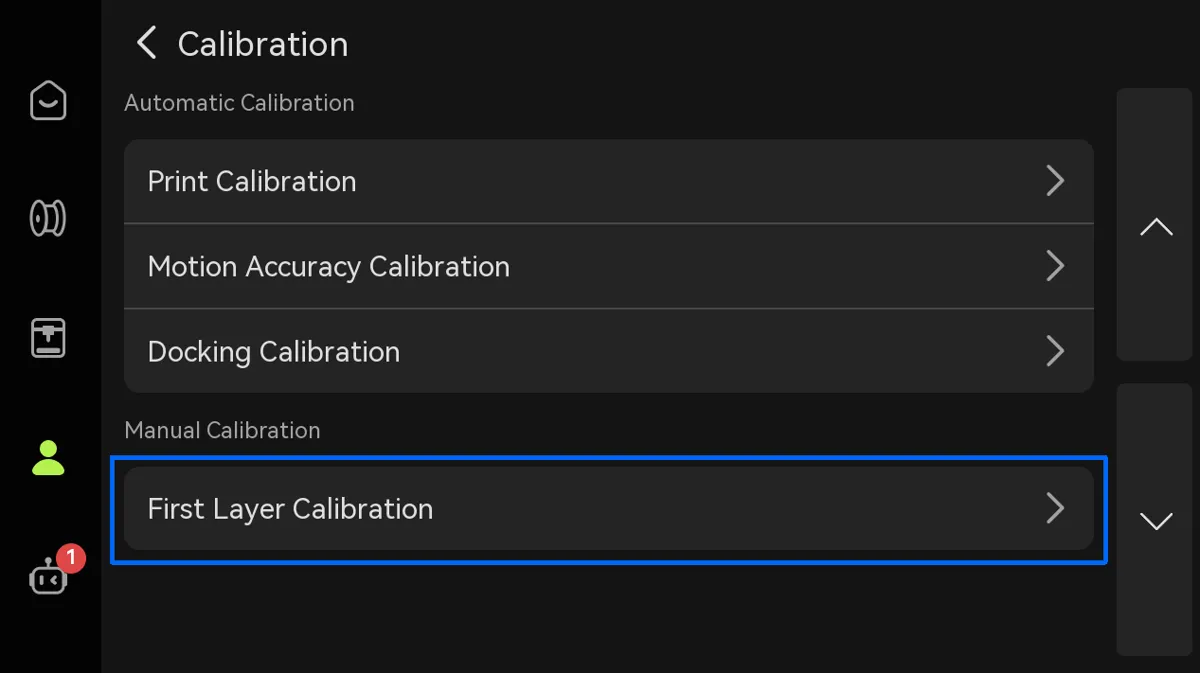
Hvis første lag stadig ikke kan printes korrekt under ovenstående forhold, kan du udføre en kalibrering af første lag på skærmen.
- Gå til Calibration > First Layer Calibration
 |
 |
- Sammenlign med det aktuelle printresultat. Hvis første lag ligger for højt, kan du finjustere kalibreringsværdien i negativ retning med 0.010 mm ad gangen og derefter trykke på Confirm.
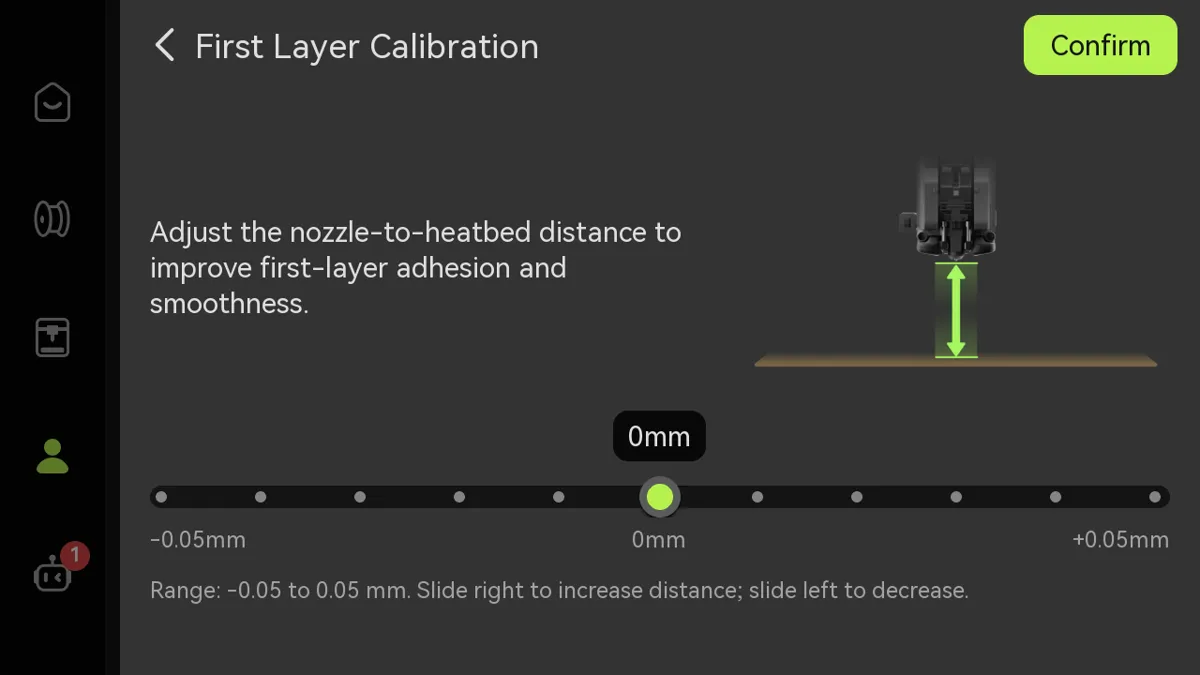
- Print derefter testmodellen igen, indtil kvaliteten af første lag lever op til dine forventninger.
Afsluttende bemærkninger
Vi håber, denne vejledning var nyttig. Hvis den ikke løser dit problem, kan du oprette en supportsag direkte hos Bambu Lab, så hjælper de dig videre.
Denne guide er oversat og bearbejdet til dansk fra Bambu Labs officielle vejledning. Se den originale guide hos Bambu Lab →
← Tilbage til H3C-guidesRelaterede guider
Flere H3C-guides om fejlfinding
- Reparér stopperen til filamentkniven på H3C
- H3C: rengøring af værktøjsholderen for filamentrester
- H3C fejlfinding af strømkredsløb: printeren tænder ikke eller virker ikke
- Filament i knude på H3C: sådan løser du sammenfiltret filament
- Sådan renser du en tilstoppet hotend på H3C
- H3C: fjern filamentstop og knækket filament i AMS 3H
- Fejlfinding af tilstopning på H3C: ekstruderingsmodstand og luftprint
- H3C: sådan rengør du ekstruderens tandhjul i værktøjshovedet
