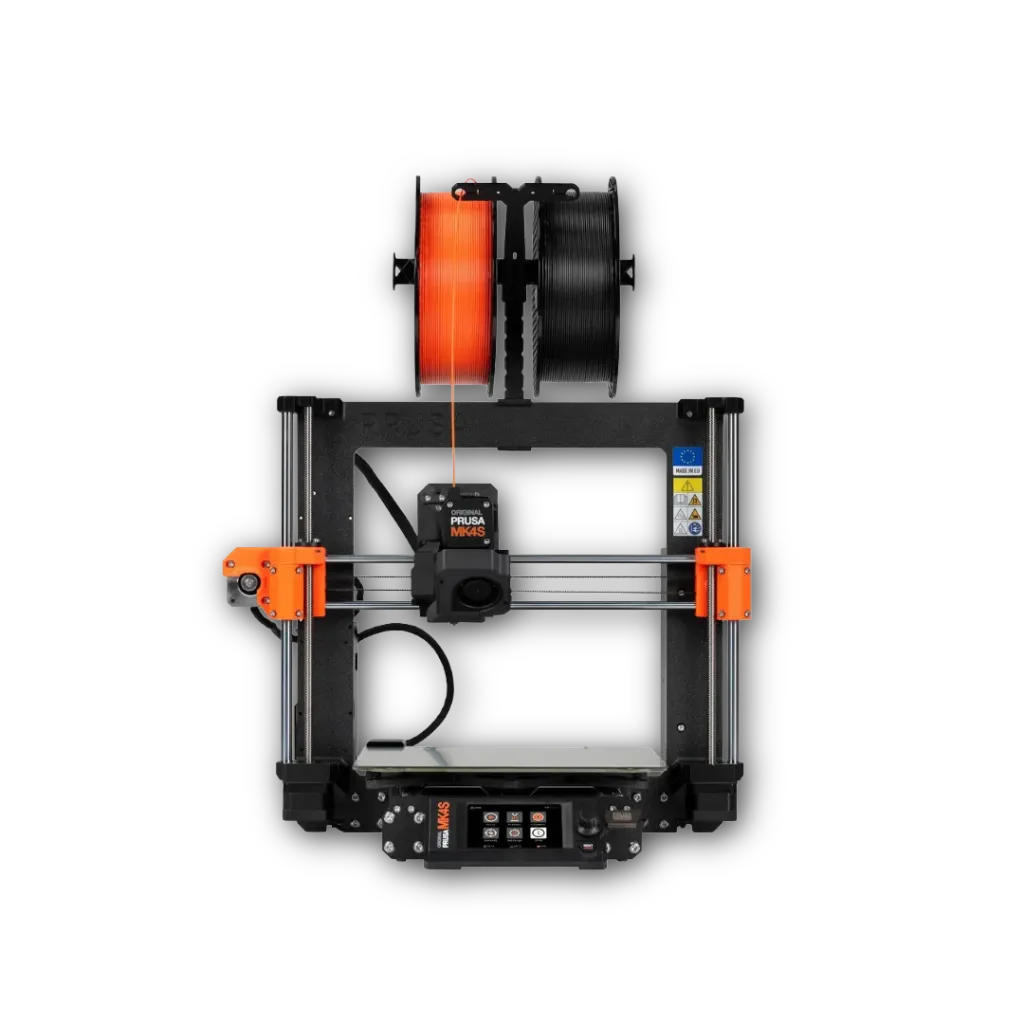
Er det første lag dårligt, øger det risikoen for, at hele printet mislykkes. Prusa beskriver det som det mest almindelige problem i 3D-print og det første, du sandsynligvis støder på. Den gode nyhed er, at Prusa MK4S og CORE One har en loadcell, som klarer det meste af kalibreringen for dig. Her får du forklaringen og en tjekliste til de gange, det alligevel går galt.
Kort fortalt
- Loadcellen i hotendens heatsink registrerer, om dysen er tæt nok på stålpladen, og første lag kalibreres automatisk under mesh bed leveling før hvert print.
- Prusa skriver, at manuel kalibrering af første lag (Live Z) og stålplade-profiler ikke er nødvendige med loadcell.
- De fleste problemer skyldes en snavset plade, en forkert siddende dyse, filament der trækker i printeren under nivellering eller et loadcell-problem.
Fejlbeskrivelse
Første lag hæfter ikke, er for tyndt eller for tykt, har huller mellem linjerne, eller printet løsner sig midt i forløbet. Tit opdager du det allerede ved skirten, som printes først og er en hurtig måde at se, om første lag sidder rigtigt.
Mulige årsager
- Pladen er fedtet eller snavset, eller den sidder skævt, eller der ligger rester fra forrige print.
- Dysen sidder ikke i den rigtige højde i Nextruderen.
- Ekspansionsleddene (expansion joints) vender forkert.
- Filamentet trækker i extruderen, mens printeren nivellerer, eller PTFE-røret er for kort.
- Delvis tilstopning af dysen eller en ujævn plade.
- For høj hastighed eller forkerte temperaturer for materialet.
Sådan løser du det trin for trin
Trin 1. Gør pladen ren og sæt den rigtigt på
Tør pladen af med mindst 90 procent isopropylalkohol (IPA). Prusa fraråder rengøringsmidler til hud og negle, fordi de kan indeholde fugtgivende stoffer og olie. Rører du ikke pladen med fingrene, behøver du ikke rense den før hvert print. Tjek også, at pladen sidder plant, ikke er bøjet, og at der ikke ligger filamentrester under den.
Trin 2. Tjek dysens højde i Nextruderen
Sluk printeren, og lad den køle helt ned til stuetemperatur. Løsn tommelskruerne på siden af heatbreak, og skub dysen op. Stram tommelskruerne med hånden uden værktøj. Har du en nozzle adapter, så tjek, at dysen ikke er blevet sænket, da adapteren blev monteret.
Trin 3. Kontrollér ekspansionsleddene
Forkert vendte ekspansionsled kan give et ujævnt første lag. Sørg for, at alle har den fulde side vendt mod midten af carriage.
Trin 4. Frigør filamentet under nivellering
Er der filament i printeren, mens den nivellerer, så løsn spolen en smule, så extruderen ikke trækker filamentet ned. Bruger du et PTFE-rør til at føre filamentet, må røret ikke være for kort.
Trin 5. Kør loadcell-testen
Gå i printerens menu til Control, Calibrations & Tests, Loadcell test, og følg anvisningen på skærmen. Du bliver bedt om at banke let på dysen, mens en bjælke fyldes. Fyldes bjælken ikke, eller viser printeren fejl, anbefaler Prusa at kontakte kundesupport. Prusa nævner også, at nogle af Nextruderens bolte kan sende ekstra kræfter ind i loadcellen, hvis de er strammet for hårdt.
Trin 6. Justér hastighed, temperatur og Live Adjust Z med måde
- Sænk hastigheden til omkring 75 procent for de første tre lag, og gå så tilbage til normal hastighed.
- Brug de anbefalede temperaturer. PrusaSlicer sætter dem ud fra det valgte materiale. Vil et nyt materiale ikke hæfte, kan du prøve 5 til 10 °C mere på bordet.
- Skal du bruge Live Adjust Z for at øge hæftningen, så sænk den kun lidt. Prusa advarer mod at presse første lag for hårdt sammen: sænkes værdien for meget, kan dysen beskadige stålpladen, og skader fra forkert Live Z er ikke dækket af garantien.
- Overvej en brim i PrusaSlicer til høje emner med lille bund. Se vores guide til PrusaSlicer.
Hvornår skal du skifte en del?
Hjælper tjeklisten ikke, kan det være slid. En dyse med skader eller en tilstoppet dyse giver ujævn ekstrudering, og en bøjet eller slidt plade giver ujævn hæftning. Hos os finder du Nextruder hotend til CORE One, Nextruder hotend til MK4S og printplader til MK-serien eller CORE One-plader. Mistænker du loadcellen, skal du kontakte support i stedet for at skille den ad.
Her ser du alle Prusa-reservedele hos ODINTEK. Er du i tvivl om, hvilken del du skal bruge, så skriv til os, inden du bestiller.
Ofte stillede spørgsmål
Skal jeg kalibrere Live Z på min MK4S?
Ifølge Prusa nej. Med loadcell kalibreres første lag automatisk under mesh bed leveling før hvert print, og manuel Live Z og stålplade-profiler er ikke nødvendige.
Hvor tit skal jeg rense pladen?
Rører du ikke pladen med hænder eller snavsede værktøjer, behøver du ikke rense den før hvert print. Brug mindst 90 procent IPA.
Hvorfor løsner mit print sig midt i forløbet?
Typiske årsager er en fedtet plade, for lav bordtemperatur til materialet eller en for lille kontaktflade. Prøv en brim og gå pladen igennem som beskrevet ovenfor.
Kan jeg bare sænke Live Adjust Z, indtil det hæfter?
Nej. Prusa fraråder at kompensere for dårlig hæftning ved at presse første lag sammen. For lav værdi kan beskadige stålpladen.
Virker dette også på CORE One?
Ja. Prusa beskriver, at CORE One, MK4S, MK3.9S og XL har loadcell, og trinene for dyse og ekspansionsled gælder for CORE One og MK4S.
Kilder: Prusas hjælpeside. First layer issues · Loadcell troubleshooting · Warping
Relaterede guides
- Fejlfinding: dårlig vedhæftning til printpladen på Prusa
- Fejlfinding: stringing og tråde i dine Prusa-print
- Fejlfinding: warping, når hjørnerne på dit Prusa-print løfter sig
- Fejlfinding: tilstoppet dyse og cold pull på Prusa MK4S og CORE One
- Fejlfinding: MMU3 loader ikke filament på Prusa CORE One og MK4S