Fejlbeskrivelse
Tilstoppede hotends er et relativt almindeligt problem på FDM 3D-printere og kan opstå af flere forskellige årsager. En tilstopning betyder, at filamentet ikke kan bevæge sig frit gennem hotenden, hvilket resulterer i manglende eller uregelmæssig ekstrudering.
Hvornår skal du bruge denne guide?
Brug denne guide, når din Bambu Lab-printer viser tegn på tilstoppet hotend – for eksempel:
- Ekstruderen kører, men der kommer ingen eller meget lidt filament ud af dysen.
- Printeren stopper midt i et print, og der vises fejl relateret til ekstrusionskraft eller filamentstop.
- Du hører “kliklyde” fra ekstruderen, fordi filamentet ikke kan skubbes frem.
Mulige årsager
- Filamentet har lav glastemperatur og bliver for blødt, fx ved print i et lukket kabinet (heat creep).
- Filamentet har ujævn diameter, ofte over 1,75 mm, og sætter sig fast i hotenden.
- Støv eller snavs på filamentet eller i ekstruderen er blevet ført ned i hotenden og blokerer dysen.
- Filamentet indeholder partikler (fx kulfiber, glimmer eller fosfor i “glow-in-the-dark”-filament), der tilstopper dysetippen.
- Der er blevet brugt meget forskellige filamenttyper, og det forrige materiale blev ikke renset helt ud (fx PLA → PC eller ASA → TPU).
Løsning
Vi anbefaler fire forskellige metoder til at rense en tilstoppet hotend.
Vælg den metode, der passer bedst til graden af tilstopning.
I denne guide vises eksemplet med venstre dyse.
Hvordan løser man en filamentblokering?
Simple Clog / Partial Clog
En simpel tilstopning eller delvis tilstopning betragtes, når spidsen af hotenden er tilstoppet med partikler inde i filamentet (kulfiber, glitrende filament osv.). Disse partikler kan være større end dyseåbningen og vil blokere for ekstrudering.
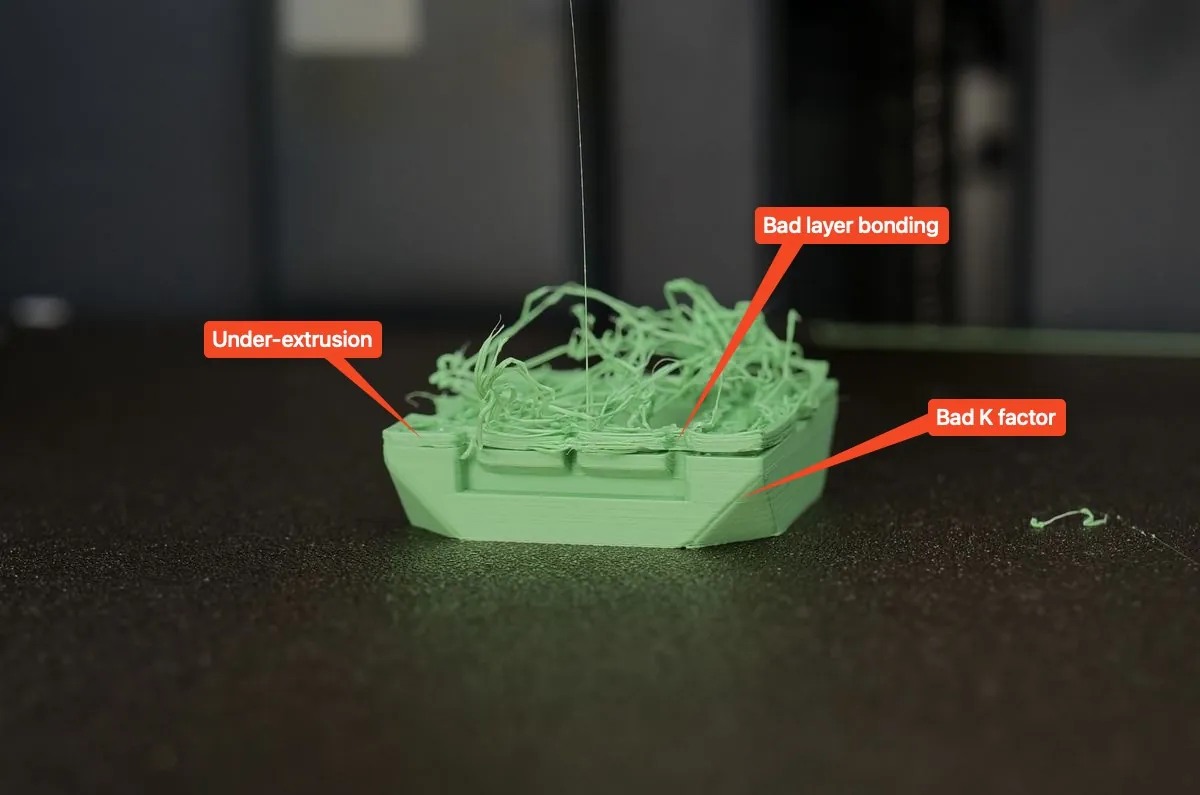
Det meste af tiden kan disse partikler enten tilstoppe hotenden helt, hvor der ikke længere ekstruderes noget filament, eller en delvis tilstopning genereret af affald på filamentet, som viser sig ved, at filamentet ikke flyder lige fra hotenden og krøller, når det ekstruderes manuelt fra hotenden.
Når en sådan tilstopning opstår, printer modellen ikke som forventet, med inkonsekvent ekstrudering, der fører til dårlig printkvalitet.
Det kan også manifestere sig med en dårligt kalibreret K-værdi for Flow Dynamics på grund af det inkonsekvente dysetryk og flow.
Den nemmeste procedure at følge i dette tilfælde er at forsøge at fjerne det lille stykke, der blokerer for hotenden, ved hjælp af den medfølgende nål, du modtog med printeren.
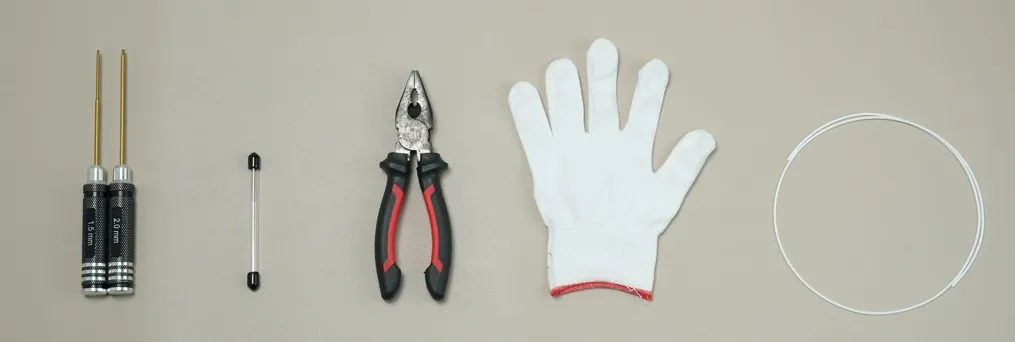
Værktøj der er nødvendigt
- Afklaring af nål værktøj
- Tang
- Handske der kan tåle varme
- H1.5 eller H2.0 unbrakonøgle
- Filament
Noter før du starter
Bemærk venligst, at nogle af operationerne i denne vejledning kan være farlige, hvis de ikke udføres med omhu, da de involverer høje dysetemperaturer. Tag venligst alle nødvendige forholdsregler, når du udfører disse opgaver. For nogle af disse procedurer skal maskinen være slukket, og dysen skal være helt afkølet for de fleste af disse procedurer.
Når det er nødvendigt at holde hotenden i hånden, skal du venligst bære en ovnhandske og sørge for, at gulvet eller bordpladen under hotenden er fri for brændbare materialer eller møbler eller gulvbelægning, der let kan blive beskadiget af varmen.
1. Manuel ekstrudér filamentet
Dette er den simpleste metode til at afblokere hotenden. Skift til den venstre dyse på skærmen, hæv hotendens temperatur lidt højere end filamentets anbefalede temperatur, og ekstruder derefter filamentet ved at klikke på indlæsningsknappen på skærmen.
Trin 1. Opvarm hotenden
Naviger til “Controls” (1) menu og klik på “Nozzle & Extruder” (2) option.
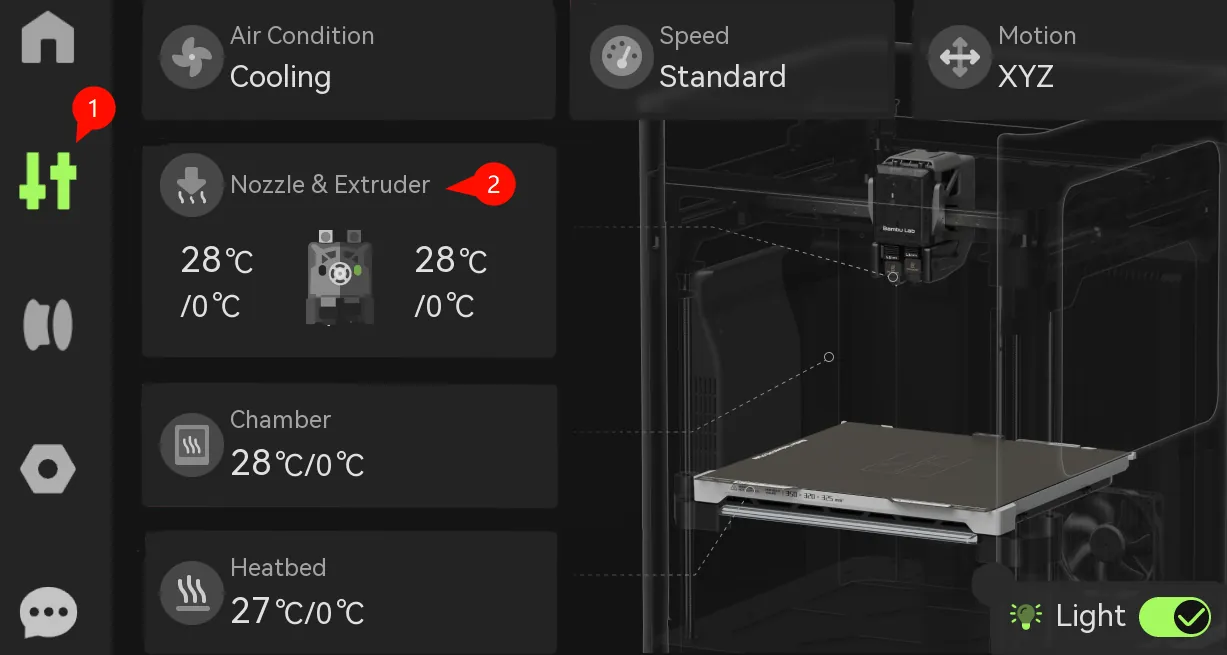
Vælg venstre eller højre dyse (3) og klik på temperaturen for at indtaste en værdi (4).
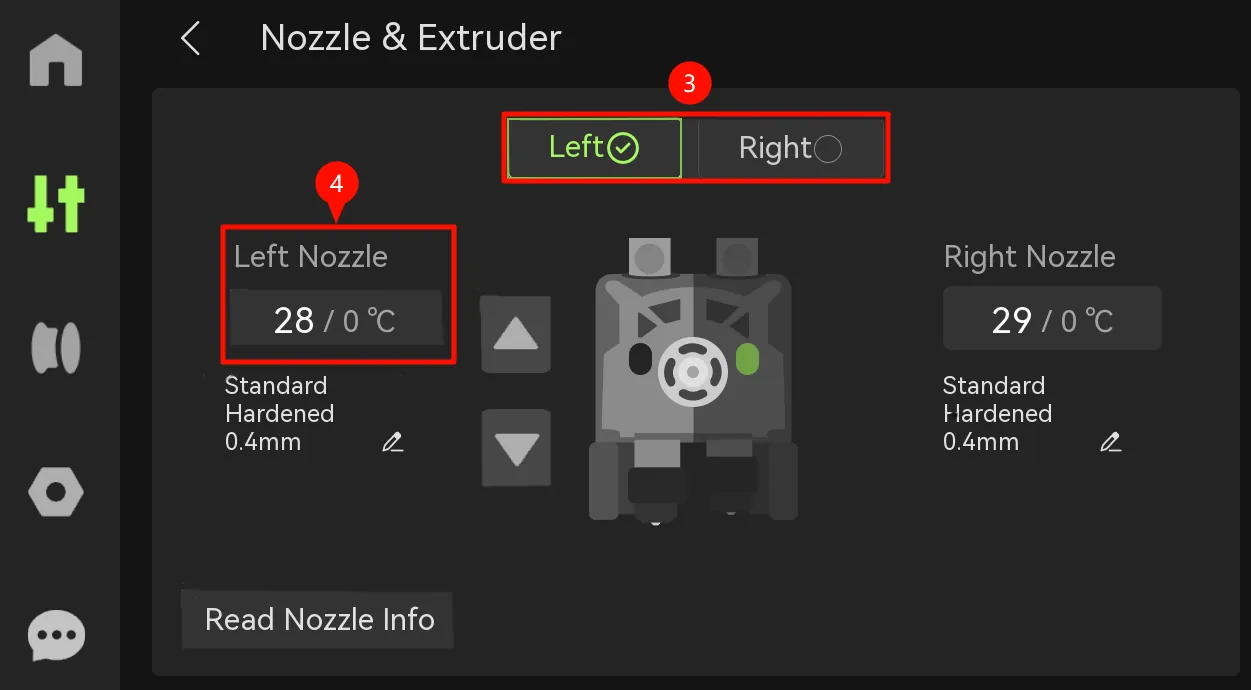
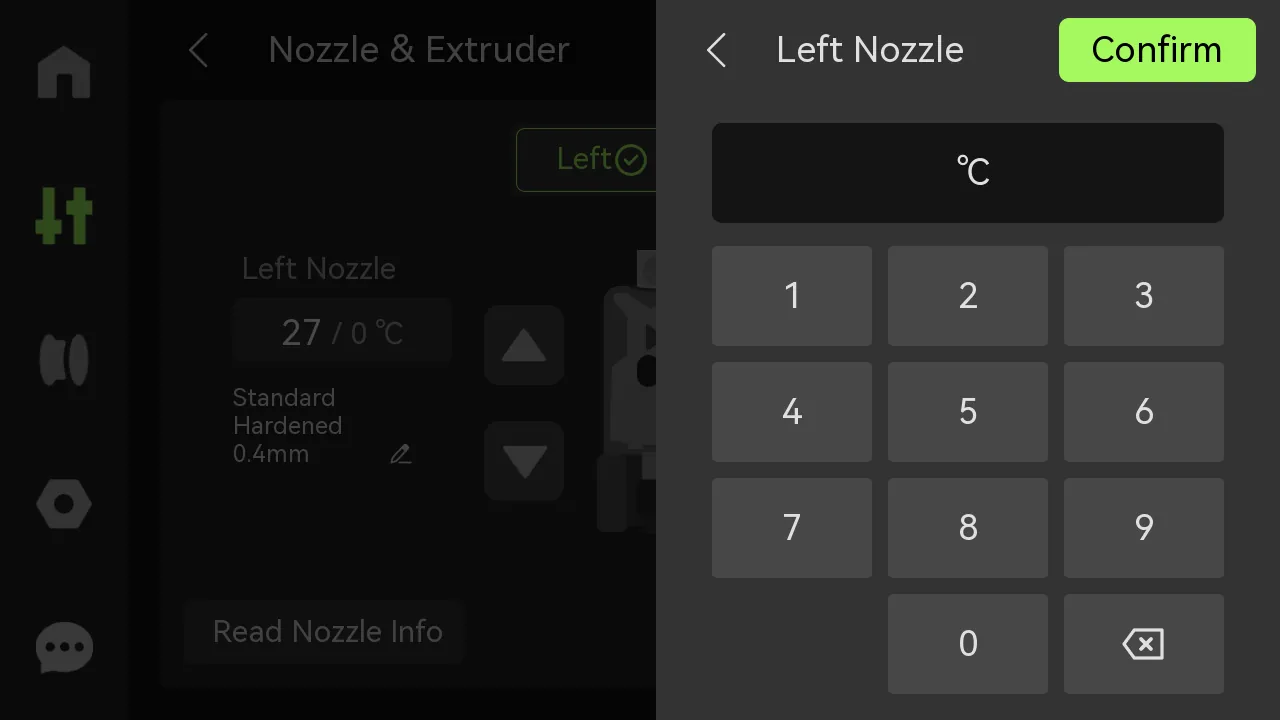
Til sidst skal du øge hotend-temperaturen lidt over den anbefalede temperatur for filamentet (PLA for eksempel, indstil hotend-temperaturen til 250°C), klik på bekræft for at indstille det.
Trin 2. Manuel ekstrudering
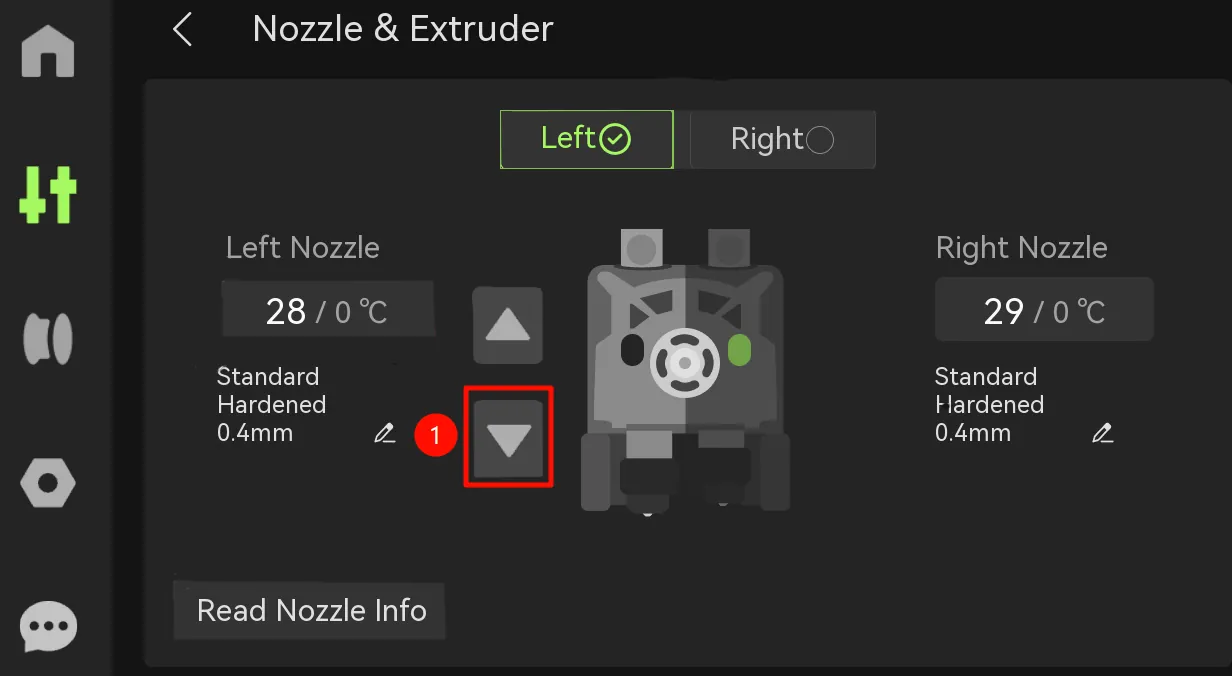
Klik på indlæsningsknappen (1) på skærmen for manuelt at ekstrudere filamentet. Hvis du bruger TPU, kan indlæsningsknappen ikke klikkes mere end tre gange. Undgå også at klikke hurtigt på udlæsningsknappen flere gange for at forhindre blokering eller sammenfiltring af filamentet.
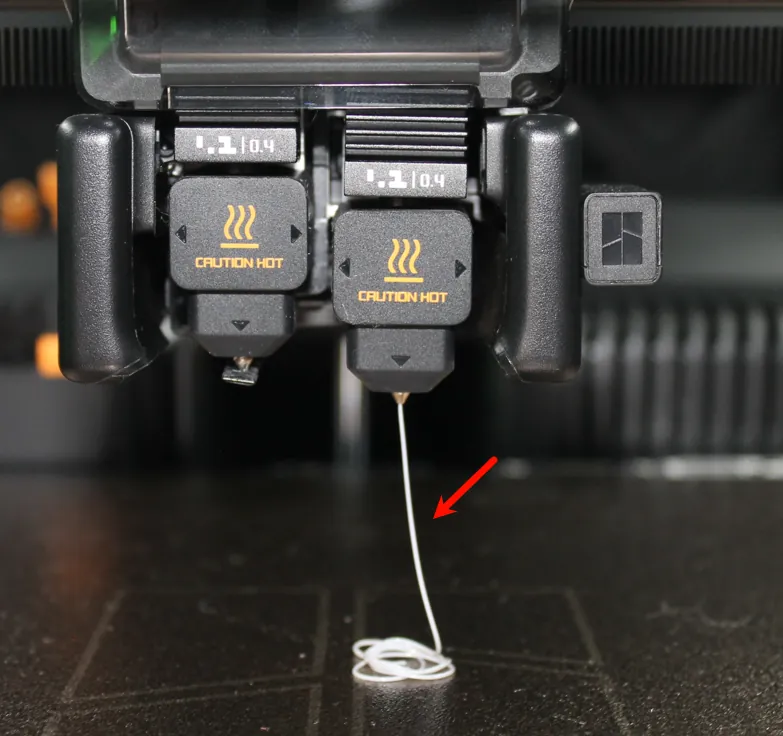
Observer om dysen ekstruderer korrekt. Som vist på billedet nedenfor, skal filamentet komme ud lige og konsekvent.
2. Afblokér med et nåleværktøj
Det er vigtigt at bemærke, at denne metode ikke fungerer med dyser, der er mindre end 0,4 mm.
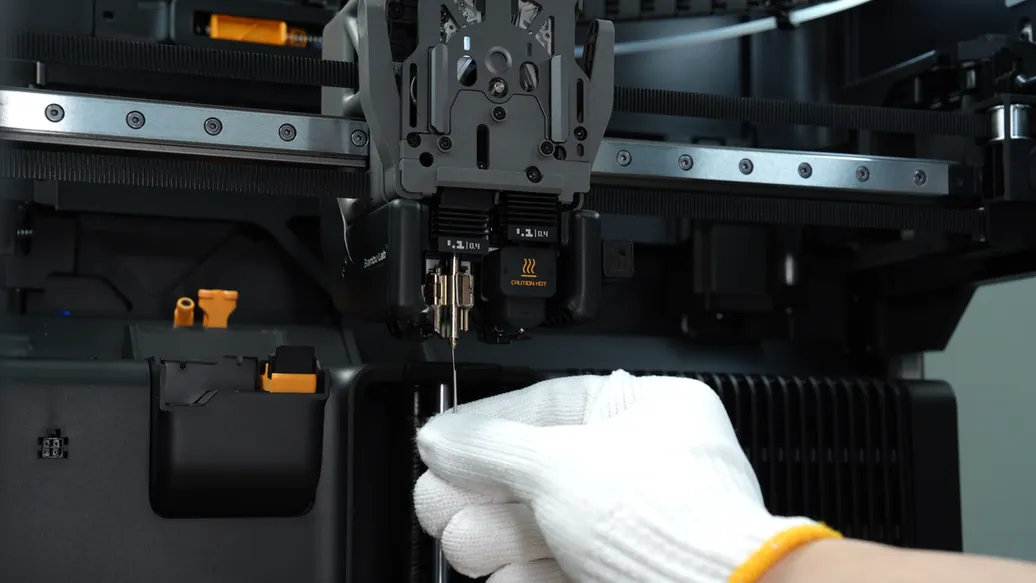
Hvis filamentet ikke kan ekstruderes fra dysen, eller hvis filamentet, der er ekstruderet fra dysen, ikke bliver nyt indlæst filament, vil det være nødvendigt at bruge en gennemgående nål til at afblokere hotenden og manuelt re-ekstrudere filamentet (cykle afblokeringen med et stiftværktøj og ekstruderingsprocessen).
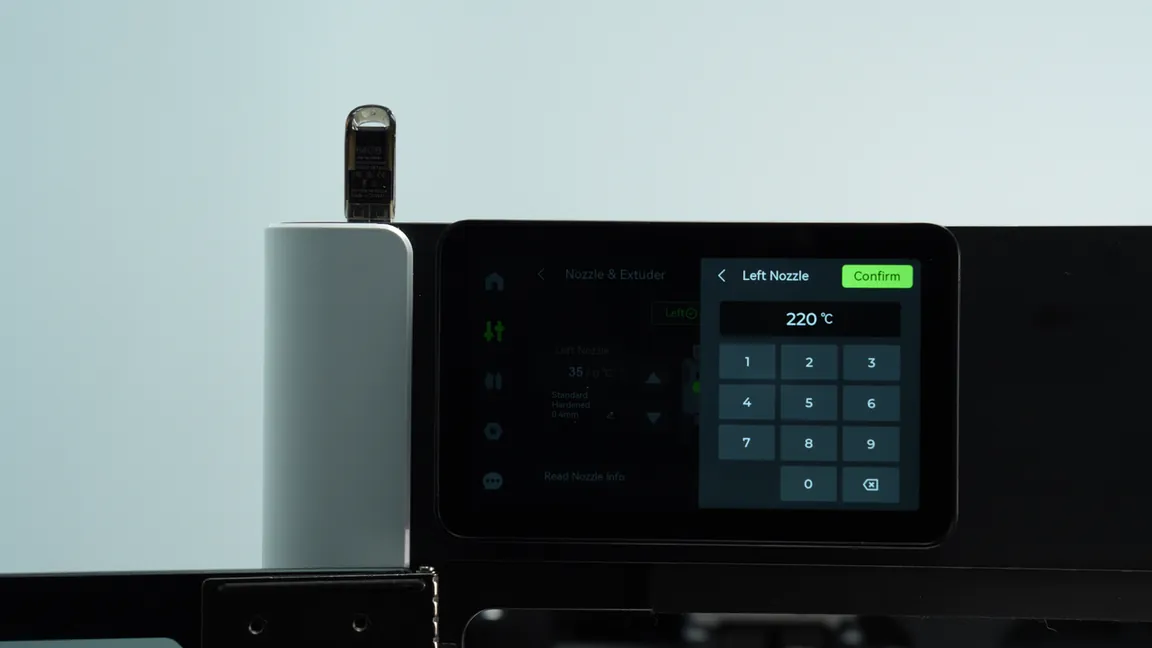
Opvarm hotenden til 220°C, i henhold til instruktionerne i trin 1 i afsnittet "1. Manuelt ekstrudere filamentet" ovenfor. Efter at have nået temperaturen, indsæt nålen i dysen og afblokér den op og ned flere gange.
Advarsel! Når du bruger en rengøringsnål, kan pludselig frigivelse af intern dysetryk forårsage, at varmt filament sprøjter uventet. Bær altid beskyttelseshandsker, og hold dit hoved væk fra printerkammeret under rengøringen.
3. Kold træk
En kold træk er en vedligeholdelsesteknik inden for 3D-print, der bruges til at rense indersiden af en printers dyse ved at fjerne affald, tilstopninger eller rester af filament. Det involverer at opvarme dysen for at blødgøre filamentet, derefter køle det ned for at tillade filamentet at delvist størkne, og trække det ud for at udtrække forurenende stoffer.
Filamentet fungerer som en "prop", der binder sig til rester inde i dysen under kølefasen. At trække det ud fysisk løsner og udtrækker forurenende stoffer, såsom brændt filament, støv eller små tilstopninger.
At udføre en kold træk-procedure regelmæssigt hjælper med at genoprette korrekt filamentflow for ensartet ekstrudering og hjælper med at forhindre printfejl som under-ekstrudering eller inkonsekvente trykte linjer. Det anbefales at gøre det fra tid til anden, især når man skifter fra en type filament til en anden.
Step 1. Start
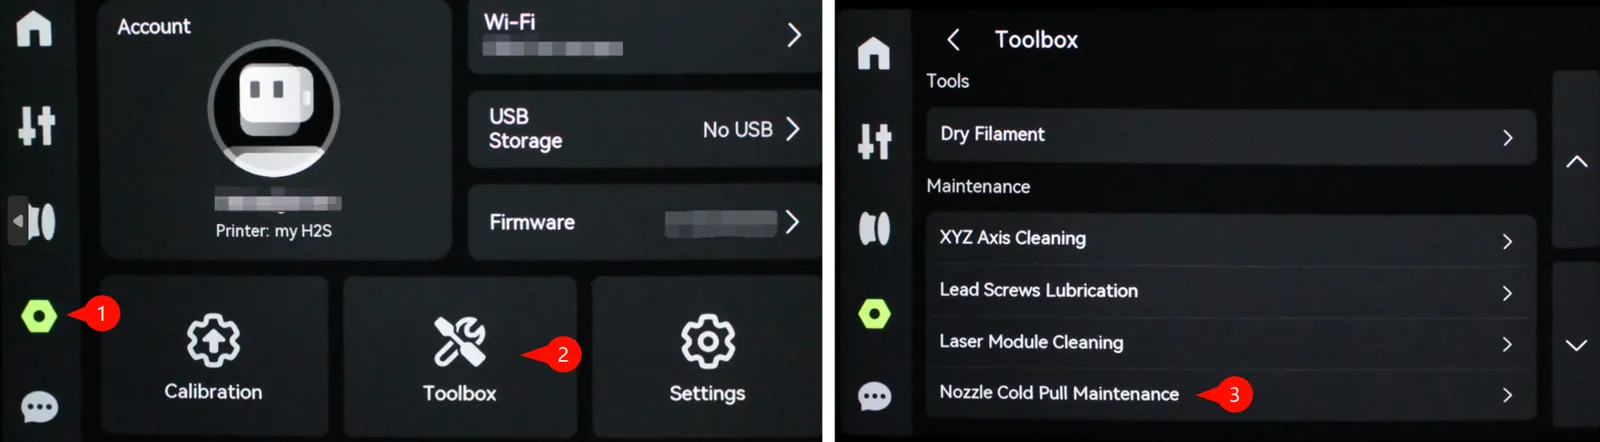
Naviger til menuen Indstillinger (1) og vælg Toolbox knappen (2). Rul til bunden for at finde Nozzle Cold Pull Maintenance (3).
Trin 2. Forbered den kolde trækning
Klik på Næste (1) for at begynde processen. Menuen vil byde dig velkommen med et par drop-down muligheder, som er forklaret nedenfor.
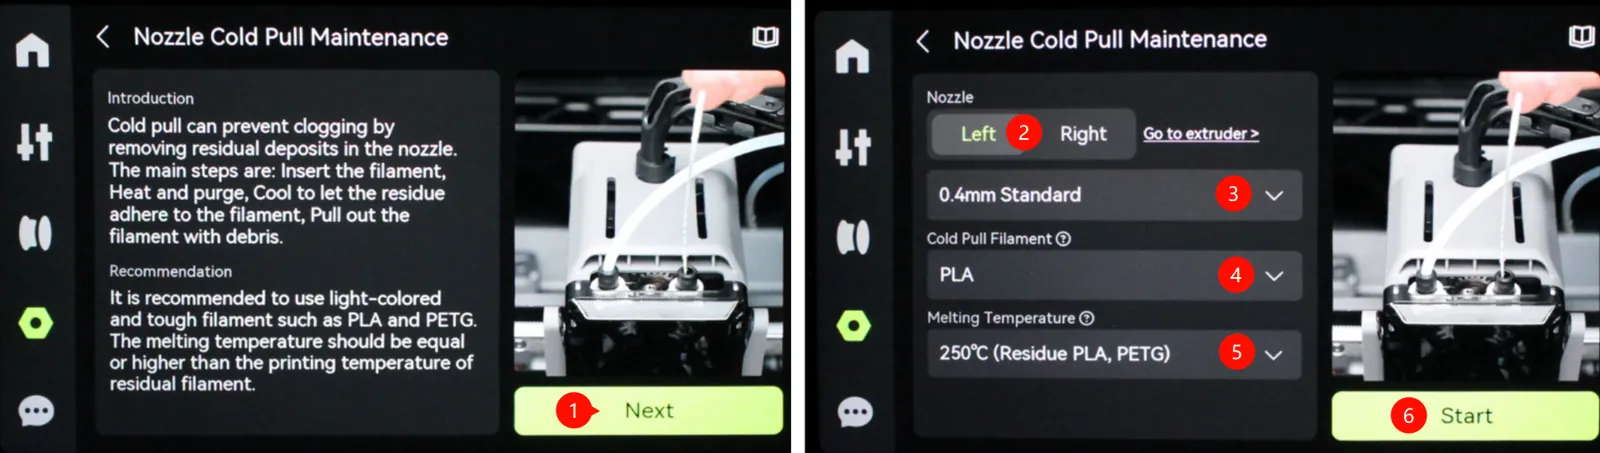
Når du er inde i Cold Pull-sektionen, skal du følge disse trin:
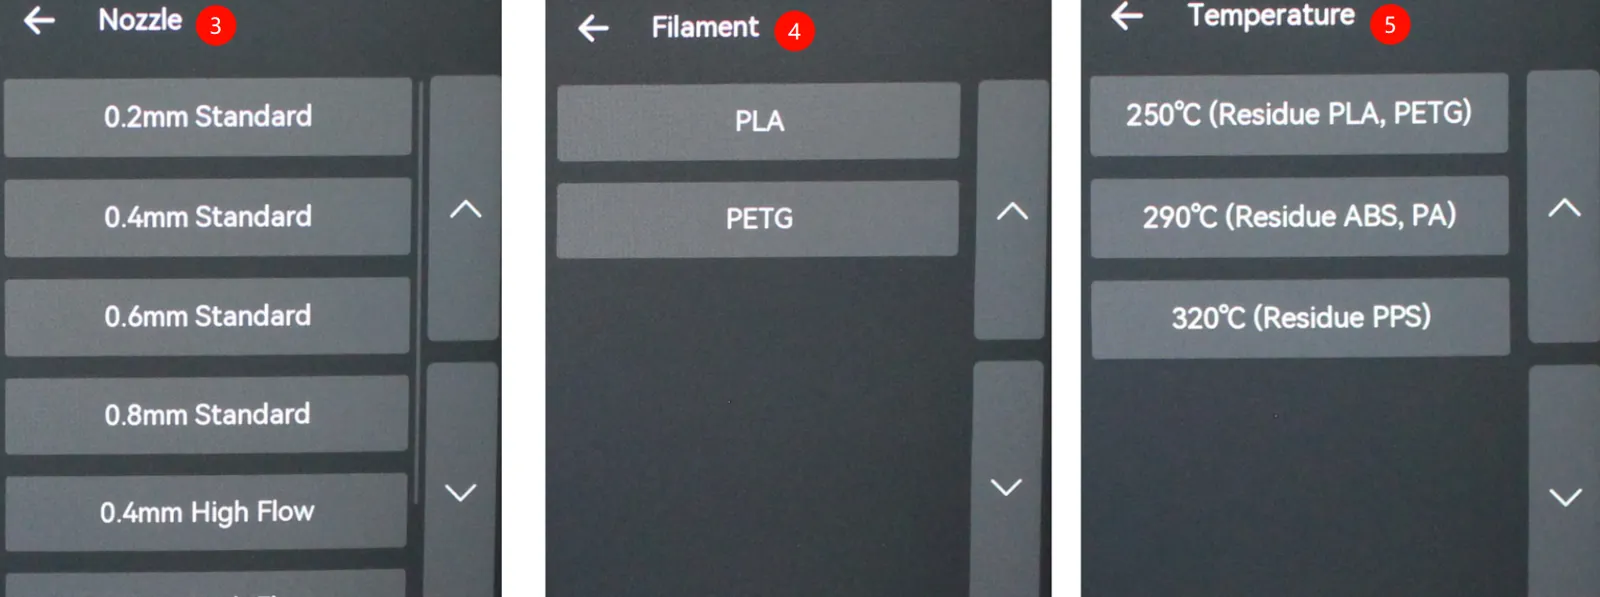
2. Vælg den dyse, der skal rengøres — venstre eller højre.
3. Vælg rengøringsfilamentet — typisk anbefales PLA eller PETG. Brug et lyst eller højkontrast filament sammenlignet med det tidligere anvendte materiale. Dette gør det lettere at spotte eventuelt resterende filament eller affald på cold pull.
4. Angiv den installerede dyse størrelse og type.
5. Vælg den filamenttype, der blev brugt, da tilstopningen opstod (eller den senest anvendte filamenttype). Maskinen vil derefter varme op til den passende temperatur for at fjerne eventuelle rester fra det materiale.
Klik på Start (6), når du er klar til at fortsætte.
Trin 3. Homming og afmontering af PTFE-røret
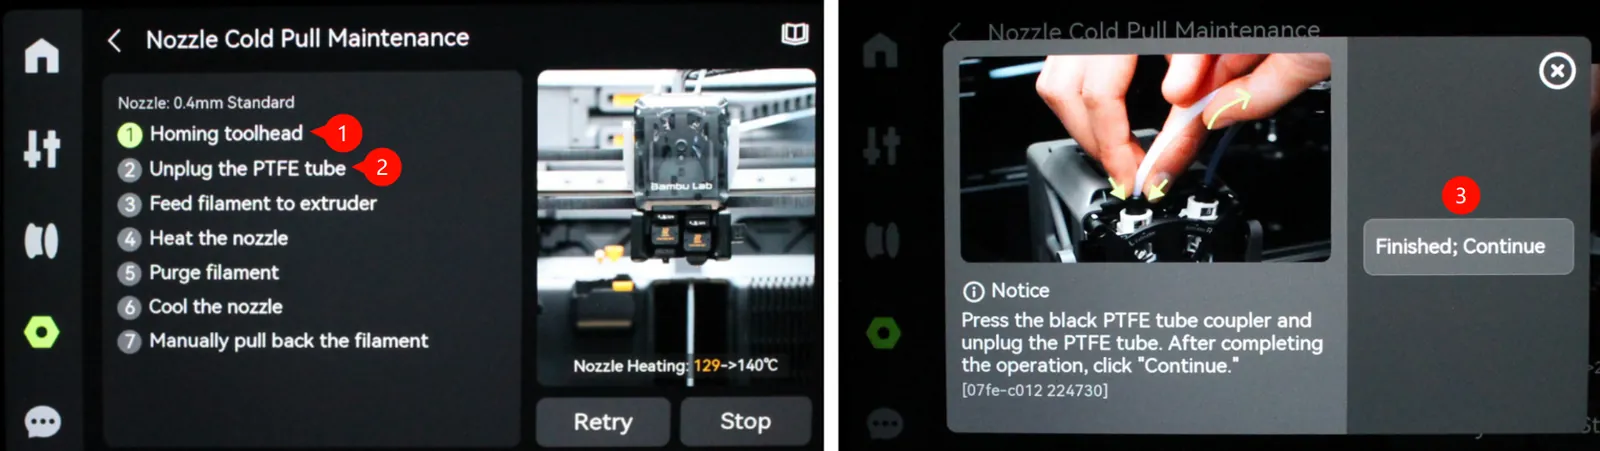
Maskinen vil automatisk hjemsøge (1) og derefter bede dig om at fjerne PTFE-røret (2). Når det er fjernet, skal du klikke på "Færdig; Fortsæt" (3).
Trin 4. Indsæt filamentet og lad H2D tage sig af resten
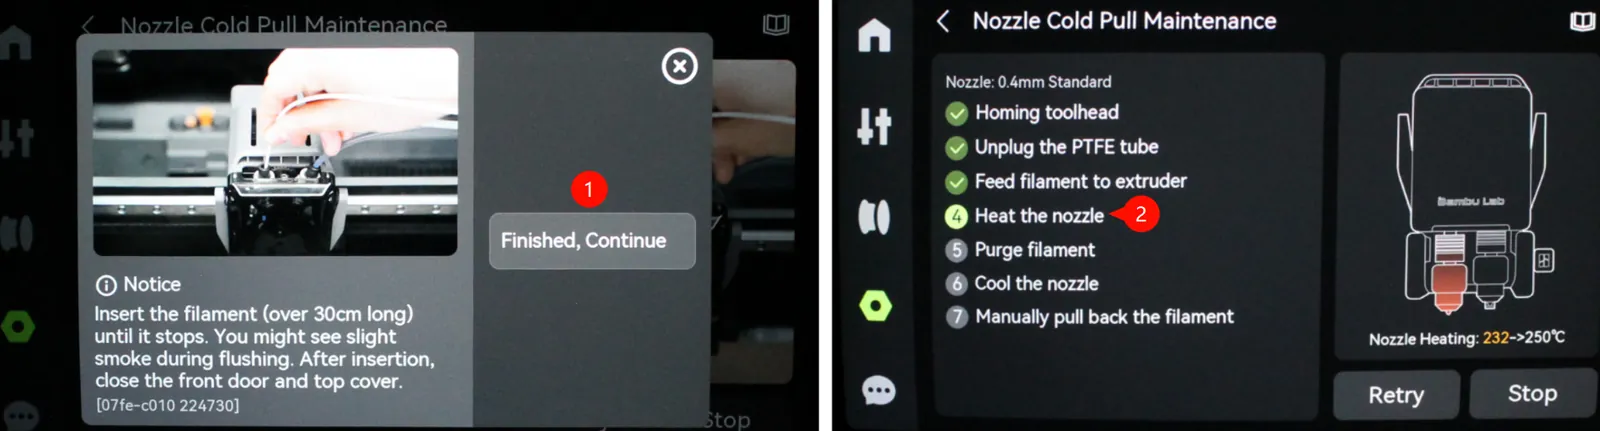
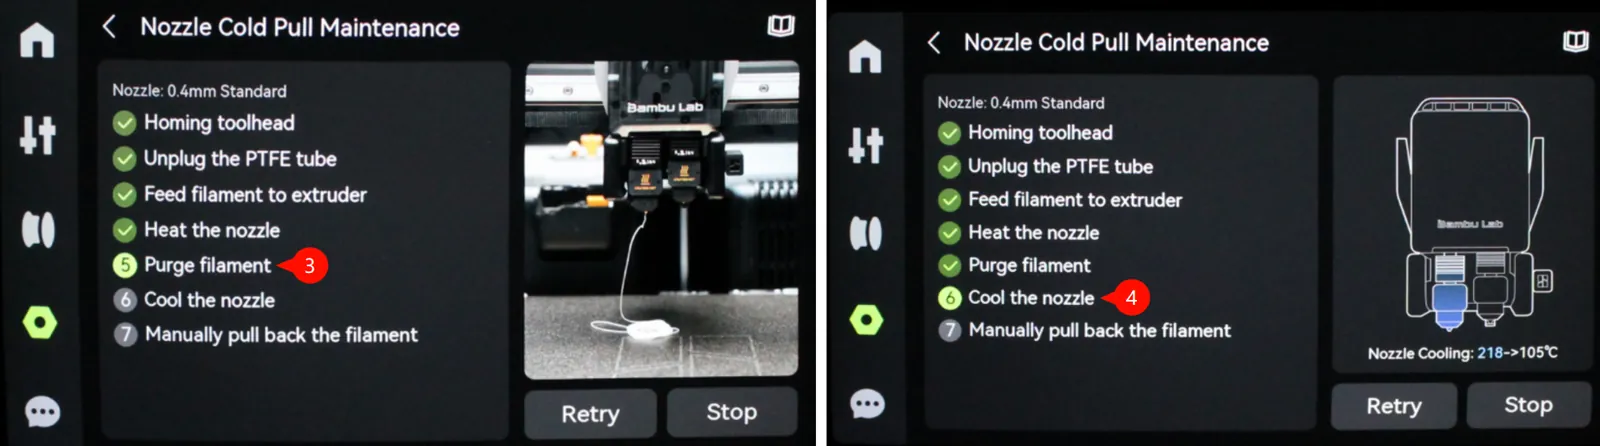
Næste vil maskinen bede dig om at indsætte det tidligere valgte filament (PLA eller PETG). Efter indsættelsen skal du klikke på "Færdig; Fortsæt" (1). Alle de følgende trin udføres automatisk af maskinen, så der kræves ingen interaktion. Den vil opvarme dysen (2), purge eventuelt resterende filament (3) og derefter køle dysen (4) til en passende temperatur for den kolde træk.
Trin 5. Fjern filamentet og geninstaller PTFE-røret
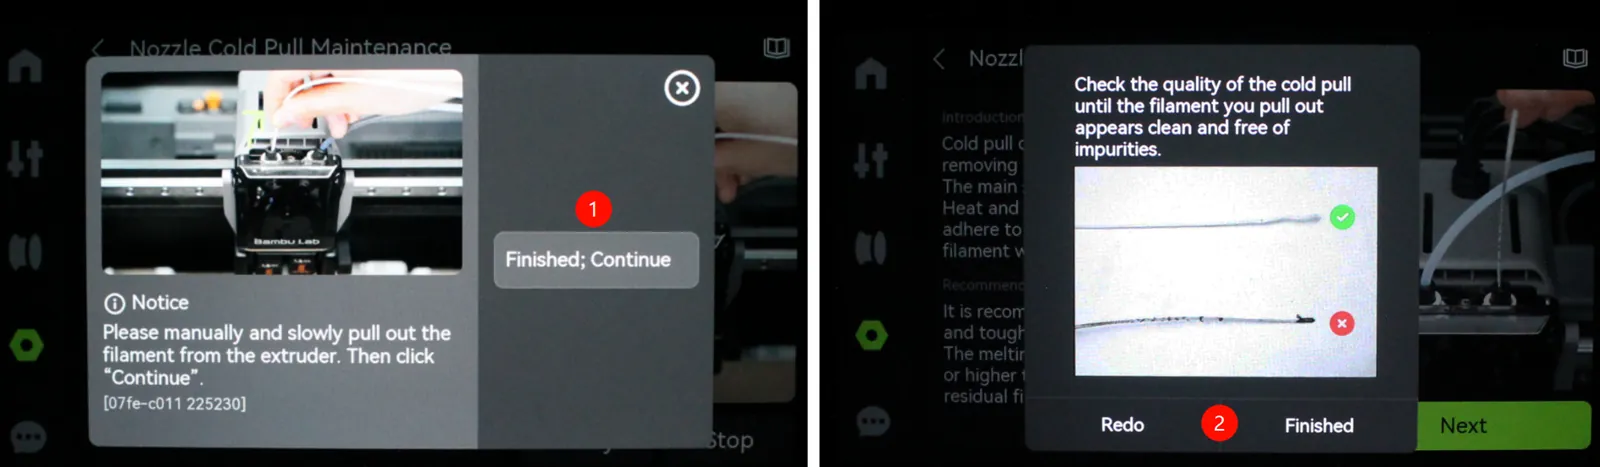
Når maskinen beder om det, træk langsomt filamentet ud manuelt og klik på “Færdig, Fortsæt” (1), når det er blevet helt fjernet. Grænsefladen vil derefter vise et eksempel på, hvordan et rent koldt træk skal se ud (2). Hvis filamentet, du har fjernet, stadig viser rester eller rester af andet materiale, skal du gentage processen, indtil det kommer helt rent ud.
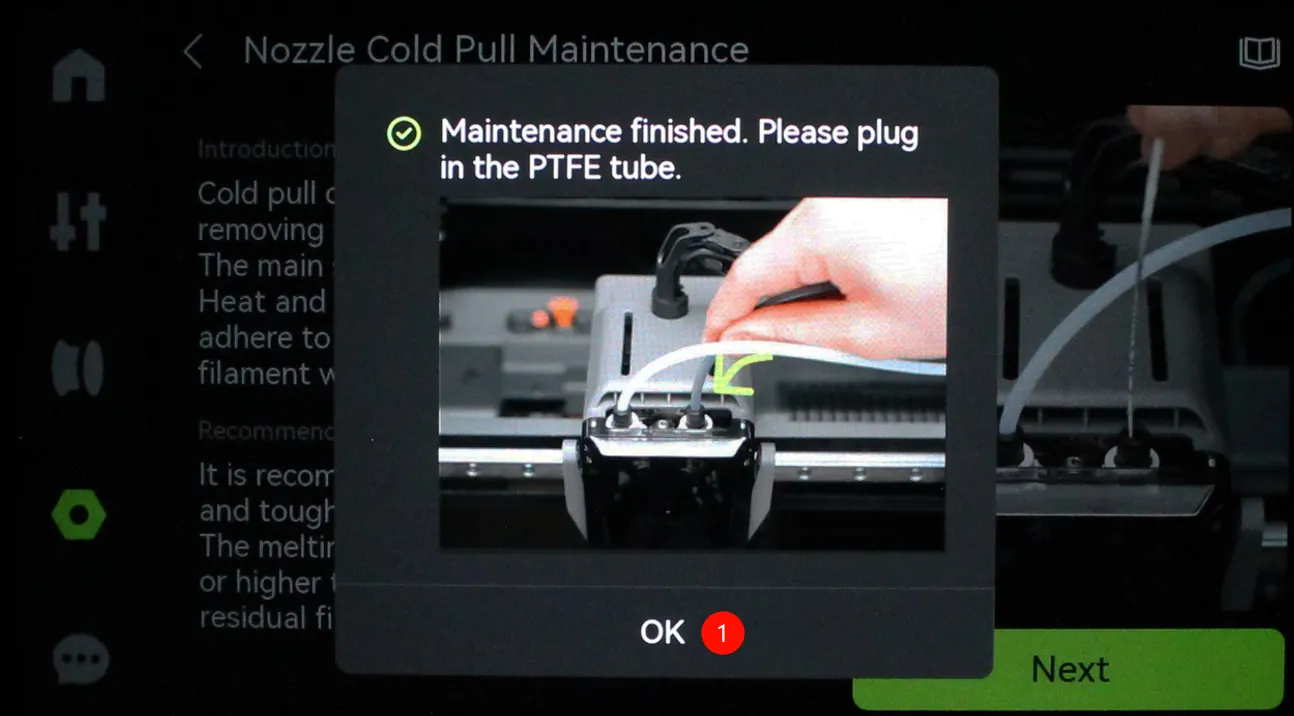
Endelig, geninstaller PTFE-røret og klik på "OK" (1) for at fuldføre proceduren.
4. Metode til afblokering med varm sekskantnøgle
En almindelig tilstopning, der opstår på H2-serien, er filamentet, der sidder fast inde i hotenden på grund af varmeudviklingsproblemer. Dette fænomen blev dækket i detaljer i artiklen i slutningen af afsnittet, og vi anbefaler at læse den for at forstå, hvordan man undgår denne type tilstopning. https://wiki.bambulab.com/en/filament-acc/filament/heat-creep
For de næste trin skal du fjerne dysen. This wiki page covers the full removal and reinstall of the H2D nozzle, in case you need it.
Forsigtig! Vi anbefaler at bruge varmebeskyttende handsker til denne operation. Det smeltede filament kan dryppe på dine fingre og forårsage forbrændinger.
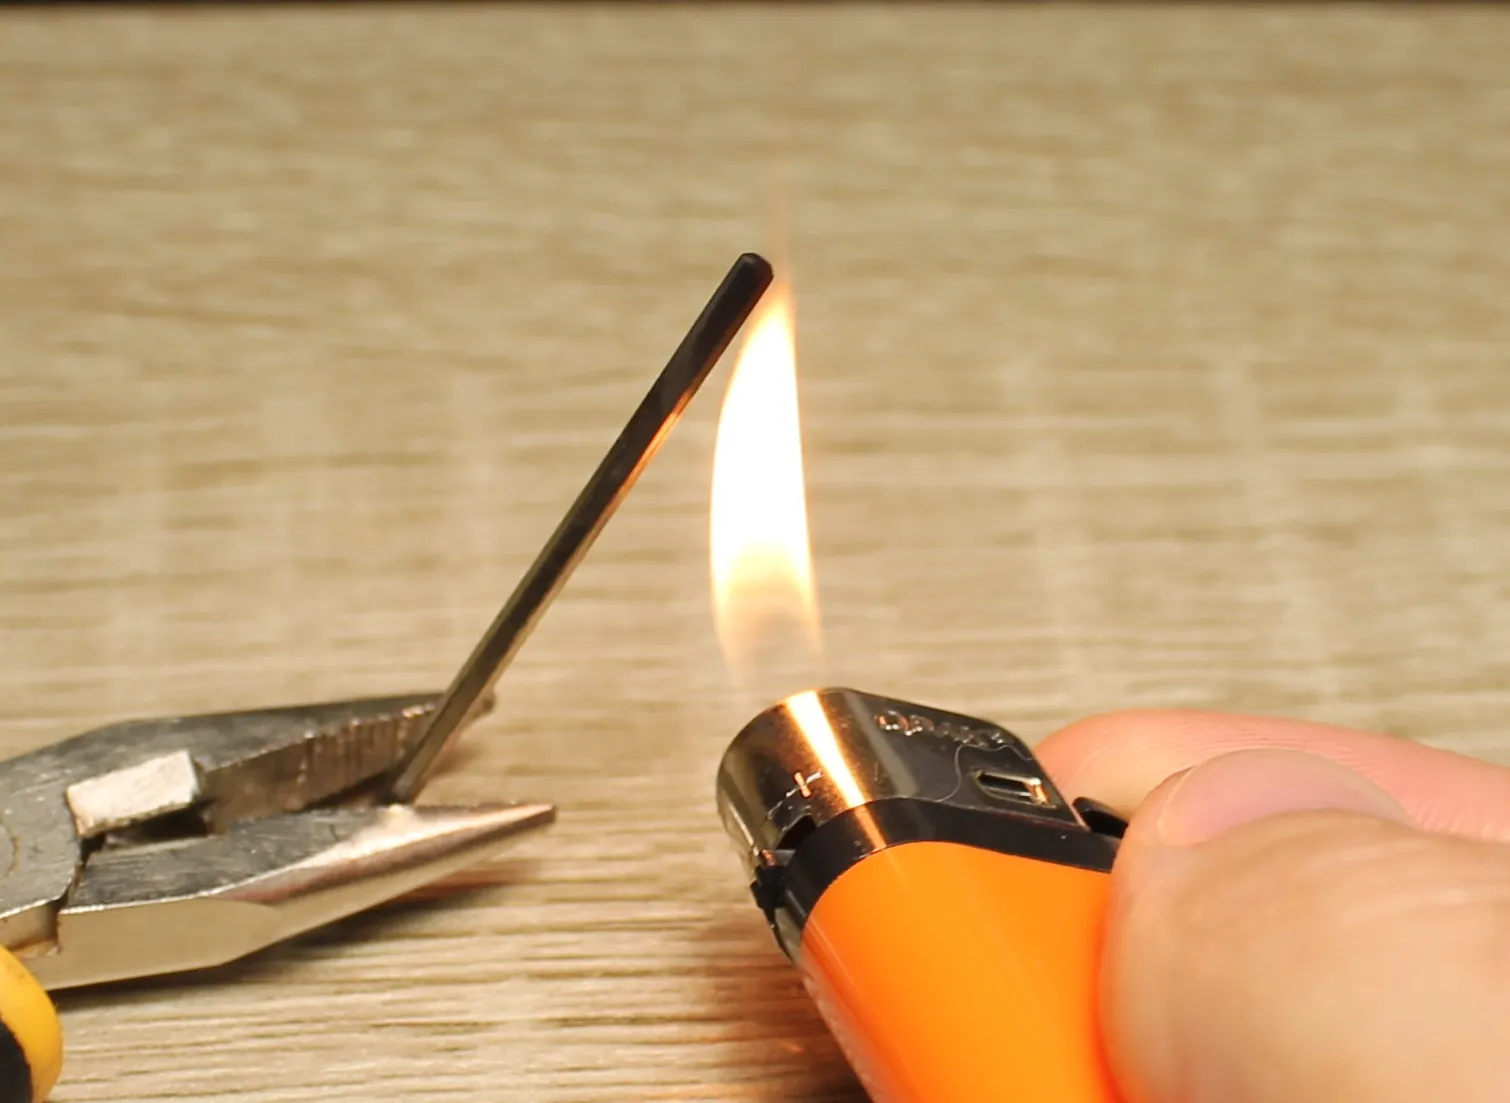
Trin 1. Varm hexnøglen op
Start med at opvarme en unbrakonøgle i cirka 10 sekunder. Brug et sæt tænger til at holde unbrakonøglen fast og forhindre, at du brænder dig selv.
Trin 2. Indsæt unbrakonøglen i dyseindtaget
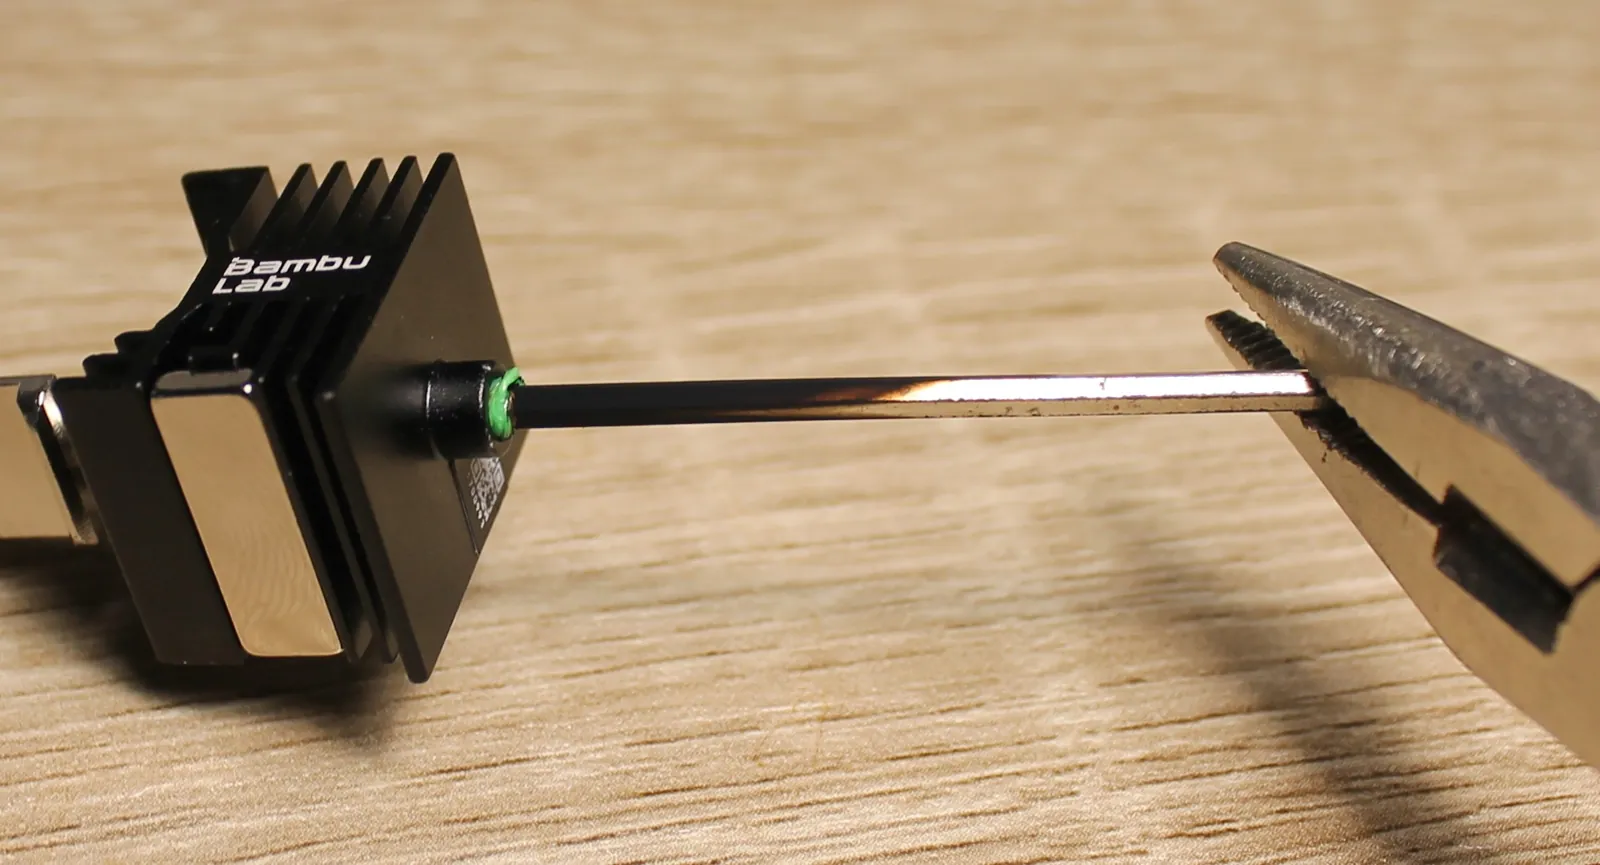
Mens spidsen af skruenøglen er varm, skub hurtigt den ind i hotenden, gennem den øverste ende af kølelegemet.
Den varme skruenøgle vil gå ind i filamentet, som vist på billedet nedenfor. Vent derefter i cirka 30 sekunder, så skruenøglen kan blive kold.
Trin 3. Opvarm spidsen af hotenden og træk filamentstopperen ud
Hexnøglen sidder nu fast inde i hotenden, med filament omkring den. For at fjerne nøglen med filamentet, der tilstopper hotenden, skal du varme spidsen af hotenden op.
Først skal du fjerne den silikonesok, der sidder på hotenden, og derefter anvende varme med lighteren til spidsen af dyse i cirka 20 sekunder (når du bruger en almindelig lighter).
Advarsel!: Undgå at opvarme dysen i længere tid eller bruge en højtydende butanbrænder. En almindelig gaslighter anbefales.
Den varme side af dysen skal kun være varm nok til, at du kan fjerne hex-værktøjet med filamentet.
Overophedning af dysen kan føre til, at filamentet drypper eller springer ud fra spidsen. Følg omhyggeligt instruktionerne, og peg ikke dysespidsen mod dig, når du udfører denne procedure.
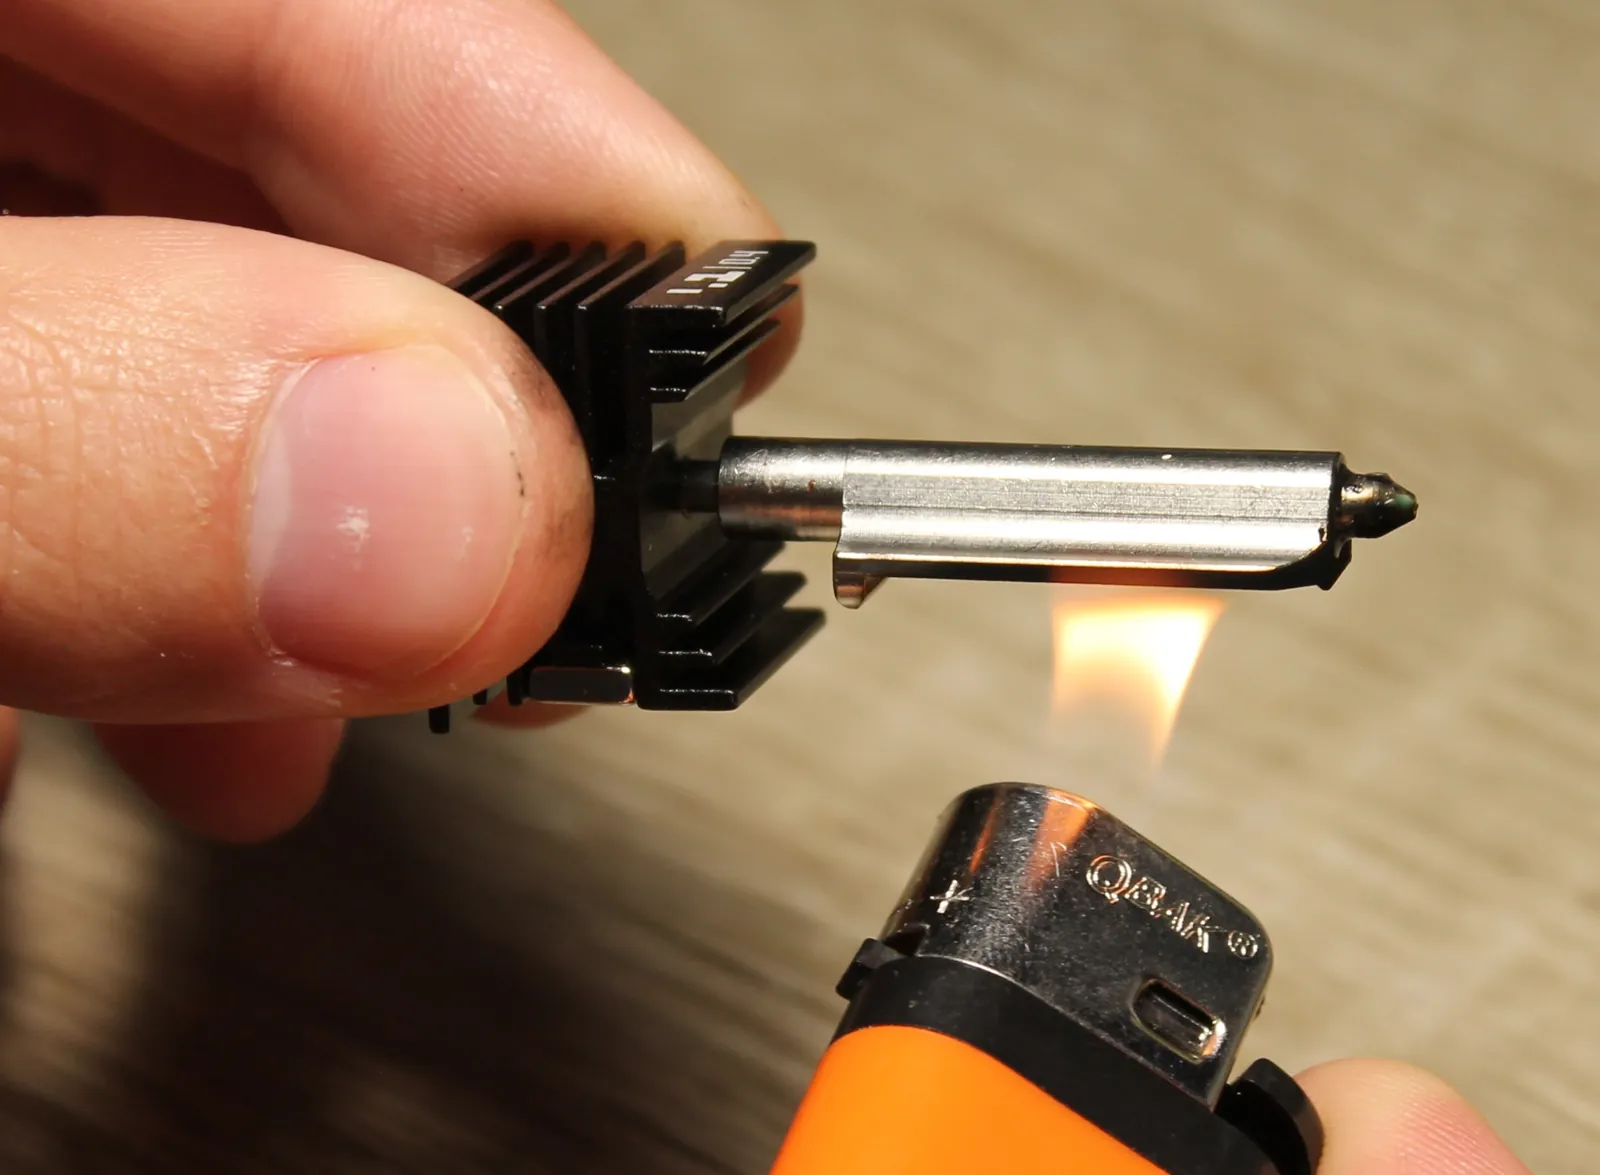
Efter at have opvarmet spidsen af dysen i 20 sekunder, kan du trække langsomt i skruenøglen. Du vil bemærke, at filamentet kommer ud fra hotenden i et enkelt stykke, hvilket fjerner tilstopningen.
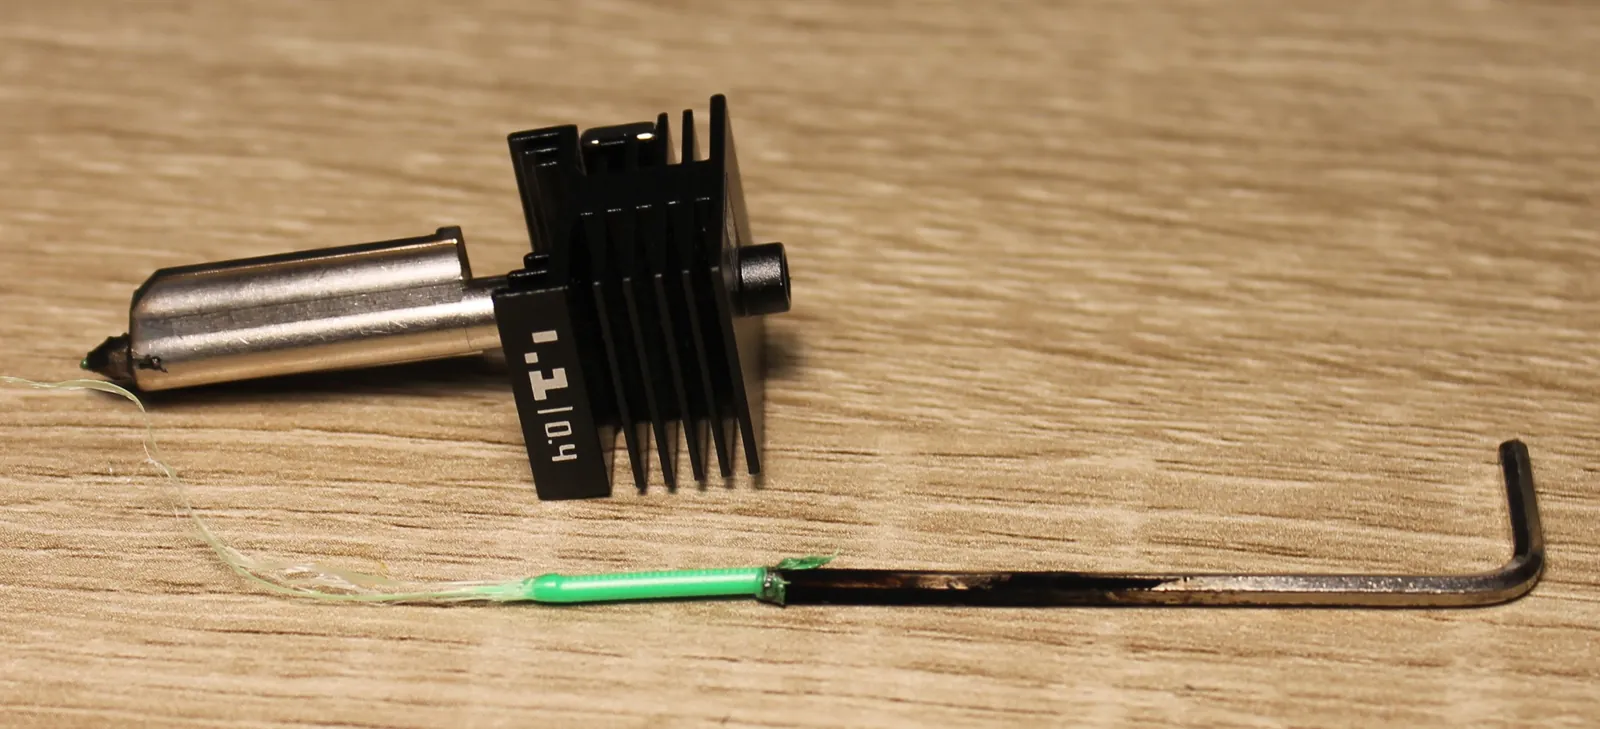
Trin 4. Geninstaller dysen
Du er nu klar til at geninstallere dysen. This wiki page covers the full removal and reinstall of the H2D nozzle, in case you need it.
Hvordan man verificerer fuldførelse/succes
Geninstaller dysen, tilslut PTFE-rørene, og genindlæs filamentet for at teste ekstruderingen. Hvis der stadig er tilstopning eller utilstrækkelig ekstrudering, er det nødvendigt at forsøge at rense hotenden gentagne gange.
Bekræft, at dysen flyder korrekt
Efter at have flyttet stiften gennem dyseåbningen et par gange, skal du fjerne stiften og ekstrudere noget filament ved hjælp af knapperne på skærmen. Filamentet skal flyde i en lige linje og må ikke krølle under ekstruderingen, som vist på billedet nedenfor.
Mens de ovenstående metoder har tendens til at fjerne 99% af tilstopninger, kan der være tilfælde, hvor en dyse simpelthen skal udskiftes, da den kan være beskadiget. Hvis din maskine efter alt dette kan printe normalt, så har du med succes afblokeret din dyse.
Note
0,2 mm dyser er meget sværere at rense for tilstopninger og kan kræve de ovenstående trin flere gange. På den anden side har dyser, der er større end 0,4 mm, en tendens til at tilstoppe meget mindre end 0,4 mm dyser, da åbningen i dysen tillader større partikler at passere igennem.
Slutnoter
Vi håber, at den detaljerede vejledning, der er givet, har været nyttig og informativ.
Hvis denne vejledning ikke løser dit problem, bedes du indsende en technical ticket til Bambu Labs support.